 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品结构设计10年
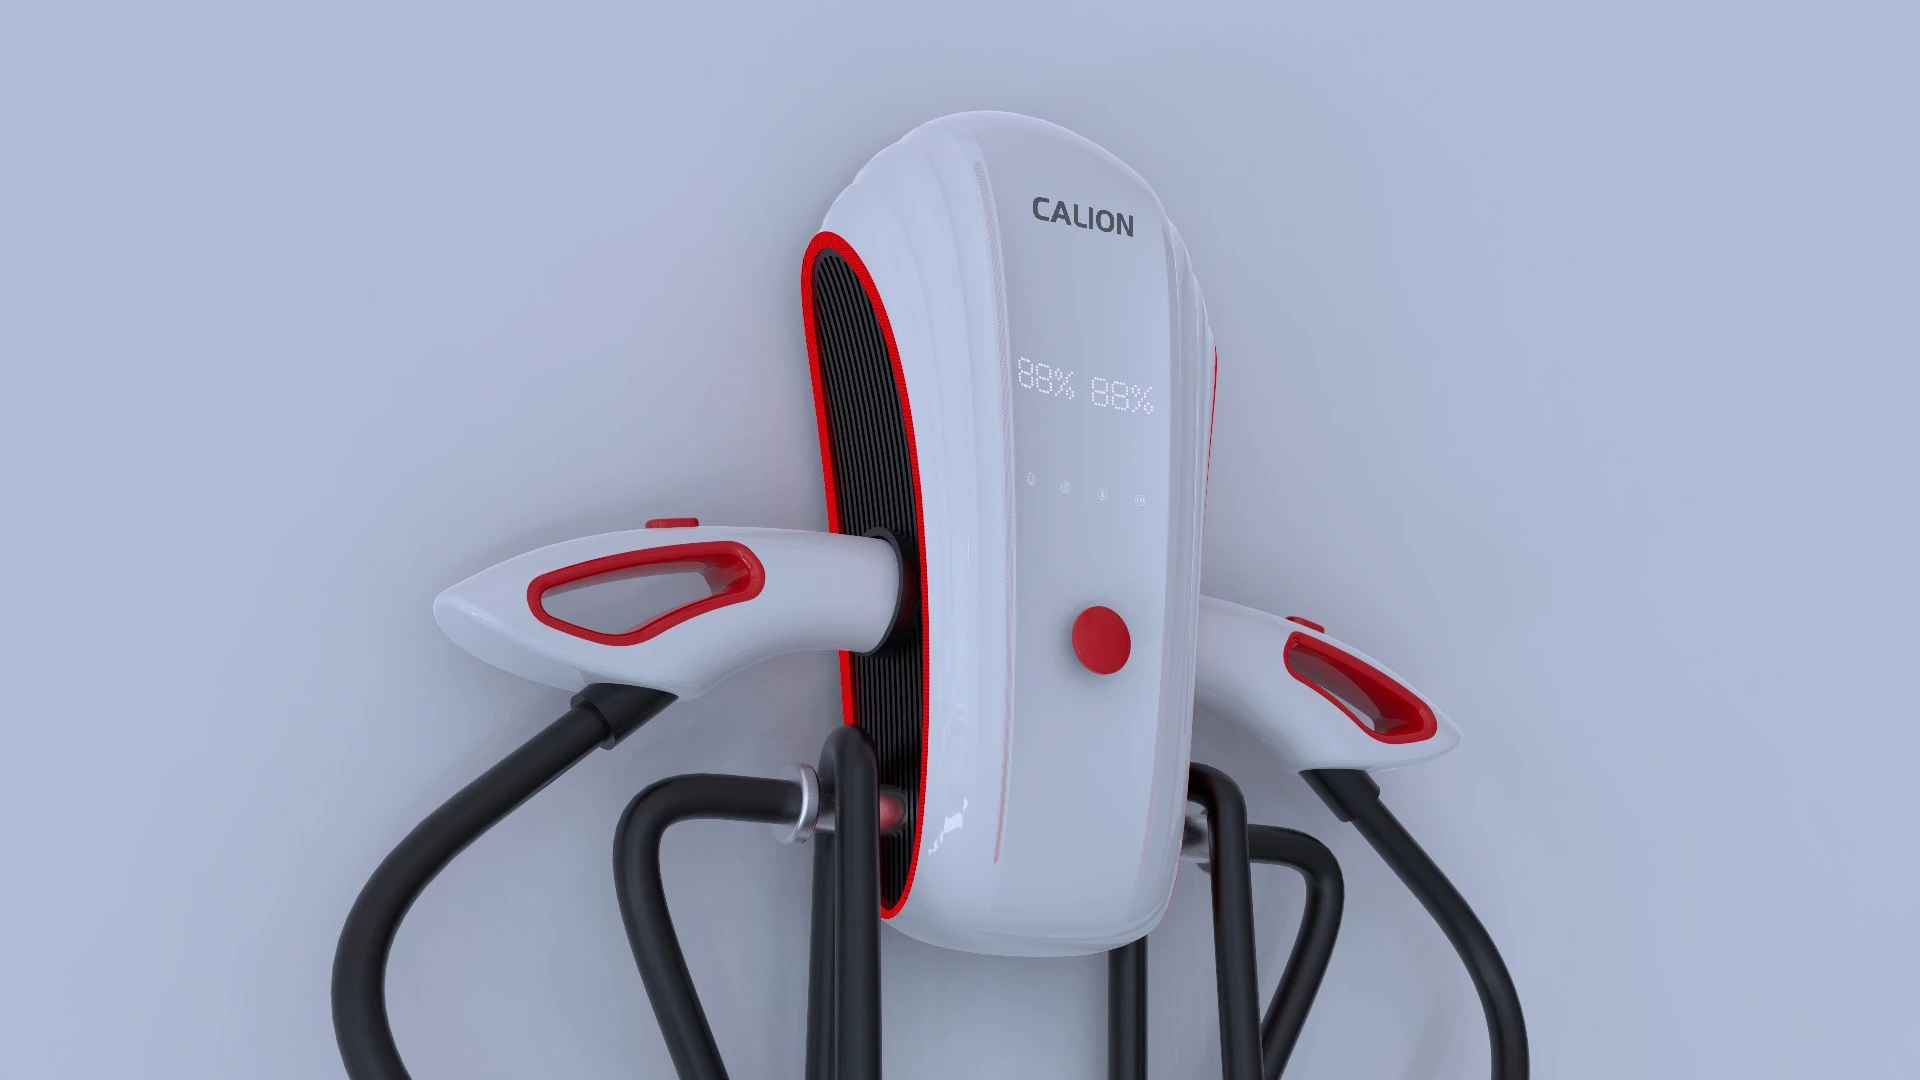
选材这件事,核心就一句话:先看壁厚和缩水率能不能对上,再看表面工艺吃不吃这个料,最后才谈阻燃、玻纤、焊接这些特殊要求。顺序反了,后面全是返工。我做过一个壁挂式储能电源外壳,客户指定PC/ABS阻燃料,模厂打样回来缩水严重,卡扣位整整差了0.6mm,装不进去。查了半天不是模具问题,是我们在2.5mm壁厚的主壳体上用了收缩率0.5%的牌号,却没给卡扣单独放缩水补偿。这篇就把ABS、PC、阻燃料、玻纤料这些常见料的坑,按我实际踩过的顺序讲一遍。
相关服务:CMF 设计 →
📌 这篇文章你会看到三件事
1. 缩水率和壁厚为什么是选材的第一道门槛,怎么算才不出错
2. 免喷涂、电镀、双色注塑对材料的隐形要求,哪些料根本不能碰
3. 阻燃料、玻纤料、超声焊接这三个环节,我踩过的具体坑和补救方案
很多结构新人选料是先想"这个产品要什么强度",然后翻材料手册找拉伸强度最高的。这个思路在实验室成立,在量产线上要被模厂骂。真正第一道门槛是:这个材料的缩水率,跟你的结构壁厚能不能配合得上。
常见数据先摆出来。ABS缩水率一般在0.4%到0.7%,PC在0.5%到0.7%,PC/ABS合金大概0.4%到0.6%,玻纤增强料会掉到0.2%到0.4%但是方向性极强。这些数字看着不大,放到一个200mm长的外壳上,0.5%就是1mm。你的卡扣间隙如果只留了0.3mm,缩水一跑,直接干涉。
核心答案:结构设计选材前,先按"壁厚决定缩水表现、缩水率决定尺寸补偿"的顺序倒推。主壁厚控制在1.5mm到3.0mm之间,ABS建议2.0到2.5mm,PC建议2.0到3.0mm,超过4mm就要考虑掏空或加筋。缩水率不是查手册了事,必须向模厂确认具体牌号的实测收缩值,再按0.3%到0.5%的浮动区间给配合位留余量。
壁厚这块,我总结的规律是:壁厚越厚,缩水越难控,内部缩孔风险越大。ABS超过3.5mm就开始出现表面缩痕,PC超过4mm内部容易有气泡。有一次做一个手持吸尘器的电池仓外壳,为了塞电池包,局部壁厚做到5mm,结果打样出来表面一道明显的凹陷,喷漆都盖不住,只能改模加镶件掏空。那次之后我定了个内部规矩:任何塑件主壁厚不超过3mm,超过的地方必须掏。
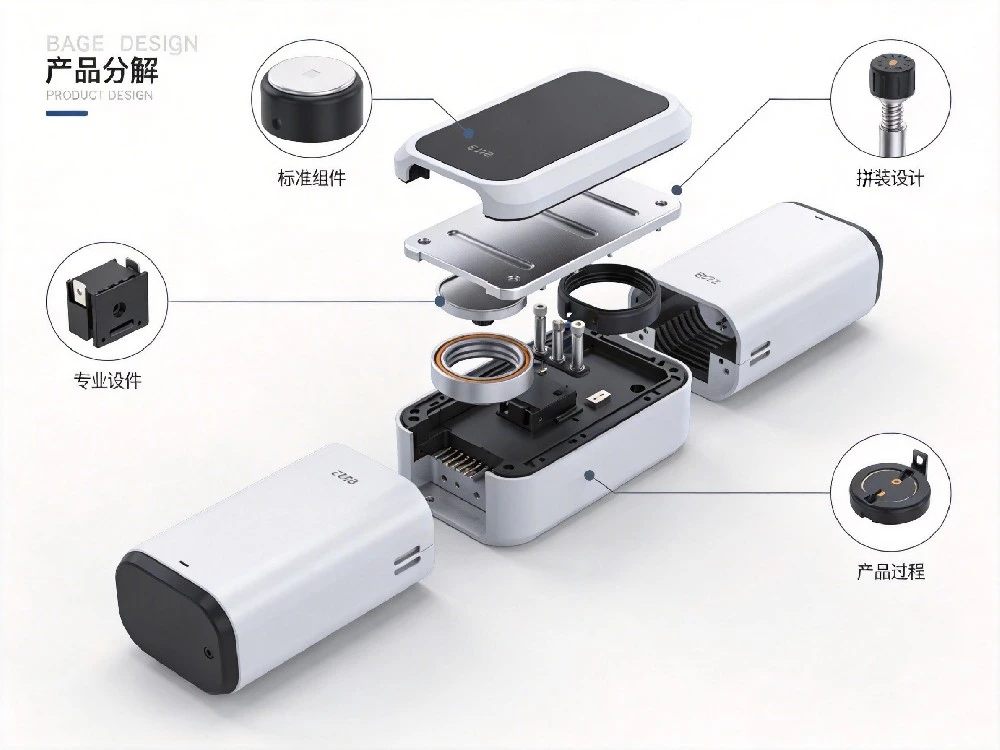
还有一个坑是壁厚突变。从2mm突然跳到4mm,交界处一定缩水。正确做法是渐变,每段过渡斜率控制在1:3以上,或者干脆做成分体件。我们做过一款美容器械,上下壳原本一体设计,中间有个环形厚壁区,缩水后圆度差0.4mm,装配有台阶。后来拆成两个件,各自壁厚均匀,问题就没了。
加筋也是同一逻辑。筋厚一般是主壁厚的0.5到0.7倍,ABS取0.6,PC取0.5。筋太厚,根部缩水;筋太薄,填充不足。筋高不超过主壁厚的3倍,超过就要加支撑结构。这些数字不是教条,但它们是起点,偏离太多要先问自己为什么。
表面工艺和材料的关系,很多设计师是等结构做完了才想起来问。这时候往往已经晚了,因为有些材料天生跟某些工艺不兼容。
先说免喷涂。免喷涂的本质是把色母或珠光粉直接混进塑料里,靠模具表面纹理和材料本身的流痕来出效果。它最大的隐形要求是:材料流动性要好,且不能有明显熔接线。ABS是免喷涂最友好的料,流动性好、色粉分散均匀。PC就不太适合,熔体粘度高,流动前沿汇合处熔接线非常明显,做珠光效果尤其容易出"黑线"。我们做过一款免喷涂珠光的空气净化器面板,一开始用PC,熔接线清清楚楚。换成高流动ABS加珠光母粒,一次过。
免喷涂还有个坑是浇口位置。浇口对面就是熔接线位置,如果熔接线落在产品正视面,免喷涂效果就废了。所以免喷涂件的进胶方案必须在结构评审阶段就定,不能等模具开好再调。
再说电镀。电镀对材料的要求几乎是硬性的:必须是电镀级ABS,丁二烯含量在18%到23%之间。普通ABS电镀附着力差,一拉就掉皮。PC不能单独电镀,PC/ABS里PC比例太高也不行,一般PC含量不超过30%才稳。还有一个隐形要求是内应力,电镀件成型后必须做退火处理,否则电镀液会沿着应力线腐蚀,出现麻点。
我踩过的坑在这里:一款电镀装饰圈,结构上做了个薄壁卡扣,成型后没退火直接送电镀,回来一圈麻点,报废了三百多件。后来加了一道80℃、2小时的退火工序,问题解决。这个成本必须算进项目预算。
核心答案:免喷涂优先选高流动ABS,避免PC和长流程结构;电镀必须用电镀级ABS,PC含量控制在30%以下,成型后做退火;双色注塑要求两种材料相容,常用组合是ABS加TPE、PC加TPU,硬胶做主体、软胶做密封或手感区,结合面要设计机械互锁结构,不能只靠化学粘接。
双色注塑的核心要求是两种料的相容性和收缩率接近。ABS加TPE是经典组合,包胶牢固。PC加TPU也行,但要注意TPU硬度别选太低,太软了包不住。收缩率差最好控制在0.2%以内,差太多包胶层会翘边。结构上一定要在硬胶件上做燕尾槽或者穿孔,让软胶机械锁住,纯靠粘接在量产里不可靠。
这三个我要单独拎出来讲,因为它们每一个都能让项目延期一个月以上。
阻燃料的坑在于"阻燃等级达标了,力学性能掉了"。阻燃剂加进去,材料变脆,冲击强度可能掉30%以上。V0级的ABS,缺口冲击强度可能只有普通ABS的一半。所以阻燃件的卡扣设计要放宽,不能按普通ABS的扣合量来。还有一个坑是阻燃料对模具的腐蚀性,卤系阻燃料尤其明显,模具要镀硬铬。我们做过一款充电器外壳,客户要求V0,最初选卤系阻燃PC/ABS,模具打了不到五万模就出现腐蚀麻点。后来换磷系阻燃,模具寿命正常了,但材料成本上去了,这个账要提前算。
玻纤料的坑是各向异性和外观。加30%玻纤的PA或者PBT,缩水率纵向0.3%、横向0.8%,差一倍多。你按平均0.5%去放缩水,长条形零件一定弯。正确做法是按流动方向分别放缩水,或者用模流分析确认。外观上,玻纤料表面有浮纤,做不了高光,只能做蚀纹或者喷漆遮盖。有一次做电动工具的机身,指定玻纤PA,但外观要求哑光细纹,打样出来浮纤很明显,最后换了低玻纤含量的牌号加蚀纹才过。
玻纤料还有个隐形问题是超声焊接。玻纤会削弱超声能量的传递,焊接强度比普通料低不少。如果玻纤件要超声焊,焊线设计要加宽,振幅要调高,具体参数得试。
超声焊接的坑最多在材料和焊线设计。先说材料:非结晶料(ABS、PC、PMMA)超声焊接效果好,结晶料(PP、PE、POM)焊接困难,因为结晶料熔融后迅速固化,来不及融合。PP要超声焊,必须选专门的超声可焊牌号,或者改用其他连接方式。焊线设计上,常见的三角焊线角度60度、高度0.3到0.5mm,但不能一套参数打天下,ABS和PC的焊线要分别调。还有最重要的:焊接面必须设计定位结构,不能只靠焊线定位,否则一焊就偏。
核心答案:阻燃料要预留力学性能下降的余量,卡扣扣合量比普通料减少20%,模具考虑镀硬铬;玻纤料必须按流动方向分别放缩水,外观面只能用蚀纹遮盖浮纤;超声焊接优先选非结晶料,结晶料需专用可焊牌号,焊线角度60度、高度0.3到0.5mm,且必须配独立定位结构。
选材不是查手册做选择题,是把壁厚、缩水、表面工艺、连接方式四个变量放在一起算。我给团队的要求是:选料之前先画一张表,把这四个变量和候选材料的对应数据填进去,填不满的就不选。这张表里,缩水率找模厂要实测值,表面工艺找供应商确认兼容性,连接方式找工艺工程师确认参数窗口。三个电话能问清的事,别等模具开好再返工。我们十年里踩的坑,八成都能被这张表提前拦住。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司,专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
A:看透明度和强度需求,ABS便宜好成型但不透明,PC透明且强度高但流动差、内应力大。
需要透明或高抗冲选PC,注意壁厚别超4mm、要退火。需要免喷涂、电镀或者复杂结构选ABS。要兼顾强度和成型性,用PC/ABS合金,PC比例控制在30%到70%之间。
A:通常是的,阻燃剂会降低冲击强度,但不同体系差异很大。
卤系阻燃效率高但对力学性能影响大且腐蚀模具,磷系相对温和但成本高。选型时要求供应商提供阻燃级别的实测冲击强度数据,卡扣扣合量按普通料的80%设计。
A:浮纤无法完全消除,只能靠蚀纹、喷漆或者改用低玻纤含量牌号来遮盖。
高光面基本不要考虑玻纤料。如果必须用,选玻纤含量10%到15%的牌号,模具做细蚀纹(VDI 27到30),必要时加一道喷砂前处理。模温提高也有帮助,但效果有限。
A:普通PP很难,必须用专门的超声可焊牌号,或者改设计。
PP是结晶料,熔融后固化太快,焊接窗口极窄。可以选添加了特定助剂的超声可焊PP,或者改用卡扣、螺丝、热熔等方式。如果一定要焊,焊线要加宽到1.0mm以上,振幅和焊接时间需大量试模确定。
A:要做高光电镀或结构复杂的件,必须退火,否则麻点和起泡风险很高。
退火温度一般70℃到80℃,时间2到4小时,具体看件厚。退火能消除成型内应力,避免电镀液沿应力线腐蚀。薄壁简单件可以省,但省下的成本远不及报废损失。
本文由赫兹工业设计团队整理,经验来自我们在东莞的工业设计项目实践。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫