 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品设计10年
产品设计工艺知多少——旋转成型
对于产品设计师而言,旋转成型工艺应该是相对比较生疏的一种工艺。工业设计、产品设计属于综合性的职业,对工艺知识积累越多,面对设计过程中遇到的问题,就有更多的解决方案。
今天赫兹工业设计公司小编给诸君带来,旋转成型工艺的介绍和分析:
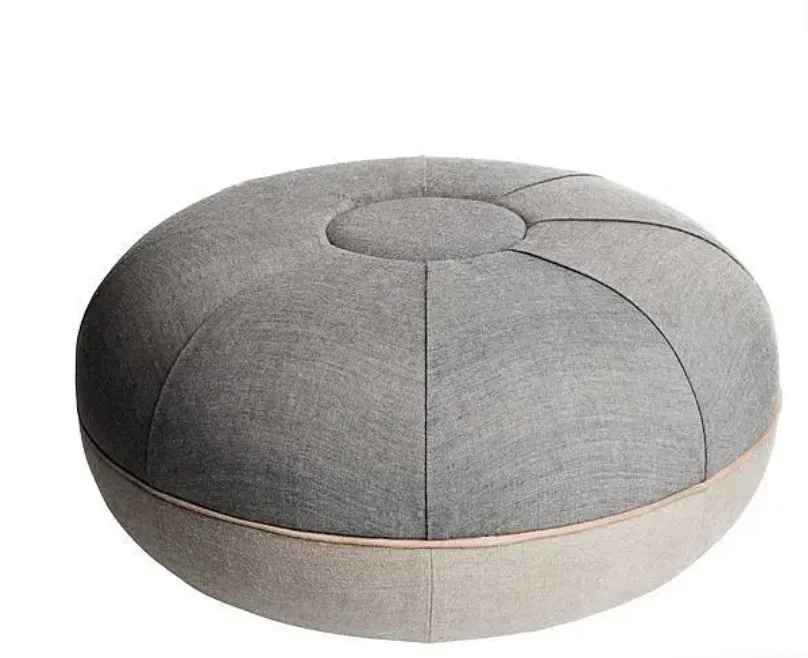
旋转成型可以用于生产具有恒定壁厚的中空产品。聚合物粉末在模具内翻滚,生成几乎无应力的零件。旋转成型工艺最近的发展主要体现在模内图案和多层壁。
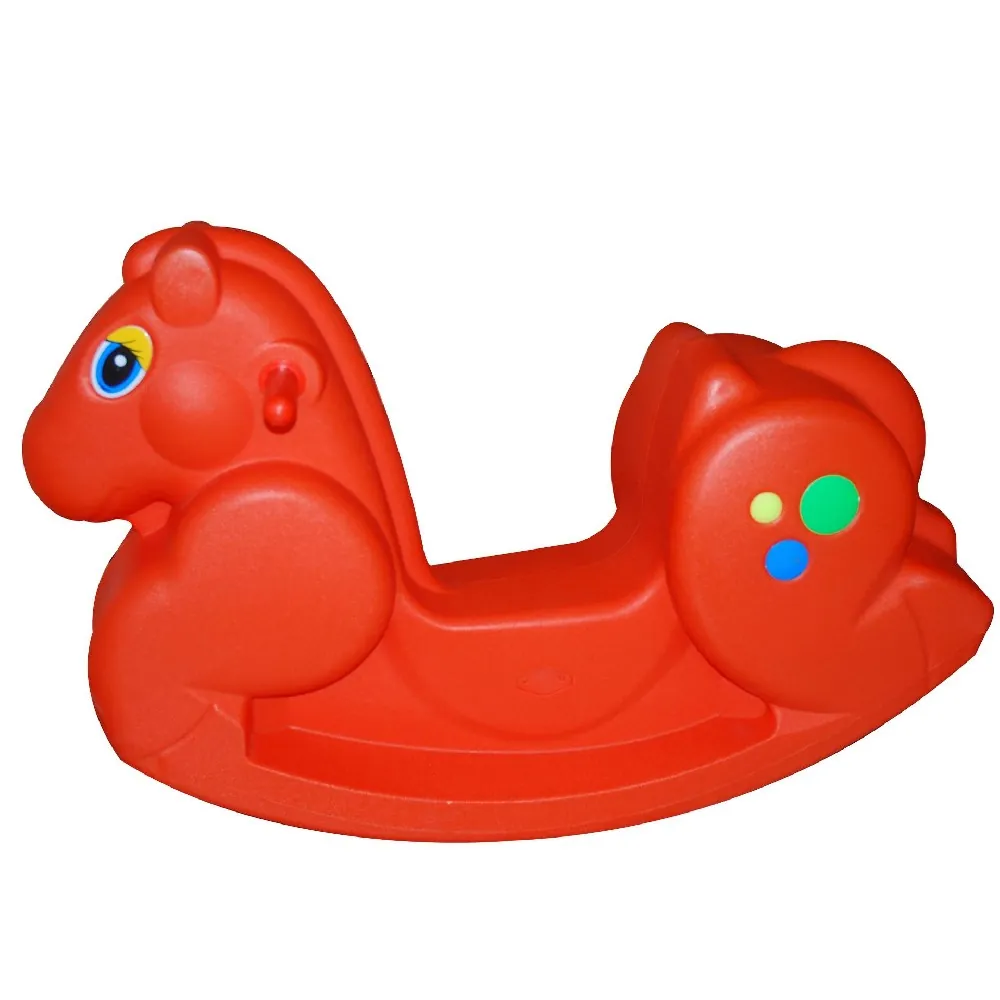
| 加工成本: ·模具成本适中 ·单位成本低至中(材料成本的 3~4倍) | 典型案例: ·汽车 ·家具 ·玩具 | 适用性: ·产量低至中,最高可达10000件 |
| 加工质量: ·表面粗糙度小 ·成型过程中的低压会产生低应 力集中 | 相关工艺: ·吹塑成型 ·热成型 | 加工周期: ·周期长(30-60分钟) |

旋转成型是一种多用途的工艺,可用于制造空心几何体和板材。在中小批量生产中生产大大小小的产品是具有成本效益的。
模具成本较低,因为它不必与内芯匹配或被设计为承受高压。即使如此,这个工艺也可以用来生产对封口和固定装置有严格公差要求的零件。类似于注塑成型,该工艺可以应用模内图形来减少精加工操作。
采用热成型和吹塑成型工艺也可生产空心型材和片状型材。由双板热成型生产的空心零件会有一个接缝,两片材料沿此处粘在一起。吹塑成型一般用于大批量生产,且应用于尺寸较小的零件,例如薄壁包装。
即使在加工中没有施加压力,其加工表面的表面粗糙度也非常小。所生产的产品壁厚均匀,几乎无内应力。不过,在此过程中塑料会收缩3%,可能会导致有较大尺寸平面的零件产生翘曲。
此加工工艺适合中小批量生产,
单件制造成本较低,加工成本相对便宜,适用于小型产品及小于10m3的大型产品。一些产品可以成对成型,然后在成型后分离,以形成板材的几何形状。
加工所用的模具可以直接从全尺寸的木材、铝或树脂原型中获取,易加工的模具有助于设计和生产之间的过渡。在旋转加工的模具中没有型芯,变化也相对简单,因此加工成本比较低。
该工艺使用几种不同类型的粉末来模制复杂程度不同的形状。微颗粒和细粉末更适合制作致密的结构和精细的表面,但是由细粉末加工的零件更容易起泡。这是由构成泡沫填充壁、内部空心壁或多层壁的复合聚合物在不同的温度下产生反应所致。实心零件的壁厚通常不超过6mm。最大厚度取决于模具的温度和聚合物的热导率。
可以将不同颜色、螺纹、模内图形和表面细节的嵌件和预制型材集成到模制工艺中。将一种材料二次成型到另一种预制件上,可降低装配成本,并可以产生无缝的表面质量。材料中的添加剂可使材料具有抗紫外线和耐候性、阻燃性、无静电及提高食品安全等级等特点。

旋转成型通常从组装旋转臂上的金属模具开始。首先将预先确定的聚合物粉末均匀地分配到每个模具中。关闭、夹紧并旋转模具与材料到加热室中,在加热室中加热到250℃约25分钟,并不断地绕其水平轴和垂直轴做旋转运动。
随着模具壁的温度升高,粉末熔化并在其内表面上逐渐形成均匀的涂层。加热结束后,旋转臂将模具送到冷却室,在那里将空气和湿气抽出,冷却25分钟。需要注意的是,在整个过程中还要继续以每分钟20转的速度旋转,以确保材料分布和壁厚都是均匀的。
一旦零件冷却充分,就将它们从模具中取出,至此,下一个循环过程即可开始。在整个加工过程中,加热和冷却时间及旋转速度均需要非常仔细地加以控制。
采用低压加工,会由于压力较低而产生低机械强度的低分子量材料。面对这种情况,可以通过增加肋条或加强筋的方式予以克服。加工中零件壁的截面不能突然变化,并且需要避免尖锐的角度和过于小的转角。尽管可以在某个方向上实现小半径的弯曲,但不适合小转角。当然,低压也意味着不可能生成高光泽的表面。
一般要求所加工的零件的长度为直径的4倍,并且需要避免加工周期中材料的不均匀分布问题。
聚乙烯(PE)是旋转成型最常见的材料。其他热塑性塑料,如聚酰胺(PA)、聚丙烯(PP)、聚氯乙烯(PVC)和乙烯-醋酸乙烯共聚物(EVA),也是常用的加工材料。
由于加工中所需要的模具成本比较低,且模具不需要抵抗高压,也没有内部的型芯,所以比较容易做出一定的改变。一般而言,采用钢材做模具造价最高,而铝合金和树脂模具都比较便宜,通常能够满足生产高达100个以上的零件。
加工周期通常在30至90分钟之间,周期的长短取决于壁厚和材料的选择。在旋转臂上同时安装多个模具,可以尽可能地缩短加工周期。
旋转成型是劳动密集型的加工工艺。全自动化成型可用于小零件和大批量生产,这样可以有效降低生产成本。
旋转加工工艺几乎没有废料产生,主要原因是使用了预定用量的粉末。模具在整个成型和冷却过程中保持关闭和夹紧。而且,加工中产生的任何热塑性废料都可以回收利用。
🏭 关于赫兹工业设计
→ 相关文章:华为 Pura X View 上市:16:9.5 的阔直板,屏幕比例里藏着一笔工业设计的大账
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
→ 相关文章:产品外观设计包括哪些:7项交付物,2项最常被漏
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
模具成本适中,比注塑便宜不少。原因是旋转成型模具不用配内芯,也不用承受高压,结构简单,可以直接从全尺寸的木材、铝或树脂原型翻制。模具里没有型芯,改起来也简单,所以开模费用低。单位成本也低,大约是材料成本的3到4倍。适合产量低到中、最高10000件的项目,量再大就要重新算账了。
划得来。旋转成型本身就是为中小批量设计的,适用产量低至中,最高可到10000件,5000件正好在这个区间内。单件制造成本低,加工成本也相对便宜,模具成本适中。而且这个工艺能做大件,小于10立方米的大型产品也能做,小件同样能做。如果产品是空心壳体、家具、玩具或汽车配件这类,可以优先考虑。
一个周期30到60分钟,确实比注塑慢很多。流程是:先把聚合物粉末分到金属模具里,夹紧后送进加热室,加热到250℃约25分钟,模具绕水平和垂直两轴不停旋转。加热完转进冷却室,抽走空气和湿气,冷却25分钟。整个过程模具都要以每分钟20转的速度转,保证壁厚均匀。加热和冷却时间、转速都得严格控制,快不了。
几个硬指标要记住。零件长度一般是直径的4倍,超了容易分布不均。壁厚要均匀,截面不能突然变化,避免尖锐角度和小转角,小半径弯曲可以,但小转角不行。实心件壁厚通常不超过6mm,最厚能到多少取决于模具温度和聚合物导热率。塑料会收缩3%,大平面件可能翘曲。低压成型机械强度偏低,靠加肋条或加强筋补。表面做不出高光泽。
最常用的是聚乙烯(PE),其他还有聚酰胺(PA)、聚丙烯(PP)、聚氯乙烯(PVC)和乙烯-醋酸乙烯共聚物(EVA)。材料里可以加添加剂,实现抗紫外线和耐候、阻燃、无静电,以及提高食品安全等级。粉末粗细也有讲究:微颗粒和细粉末适合做致密结构和精细表面,但细粉末更容易起泡。还能把不同颜色、螺纹、模内图形和嵌件集成进去,二次成型到预制件上可以省装配、做无缝表面。
→ 2026年注塑成型工艺全景解析:模具设计、材料选择与成本控制的实战方法论
→ 2026年CMF设计趋势深度解析:让产品一眼高级的色彩、材料与工艺革命
→ 超声波焊接在塑料件设计中的应用指南——从导熔线到焊接缺陷,工业设计师必须知道的24条实战经验
→ PC塑料全解:聚碳酸酯在工业设计中的选材策略、加工特性与表面处理指南
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫