 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品外观与结构设计10年
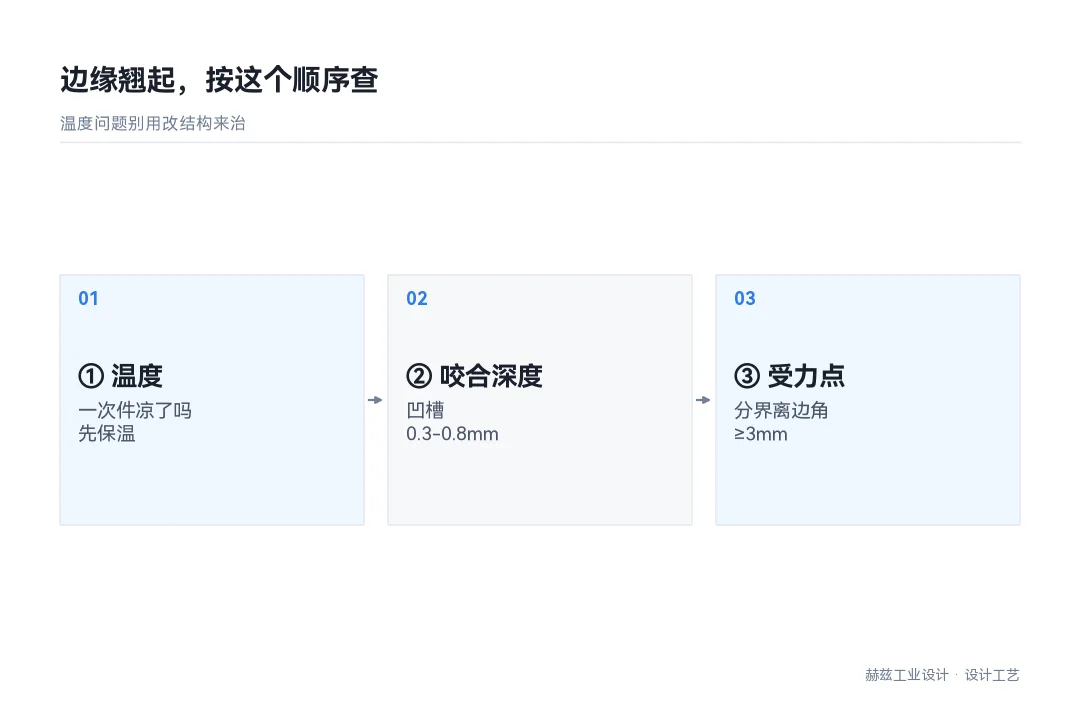
双色注塑最常见的问题是包胶粘不牢、边缘翘起。原因通常不在「胶水不好」,而在三处:分界线的机械咬合做得太浅、两色料温差太大导致收缩不同步、以及分界面正好落在受力点上。分界线往哪画,决定这件能不能过跌落测试。
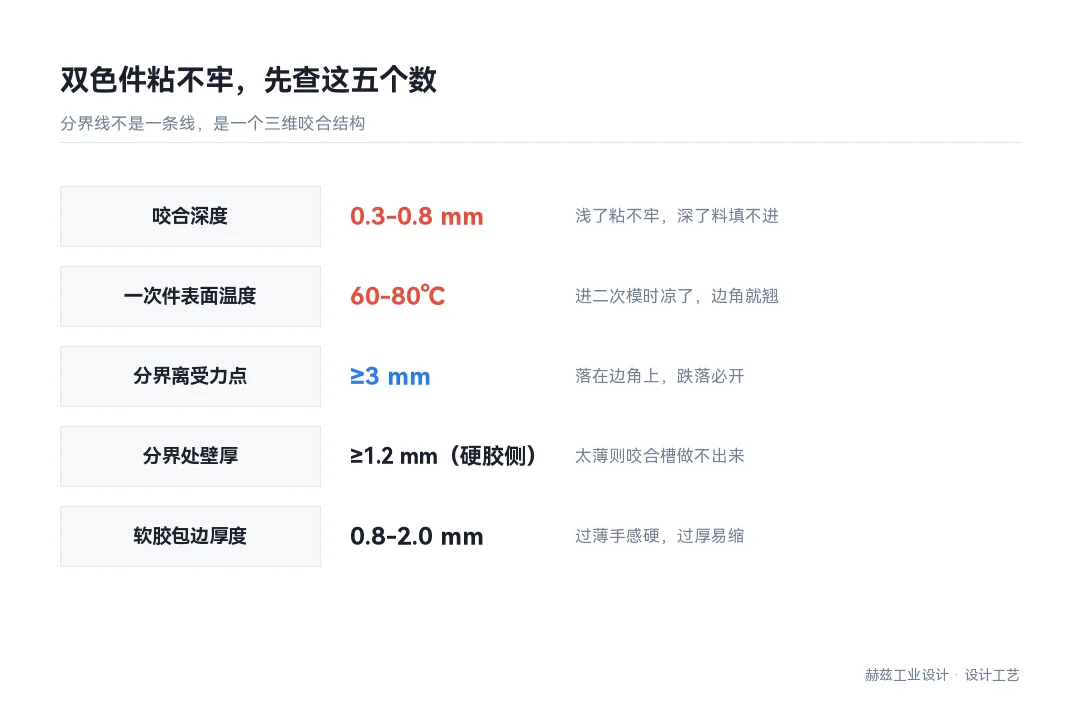
分界线不是一条线,是一个三维的咬合结构。咬合深度常规 0.3-0.8mm,靠的是二次注塑时料咬进一次件的凹槽。硬胶与软胶的温差要控制,二次注塑时一次件表面温度低于 60℃ 时粘接强度明显下降,所以模具上常做二次进胶前的保温或热流道设计。分界线避开受力点,落差至少留 3mm。
很多图纸上的分界线就是两条曲线一画,注明「此处双色」。落到模具上,这就是两个平面贴着,靠的是范德华力和一点分子链的缠结。这种接法的初始粘接强度勉强够,热循环几次就开。
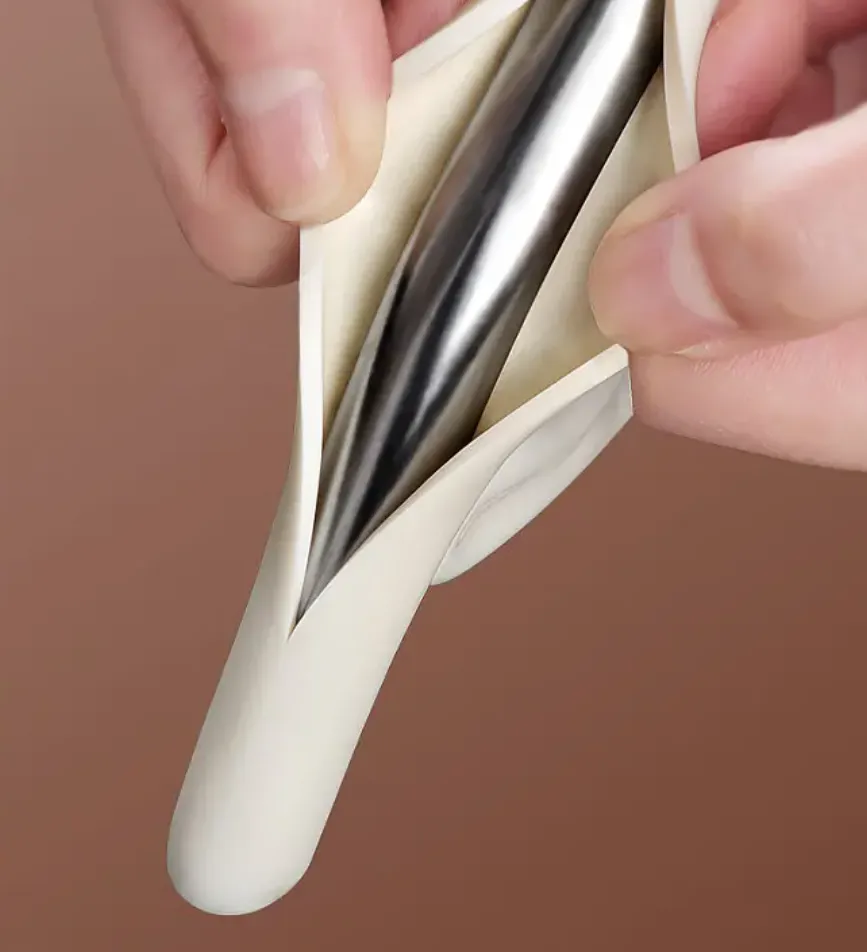
真正能过的做法是在分界处做机械咬合:一次件上开一圈凹槽(深 0.3-0.8mm),二次注塑料填进去,形成一条「锁边」。跌落测试的剪切力要破坏这条锁边才能把两色分开,强度上一个量级。凹槽的宽深比要控制,太窄料进不去,太宽锁不住。

硬胶(PC/ABS)和软胶(TPE/硅胶)的收缩率差得很多,硬胶约 0.5%,软胶可能到 1.5-2%。二次注塑时如果一次件已经冷透,软胶在它表面收缩,界面处产生剪切应力,边角先翘。
解决办法不是换料,是控制一次件的温度。二次注塑前一次件表面维持在 60-80℃,软胶收缩时界面还有一定的分子活动能力。模具上的手段是旋转模的工位间加保温、或者缩短两次注塑之间的间隔。工艺上的手段是提高二次注塑的模温。
这一条在试模阶段最容易调:只要发现边缘翘,先看一次件进二次模时是不是凉的。凉的,先解决温度,别急着改结构。

分界线本身是结构最弱的一圈。如果它正好落在跌落时受力的边角、或者用户每天按压的位置,再好的粘接也撑不住。这是设计问题,工艺救不回来。
我们做过一款手持设备,最初的分界线沿着侧边中部走,跌落测试从 1.2 米掉下来,接缝处开裂。改法是把分界线上移到顶面转角上方 3mm,让受力边角落在硬胶实体上。外观上多了一道线,强度上一个档次。
| 参数 | 经验值 | 给错的后果 |
|---|---|---|
| 咬合深度 | 0.3-0.8mm | 浅了粘不牢,深了料填不进 |
| 一次件表面温度 | 60-80℃(进二次模时) | 凉了则边角翘起 |
| 分界离受力点 | ≥3mm | 落在边角上,跌落必开 |
| 分界处壁厚 | 硬胶侧 ≥1.2mm | 太薄则咬合槽做不出来 |
| 软胶包边厚度 | 0.8-2.0mm | 过薄手感硬,过厚易缩 |
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:双色是一次装机完成两道注塑,两个工位在同一副模具里旋转;二次包胶是把一次件拿出来,放进另一副模具再注。前者精度高、周期短,但模具贵;后者模具便宜,适合小批量。
选择的判据是批量和对位精度。年量几万件以上、分界线要求精确的,走双色;几千件、分界不那么严的,二次包胶更划算。二次包胶的对位误差通常在 0.1-0.2mm,双色能控制在 0.05mm 以内。
A:会。TPE 类软胶里的增塑剂在长期受热或紫外下会析出,表现为表面发粘、沾灰。选料时要看供应商的老化数据,不要只看手板手感。
我们的做法是要求供应商提供 85℃/85%RH 老化 168 小时后的表面状态,发粘或变色的直接排除。这一项在报价阶段问,比量产后再换料便宜得多——换料等于模具的收缩率全部重算。
A:能做,但成本和良率都上去了。渐变过渡靠的是模具上的薄壁过渡区,注塑时两种料在过渡区混合,边界模糊。问题是这个区域强度最低,而且外观一致性难控。
实际项目里多数还是做清晰的分界,配合倒角或者细槽把视线引开。「看不见的分界」这个目标,靠结构做比靠工艺做可靠。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫