 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品设计10年
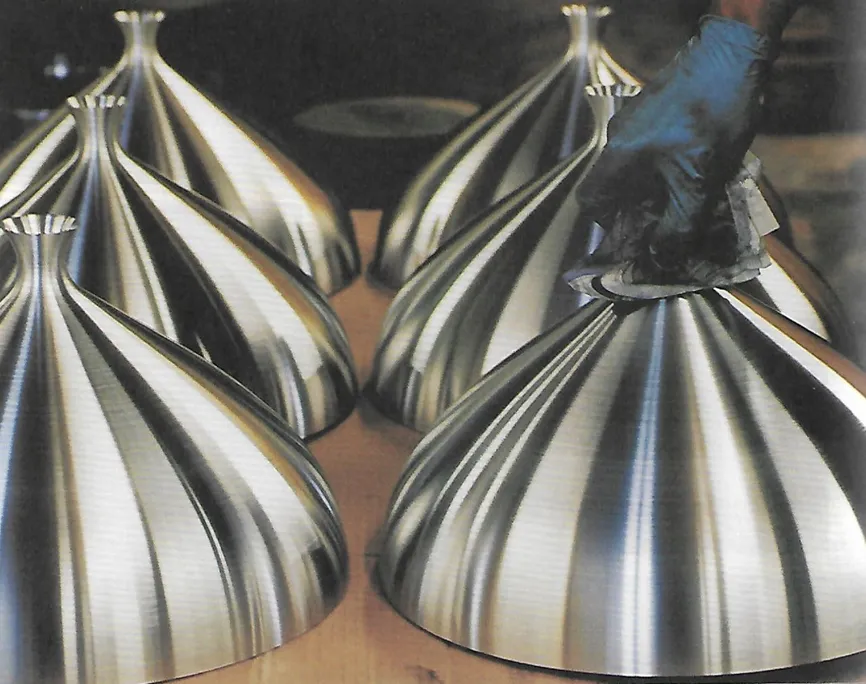
金属旋压是形成轴对称转体形态的一种加工方式。这种工艺采用单面刀具进行加工,该工艺也被称作“空中旋转”。
| 加工成本 ·模具成本低 ·单位成本适中 | 典型应用 ·汽车及航空 ·珠宝 ·灯具及家具 | 适用性 ·单件至中批量生产 |
| 加工质量 ·表面加工质量在很大程度上依赖于操作者的工艺水平及加工速度 | 相关流程 ·深冲 ·金属冲压 | 加工周期 ·周期短到中,取决于工件的尺寸与复杂程度,以及金属材料的类型和厚度 |

尽管金属旋压属于工业化生产工艺,但在加工中依然保持着手工艺的特色。这使得此工艺的过程非常令人满意和具有艺术感。
该工艺可以将金属板材加工成圆柱形、锥形和半球形。工艺中频繁地与冲压、压制相结合,使得整个设计具有非常多的选择,例如在加工法兰边缘、不对称轮毂和带有穿孔的形状时,这种工艺的特色表现显著。

在阶段1,圆形的平板被放置在顶杆处。在阶段2,旋转主轴,向板材施加作用力,使其慢慢贴近旋转的轮盘,这个阶段类似于在转盘上加工黏土的方式。金属板材慢慢贴附在转盘上,不断被塑形,并变薄。在这个过程中一直等到将边缘切割之后才可以将金属构件移除。在阶段3,将芯轴分开,以便可以在零件的颈部形成凹角。在顶部和底部修剪后零件脱模,整个过程不到一分钟。
此工艺适用于家具、照明、厨具、汽车、航天和珠宝行业。以这种方式制造的典型产品包括灯罩、灯托、法兰帽和盖、时钟外壳、碗和盘子等。
金属冲压和深冲能够用金属板材生产类似的形状。金属旋压通常结合冲压和金属加工来实现更复杂的几何形状,更广泛的形状和技术特征。简单形状的加工,可以通过挤压或装配来实现。选择何种加工工艺,需要综合考虑时间、数量和预算后确定。
高水平的手工操作者及自动化过程使得表面加工质量非常好。内部表面质量取决于模具,而外部表面由刀具成型。手工与自动化技术的结合更有利于优化加工质量,当不需要模具的时候,内部表面质量不受影响。
金属旋压加工是一种适应性强的加工工艺。手工生产较低的产量,模具成本不算高。这意味着你可以在设计之初通过美学及功能结构的调整来进行设计开发,表面纹理和各种形态可以通过简单的制造工艺来实现,一些加强筋和肋也可以在设计中做出来,从而节约材料,做出很薄的工件,因此性价比较高。
纹理可以只出现在零件的一侧,因为模具一侧很浅的纹理其实是看不见的。金属旋压还可以创造出一些纹理,如网格和小的穿孔。
金属旋压工艺一般只适用于对称性零件加工。理想的形态是半球形,半径大于或等于深度的2倍。尽管深度大于直径的零件也可以加工,但会增加加工成本。平行边和凹角也可以实现,但这需要多个连锁工具,成本也会提高。
钢的加工硬化是设计师所需要考虑的另外一个方面。加工硬化在很多情况下是有益的,例如,它可以提高零件的耐久性。然而,零件在旋压加工后必须进行热处理,这是它的缺点。
采用旋压工艺可加工大小不等的零件,最大直径可以达到2.5m,而容差只有1.5mm。
低碳钢、不锈钢、黄铜、纯铜、铝和钛金属都可以采用金属旋压加工。
工艺所采用的模具加工成本低,尤其是原型和小批量加工,材料包括木材、塑料、铝和钢。大批量生产的金属模具也比冲压和深冲工艺要便宜不少。而空转方式的旋压工艺不需要模具,但需要劳动力。加工周期视加工材料、加工尺寸、加工复杂程度而定。铝的加工要比钢材加工快很多,因为铝具有更好的延展性。钢材还需要热处理,这在一定程度上延长了加工周期。劳动力成本一般从中到高,尤其是在较高的质量要求下,顶级的美学要求使得加工需要昂贵的劳动力。自动化可以有效降低劳动力成本。
由于材料往往为方形,有些材料在加工之初被裁成圆形时会浪费掉不过,这些废料都可以重复利用。少量的边角材料在最后打磨的时候会被切除。
能量需求也比较低,尤其在手工操作时,所需能量与车削工艺差不多。
🏭 关于赫兹工业设计
→ 延伸阅读:华为 Pura X View 上市:16:9.5 的阔直板,屏幕比例里藏着一笔工业设计的大账
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
模具成本低,这是旋压最突出的优势。模具材料可以用木材、塑料、铝和钢,原型和小批量加工尤其划算。大批量生产用的金属模具也比冲压和深冲工艺便宜不少。空转方式的旋压甚至不需要模具,但需要劳动力。所以单件到中批量都适合,量小的时候不用像冲压那样先砸一大笔模具费。
可以做得很好。内部表面质量取决于模具,外部表面由刀具成型,高水平手工操作加自动化过程能让表面质量非常好。手工与自动化结合更有利于优化质量,不需要模具时内部表面质量也不受影响。但表面质量在很大程度上依赖操作者的工艺水平及加工速度,顶级美学要求需要昂贵的劳动力,自动化能有效降低成本。
能做,但会增加加工成本。旋压一般只适用于对称性零件,理想形态是半球形,半径大于或等于深度的2倍。深度大于直径的零件也可以加工,只是成本会上升。平行边和凹角同样能实现,但需要多个连锁工具,成本也会提高。建议在造型阶段就把深度和直径的比例控制好。
单位成本适中,劳动力成本从中到高,顶级美学要求下更贵,自动化可以有效降低劳动力成本。加工周期短到中,取决于工件尺寸、复杂程度以及金属类型和厚度。铝比钢快很多,因为铝延展性更好;钢还需要热处理,会延长周期。单件成型过程本身不到一分钟,但加上前后工序整体周期要按件评估。
最大直径可以做到2.5m,容差只有1.5mm。大小不等的零件都能加工,典型产品包括灯罩、灯托、法兰帽和盖、时钟外壳、碗和盘子等。适用材料有低碳钢、不锈钢、黄铜、纯铜、铝和钛金属。钢在旋压后必须进行热处理,这是它的缺点,设计时要提前把这道工序排进计划。
→ 延伸阅读:塑料件表面处理工艺有哪些?东莞工业设计公司详解常见CMF表面处理工艺、成本区间与产品外观设计选型建议
→ 【干货】2026年工业设计表面处理工艺完全手册——喷漆·电镀·PVD·水转印·IMD·印刷,一文讲透
→ 延伸阅读:嵌件注塑(Insert Molding)设计实战——金属嵌件怎么放不翻车,8年结构设计笔记
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫