 18576718657
本文作者:邓铮(赫兹工业设计)| 专注产品外观与结构设计10年
产品配色不能只靠一张色卡定生死,要拆成三次对色:色卡对色、手板对色、量产首件对色。三次对色的对象不同,判断标准也不同。跳过任何一次,最后大概率是「样品很高级,大货像地摊货」。我们做过的项目里,配色返工基本都出在这三次里被省略的那一次上。
三次对色各自要盯的参数不一样。第一次对色看的是色相方向和明度区间,用 Pantone 色卡在标准光源下比对,允许偏差控制在 ΔE≤1.5 以内;第二次对色看的是材料本身的底色,因为塑胶粒子、阳极氧化铝、喷涂漆膜三种载体的显色差别很大,同一个色号在 PC 上和在铝件上能差出 2-3 个明度档;第三次对色看的是批量稳定性,首件确认之后还要抽检,同一批不同穴位的色差要控制在 ΔE≤1.0,跨批次放宽到 ΔE≤2.0。这三个数值是我们内部默认的验收线,客户合同里如果没写,我们也会主动提。
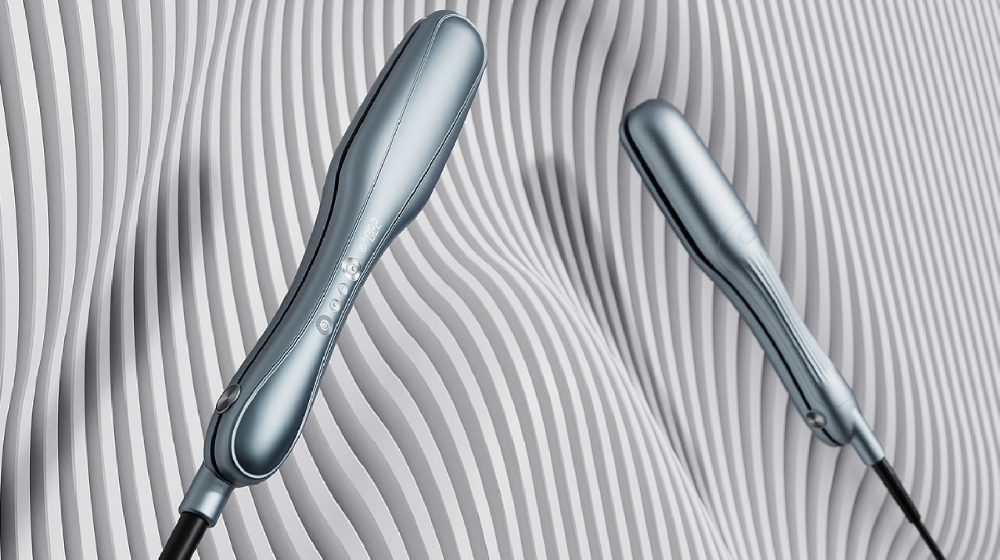
因为色卡是油墨印在纸上的,塑胶件是颜料混在树脂里再被光穿透一遍,两者的显色机理完全不同。纸是反射型载体,光打到表面直接弹回来;塑胶件尤其是浅色或半透材质,光会进去一点再出来,这一进一出就把色相往冷的方向拉了。
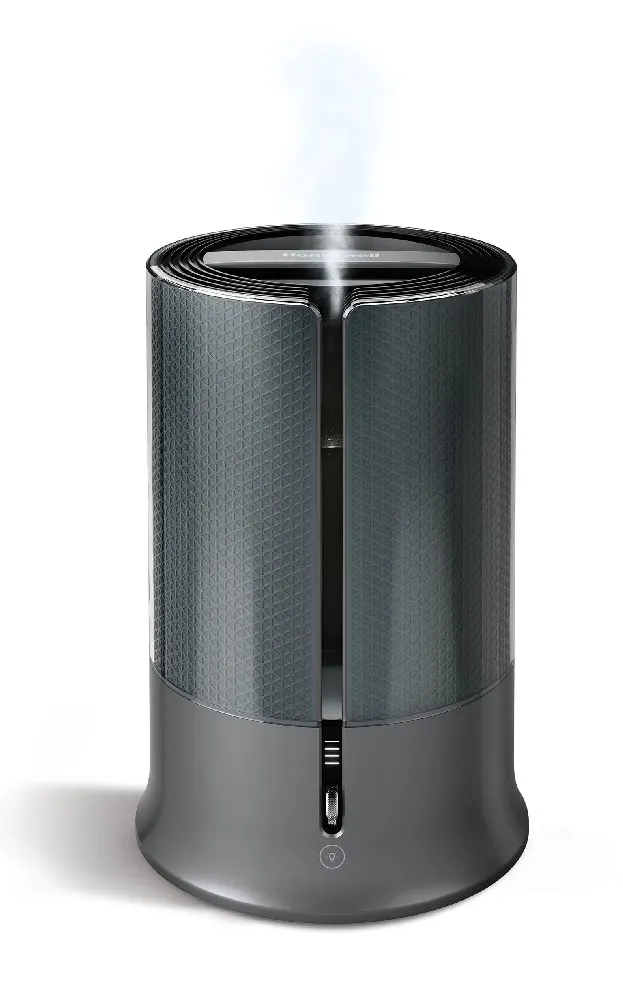
我们做过一款桌面小家电,客户指定的是接近 Pantone 419C 的深灰黑色。打第一版手板的时候,用的是 PC 本色加色母粒注塑,出来一看,跟色卡摆在一起,明显偏蓝。当时车间师傅说「是不是色母加多了」,我们量了一下,色母比例没问题,问题在材料本身:PC 的折射率比色卡纸的涂层高,短波长的蓝光散射更明显,视觉上就是发蓝。
解决办法有两个方向。一是换材料,把 PC 改成 PC+ABS,折射率降下来一点,色相会往中性靠;二是调配方,在色母里加微量的暖色补偿,把蓝色压回去。我们选了后者,因为这款产品的结构件已经按 PC 的收缩率算好了,换材料要重新核尺寸。补偿的量很微妙,第一次加了 0.3% 的暖色母,出来偏红;减到 0.15%,才勉强对上。这个数字不能套用到别的项目,因为不同供应商的色母浓度不一样。
所以第一次对色的正确做法,是拿实际要用的材料做色板,而不是拿色卡对色卡。注塑厂一般能打 A4 大小的色板,成本不高,但这个动作很多项目都省了,直接拿色卡去调漆,等到手板出来才发现不对。
手板是单件打样,表面处理和量产件差得远。我们见过太多项目,手板喷漆喷得漂漂亮亮,客户一看就签了,结果量产用注塑本色或者模内装饰,颜色完全是另一回事。
手板对色要盯三件事。第一是表面工艺,喷漆的手板和注塑蚀纹的手板,同一个色号看上去能差半档,因为蚀纹会改变光的漫反射角度,纹理越粗,颜色看上去越浅。我们一般要求手板的表面处理跟量产方案一致,做不到的话,至少要在同一纹理的样板上比对。
第二是光泽度。哑光和亮光对颜色的影响比很多人想的大。同一罐漆,喷成哑光看着偏灰,喷成亮光看着偏深。客户如果说「要高级一点的哑光黑」,你要追问的是哑到什么程度,是 3 分光还是 5 分光,这个数值要写进 CMF 规范里,不能只写「哑光」两个字。
第三是观察条件。这一点最容易被忽略。我们在办公室的暖光灯下看手板,觉得颜色很正,拿到窗边自然光下一看,偏黄。对色必须在标准光源箱里做,或者至少在 5000-6500K 的近似日光下做。如果客户没有光源箱,我们会带一个便携的 D65 灯管去现场,这个习惯是从一次返工里养成的:那款产品在客户会议室看着是米白,装到商场展台上变成了奶黄,因为展台的射灯色温只有 3000K。
| 对色阶段 | 主要风险 | 我们的做法 |
|---|---|---|
| 色卡对色 | 载体不同导致色相偏移 | 用实际材料打色板,不用纸卡定案 |
| 手板对色 | 表面工艺与光泽度不一致 | 纹理、光泽度与量产方案对齐后再比对 |
| 首件对色 | 批量波动与穴位差异 | 多穴位取样,跨批次留样比对 |
因为注塑的色差是波动的,不是恒定的。同一台机、同一批料,上午和下午打出来的件都可能有肉眼可辨的差别,原因包括料筒温度漂移、色母混合不均、回料比例变化。我们遇到过一次,首件确认的颜色客户很满意,做到第三千件的时候,颜色明显发暗,查下来是回料掺比从 10% 提到了 25%。
所以首件对色只是起点。我们的做法是要求工厂在量产过程中按批次留样,每批取 3-5 个件,跟首件样板并排放在标准光源下比对。如果客户量大,还会要求做色差仪检测,把 ΔE 值记录下来。这个记录在后期客诉的时候非常有用,能说清楚是哪个批次开始偏的。
还有一点,不同穴位的色差经常被漏掉。一模多穴的模具,不同腔体的填充速度和剪切热不一样,颜色会有细微差别。外观件如果两个件拼在一起,一个来自 1 号穴一个来自 8 号穴,拼缝处就能看出色差。这种情况在浅色件上尤其明显。我们的处理办法是外观件尽量用同一穴位的件配对,或者在模具设计阶段就把外观面集中到靠中间的穴位。
该写的是能被执行的东西,不是形容词。一份能落地的配色规范,至少要有色号、载体材料、表面工艺、光泽度数值、验收色差范围这五项。少一项,工厂就有解释空间。
我们见过客户给的规范只写「深空灰,哑光」,工厂做出来偏紫,客户不接受,工厂说「这就是深空灰」。这种扯皮没有意义,因为规范本身没有可测量的锚点。正确的写法是:色号参照 Pantone 或 RAL,材料写明具体牌号,表面工艺写明蚀纹号或喷涂类型,光泽度写具体数值,色差写 ΔE 上限。
另外,配色规范里最好附上边界条件。比如这个颜色在室内暖光下会偏什么方向,在户外阳光下会偏什么方向,让客户提前知道。这不是推卸责任,是管理预期。我们做过的项目里,客户在展厅看完样机很满意,装到实际使用环境里觉得不对,回头找我们,这时候如果当初的规范里写过光源影响,沟通成本会低很多。
配色这件事,说到底是在管理三次信息衰减:从色卡到材料、从材料到手板、从手板到量产。每一次衰减都有物理原因,不是谁不认真。把三次对色的动作做实,把可测量的参数写进规范,颜色才守得住。我们做过的三百多款量产产品里,配色出问题的项目,回头看几乎都能追到某一次对色被跳过了。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
延伸阅读
A:建议在造型方案基本确定、结构还没开始细化的时候就把配色方向定下来,因为颜色会影响表面工艺选择,而表面工艺又会影响模具蚀纹和结构件的配合间隙,定晚了改起来牵连很多。
具体来说,造型评审通过后就可以进入配色讨论,这时候做色板比对成本最低。如果等到结构图出完再定颜色,一旦涉及换材料或者改表面处理,尺寸和模具都要跟着调,返工成本会明显上升。
A:不能直接判断,要先用实际量产材料打一块色板出来看。色卡是油墨印刷的,跟塑胶、金属、喷涂的显色机理不同,同一个色号在不同载体上会差出明显的色相偏移。
我们的做法是让注塑厂或喷涂厂先打 A4 大小的色板,在标准光源下跟色卡比对,确认偏差方向和可补偿的范围,再决定是调配方还是换材料。这个动作花不了多少成本,但能避免后面整批返工。
A:影响比多数人预估的大,同一罐漆喷成哑光和亮光,视觉上能差出半档明度。哑光表面漫反射更强,颜色看上去偏浅偏灰;亮光表面镜面反射多,颜色看上去更深更饱和。
所以配色规范里不能只写「哑光」,要写具体的光泽度数值,比如 3 分光还是 5 分光。手板对色的时候,表面处理也要跟量产方案保持一致,否则比对结果没有参考价值。
A:先按批次留样比对,确认偏差是从哪一批开始的,再查原因。常见原因包括回料掺比变化、色母混合不均、料筒温度漂移,逐一排查比笼统要求工厂「注意颜色」有效得多。
我们一般要求在首件确认后按批次留样,每批取 3-5 个件在标准光源下跟首件样板并排比对,量大时还要记录色差仪的 ΔE 值。这些记录在后期客诉沟通时能说清楚问题出在哪个环节。
A:最少五项:色号参照、载体材料牌号、表面工艺类型、光泽度数值、验收色差范围。这五项缺任何一项,工厂在执行时都有解释空间,后期扯皮的概率会明显上升。
除了这五项,建议再附上边界条件说明,比如颜色在暖光和冷光下的偏移方向,让客户提前有预期。这不是推卸责任,是把沟通成本前置,避免产品装到实际使用环境里才发现颜色不对。
本文由赫兹工业设计团队整理,经验来自我们在东莞的工业设计项目实践。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫