 18576718657
本文作者:王然(赫兹工业设计)| 专注产品外观与结构设计10年
纹号只是起点。同一个纹号,蚀刻深度差 5μm、同一副模具换一种料、模温差 10℃,光泽都能差出 2-5 个 GU。所以定纹不是选个编号发下去,而是把纹号、蚀刻深度、光泽范围三个数一起写进图纸,再拿实样对一遍。
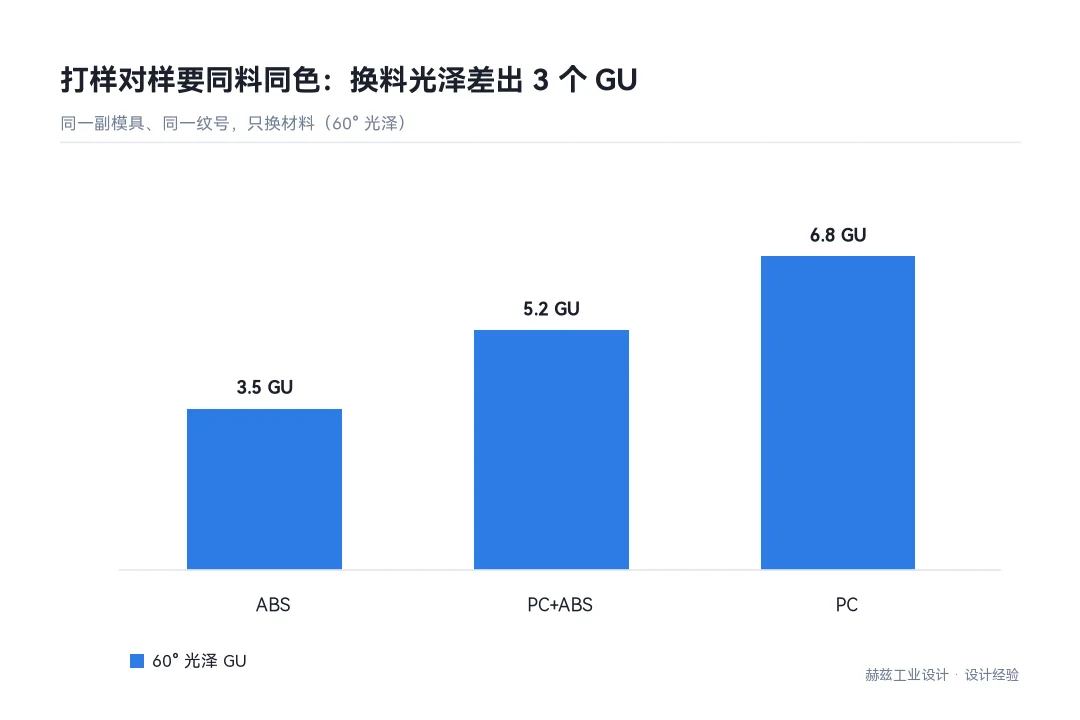
纹号管花纹,深度管光泽,料管最后的样子。蚀刻深度常规 10-25μm,对应表面 Ra 约 1.0-3.0μm;光泽按 60° 角测,同纹号不同深度能差 5 GU 以上。换料时差异更直观:流动性好的料能复刻到纹底,纹显得浅、反光多;流动性差的料铺不满纹底,纹更深更哑。同一副模具换料而不重新对纹,外观就会有出入。
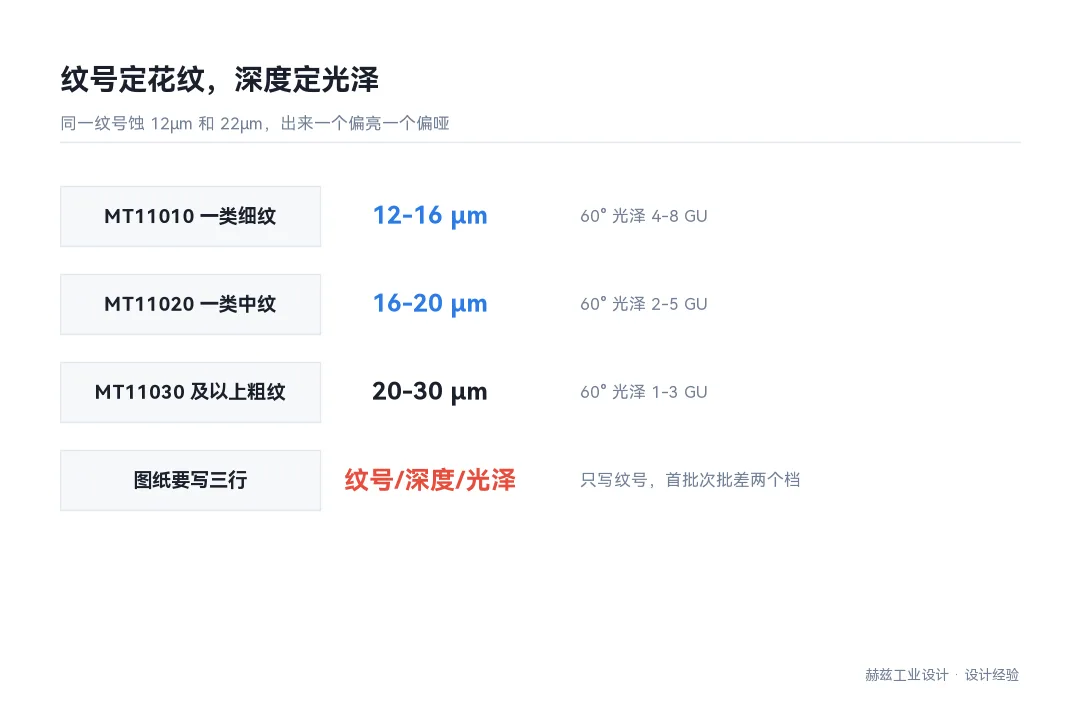
纹号对应的是一张标准样板,标的是花纹的形状和疏密。真正决定光泽的是蚀刻深度,同一个纹号可以蚀 12μm,也可以蚀 22μm,出来一个偏亮一个偏哑。供应商报价时按纹号报,做的时候按深度做,中间这一层如果没人对,就只能等打样揭晓。
我们的图纸上写三行:纹号、蚀刻深度范围、光泽范围。比如 MT11010、深度 15-18μm、光泽 3-5 GU。三行写全,供应商和品检才有共同语言。只写纹号的项目,首批和次批的光泽差出两个档很常见。

纹是模具上的凹凸,塑料要流进凹处才能复刻。熔体黏度高、流动长度不够,纹底就填不满,脱模后看过去就是纹浅了、表面更亮。PC 比 ABS 黏,同样的纹号,PC 件通常比 ABS 件更亮。
换料时不重新对纹,风险落在批次一致性上。我们遇到过一款壳体,结构评审时因为阻燃要求把 ABS 换成 PC/ABS,纹号没动,首批出来客户说「没有上一版的高级感」。重新蚀刻把深度加深 4μm 才追回来。这个教训是:换料要连带重新确认纹理,不是只改材料代号。

纹板对不上实物的情况很普遍,尤其是深色件。纹板是平面的、无曲率的,实物有曲面,同一个纹在不同曲率上的反光表现不一样。
可行做法是做一块同料同色的试片,用计划中的纹号和深度蚀出来,在最终使用光照下看。这一步花不了多少时间,但能避免整批返工。下面这张表是我们常用的对照口径。
| 表面类型 | 常用纹号区间 | 蚀刻深度 | 60° 光泽 |
|---|---|---|---|
| 细腻哑光 | MT11010 一类细纹 | 12-16μm | 4-8 GU |
| 标准哑光 | MT11020 一类中纹 | 16-20μm | 2-5 GU |
| 粗纹/皮纹 | MT11030 及以上 | 20-30μm | 1-3 GU |
| 高光 | 不蚀刻,镜面抛光 | — | >85 GU |
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:是一回事,只是叫法不同。华南叫晒纹,台湾和部分外资厂叫咬花,标准纹号体系是同一套(Mold-Tech)。
叫法不同带来的实际麻烦是沟通常常对不上:客户说咬花,供应商说晒纹,中间还可能有人理解成喷砂。写进图纸时直接用纹号加深度,比用哪个词都可靠。
A:有,纹号体系由蚀刻厂维护,主流是 Mold-Tech 的编号,从细到粗按数字递增。不同蚀刻厂的样板会有细微差别,同一纹号在不同厂做出来不完全一样。
实操上不看表看实物:让蚀刻厂提供该纹号的实物样板,在同一光照下和你的目标件对比。表只能用来缩小范围,最终判断要靠眼睛和光泽仪。
A:能补不能减。纹浅了可以再蚀深一点,纹深了只能把那一块抛光掉重蚀,而抛光会改变平面度和边缘锐度。
所以纹深了比纹浅了麻烦。我们的做法是首批按偏浅做,留出补蚀的余量,打样确认后再统一加深。反过来先做深,改浅的代价通常是重做镶件。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫