 18576718657
本文作者:欧若兰(赫兹工业设计)| 专注产品外观与结构设计10年
丝印露白,先别急着换网版。三个变量按影响从大到小排:套位基准、刮刀角度、网版张力。套位基准如果取产品外形轮廓,注塑件的收缩和飞边会让每个件的基准都不一样,偏 0.2mm 就露白;张力不够网版会下垂,印出来边缘发虚;角度不对下墨量不稳,同一批深一块浅一块。
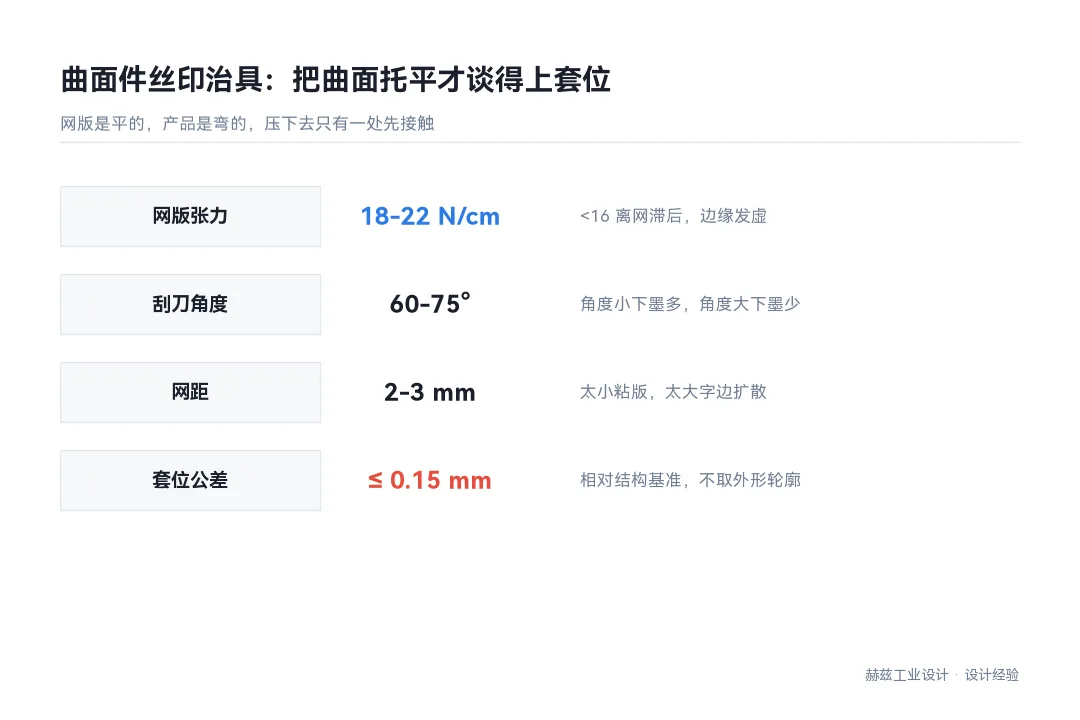
三个变量里最难改、也最值得先改的是套位基准。网版张力常规 18-22 N/cm,低于 16 N/cm 时离网滞后明显,边缘发虚;刮刀角度 60-75°,角度小下墨多、角度大下墨少;网距 2-3mm,太小粘版、太大字边扩散。套位基准优先取产品的定位柱或结构边,不取外观轮廓,因为轮廓本身带 ±0.1mm 的成型波动,丝印的公差没法比它更小。
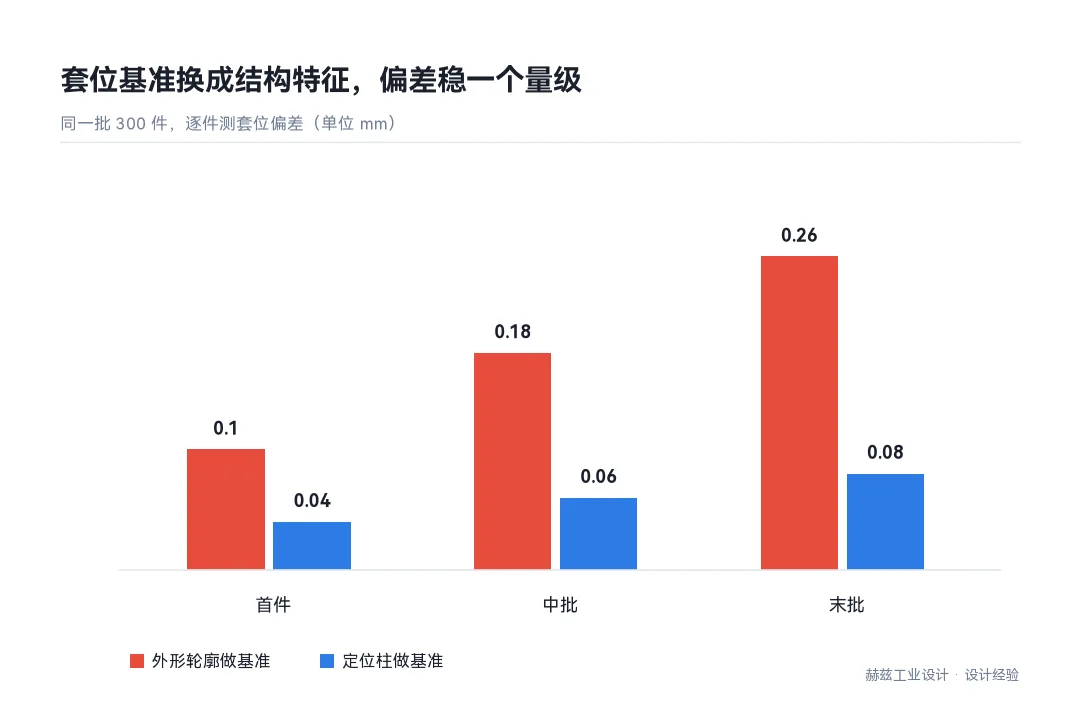
同一个治具、同一块网版,有的件印得正,有的件露白,这种情况基本可以断定是基准选错了。拿外形轮廓做基准时,每个件的轮廓位置都不完全一样,注塑收缩差 0.1mm、边缘有一点飞边,套位就跟着漂。
改法是把基准从外形换到结构特征:定位柱、加强筋、卡扣槽这类由模具钢料直接成型的特征,位置一致性比外轮廓好一个量级。治具上做两个定位柱套住产品的柱位,再压一个平面,套位就稳了。这个改动只改治具,不动网版,成本最低。
平面件丝印,网版压下去就是平面接触,好办。曲面件不一样:网版是平的,产品是弯的,压下去只有一个方向先接触,刮刀走过时压力不均,边缘必然发虚或者漏印。
常规做法是做仿形治具,把产品托到与网版平行的位置,接触面尽量大。我们做过的曲面面板,治具用了硅胶垫做柔性补偿,压下去时垫子变形把曲面托平,露白率从三成降到个位数。这类治具的费用通常比重新做网版低,但很多项目一开始跳过它,直接怀疑油墨。
首件别只看印得正不正,要看三件事:套位偏差、边缘清晰度、附着力。前两项用眼睛加卡尺就能判,第三项要等油墨固化后做百格测试。
我们要求首件在固化后 24 小时再做百格,因为油墨附着力在完全固化前还在上升,太早测会误判。百格按 3M 胶带测试,脱落面积超过 5% 就判不合格,先查表面处理,再查烘烤温度和时间。
| 检查项 | 判据 | 常见失败原因 |
|---|---|---|
| 套位偏差 | ≤0.15mm(相对结构基准) | 治具基准取外形、定位柱间隙过大 |
| 边缘清晰度 | 字边不发虚、无锯齿 | 网版张力低、网距过大、刮刀角度过小 |
| 附着力 | 百格脱落面积 <5% | 表面有脱模剂、烘烤不足、油墨过期 |
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
A:看承印面形状和图案大小。平面、大图案用丝印,效率高、墨层厚;小图案、曲面、异形件用移印,靠硅胶头转印,能贴合曲面。
有一条分界线可以参考:图案最长边超过 30mm 且承印面接近平面,选丝印;图案小、位置分散、承印面有弧度,选移印。两种都要考虑套色,多色印刷的套位误差会累加,颜色越多越要先确认基准。
A:纹理会吃掉一部分油墨,线条边缘不齐,细笔画容易断。纹理越深越明显,晒纹深度超过 20μm 时,细线基本印不清。
如果一定要印在纹理面上,做法是先把印字区域的纹理做浅或者做成光面(模具上局部蚀刻深度降低),再丝印。这一改动要落在模具图里,后期改模成本高,所以外观评审时就要把印字位置和纹理分区一起定下来。
A:百格测试加胶带拉离,按脱落面积判级。除此之外还要做一次酒精擦拭,用无尘布蘸无水乙醇来回擦 50 次,看有没有掉色。
两项都过,才算可量产。只做百格不做擦拭的项目,经常在客户用酒精湿巾擦机器时出问题,尤其是丝印在喷涂面之上的叠印工艺,擦拭掉色比百格更早暴露。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫