 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品外观与结构设计10年
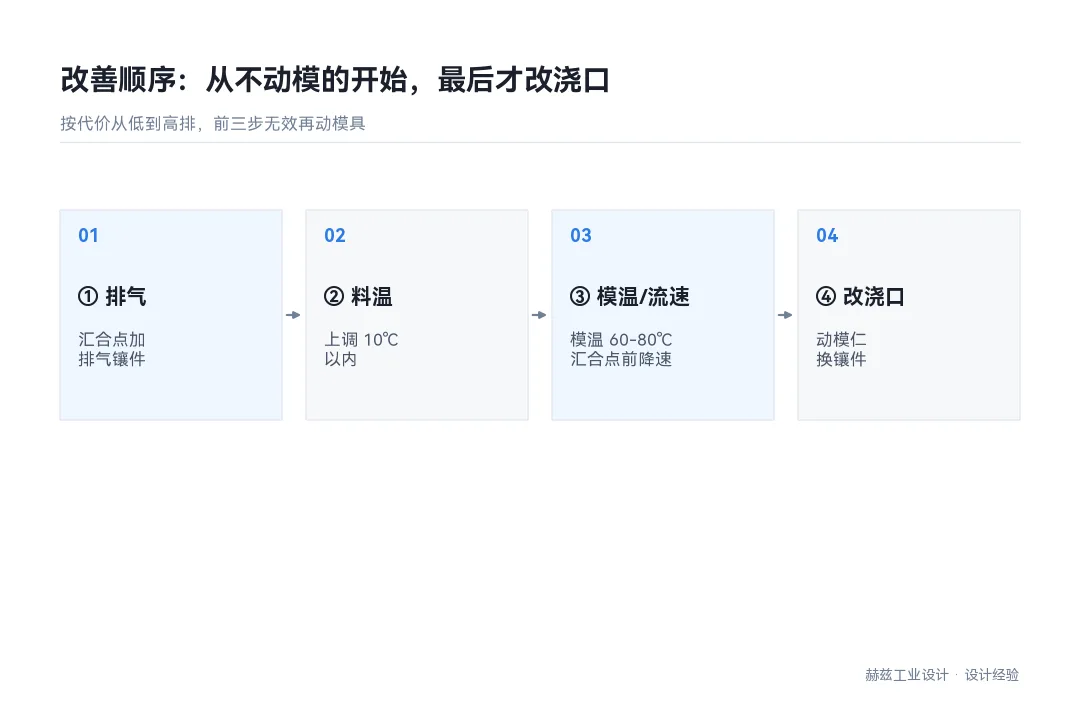
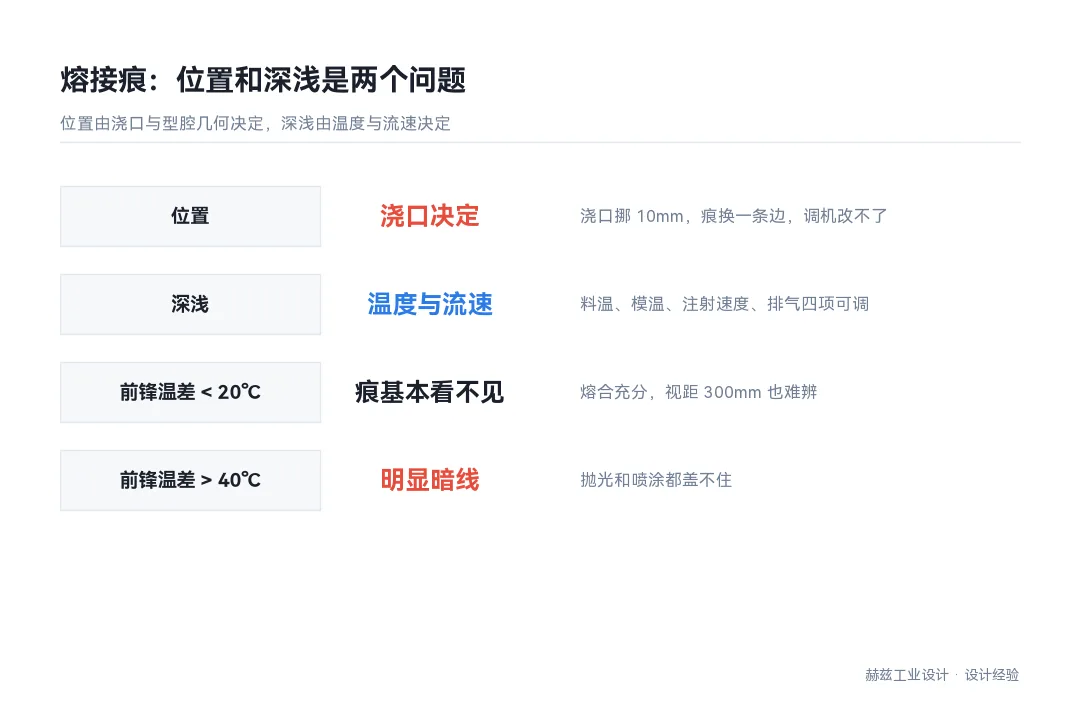
熔接痕的位置由浇口决定,深浅由料温和模温决定。同一副模具同一个浇口,痕永远落在同一条线上;换料、调机只能让它变浅,挪不动它。所以处理顺序是:先判断位置能不能接受,不能接受就改浇口;位置能接受,再谈怎么把痕做到看不见。
位置和深浅是两个问题,走的是两条路。熔接痕是两股料流前锋相遇时,前锋温度已经降下来,界面没熔合。两股料的前锋温差小于 20℃ 时,痕基本看不见;超过 40℃,痕是一条明显的暗线,抛光和喷涂都盖不住。位置由浇口与型腔的几何关系决定,浇口挪 10mm,痕会跟着换一条边;注射速度、料温、模温只影响它的深浅和宽度。
把型腔想成一个水池,料从浇口灌进去,两股流的前锋在哪里碰头,熔接痕就在哪里。碰头的位置由浇口到各边的距离决定,所以同一副模具、同一个浇口,痕一定在同一条线上。这也是为什么调机调到怀疑人生,位置一点没动。
想让痕换位置,只有两条路:改浇口位置,或者改产品分件。改浇口最便宜的时机是模具设计阶段,图纸上挪个进胶点,改模时换一个镶件就行;模具做完再改,动的是模仁,费用和时间都上去了。我们在结构评审时会把熔接痕预测图当交付物之一,就是为了把这个决定往前挪。

位置能接受时,深浅还有操作空间。核心是让两股料前锋相遇时温度尽量高、压力尽量足。料温每提高 10℃,前锋温差明显缩小;模温的作用类似,但升温会拉长冷却时间。
流速和排气是常被忽略的两项。流速太慢,前锋在途中就凉了;流速太快,剪切热高但容易包气。排气不良时,两股料在汇合点被气体顶住,痕会加深并且伴随烧焦。我们处理过一款显示仪外壳,只加了两个排气镶件,痕的可见度就降了一个等级。
| 参数 | 调整方向 | 常用区间 | 代价 |
|---|---|---|---|
| 料温 | 上调 | 按材料推荐值 +10℃ 以内 | 过高会降解、发黄 |
| 模温 | 上调 | 60-80℃,透明件更高 | 冷却时间变长,节拍变慢 |
| 注射速度 | 中速偏快,分段 | 汇合点前降速 | 过快包气,过慢前锋变凉 |
| 排气 | 汇合点加排气 | 排气槽深 0.02-0.03mm | 几乎无代价,最优先做 |

这个问题不能一律答不允许。透明件、高光免喷涂件,痕是不可接受的,一个都嫌多;哑光件、有纹理的件、深色件,痕在 300mm 视距下看不出来,就可以放。我们判断时会明确写视距和光照条件,而不是写「无明显熔接痕」这种没法验收的话。
如果痕落在不可接受的位置又改不了浇口,剩下的办法是把痕藏起来:把汇合点设计到分模线附近、藏在纹理里、或者用装饰件盖住。这三种做法都比事后靠喷涂掩盖可靠,喷涂在熔接痕上附着力差,时间一长会先从这里掉漆。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
延伸阅读
注塑件熔接痕(Weld Line)设计避坑指南——结构设计师怎么在图纸阶段就预防
注塑件熔接痕的根源与对策——跟模三年,我总结了一套熔接痕预测和优化的实战套路
A:结构上只要有孔、有镶件、有多点进胶,就一定有料流汇合,也一定有熔接痕。能做的是让它看不见,或者让它不在受力位置,完全消除在多数结构里不现实。
例外是极少见的单点进胶加环形流道,理论上只有一个汇合点,而且可以放在非外观面。我们做过的圆形灯罩用过这个思路,把汇合点引到安装边内侧,外观面一条痕都没有。
A:有用,但它是把痕做浅,不是把痕挪走。料温上调后前锋温差缩小,界面熔合更充分,痕的宽度和对比度都会下降。
要注意上限。料温超过材料推荐值 20℃ 以上,降解风险明显上升,透明件会先黄,深色件会出银纹。我们通常把料温调整放在排气之后、改浇口之前,因为它的代价最小,但收益也有限。
A:能盖住颜色,盖不住凹陷。熔接痕除了颜色差,还有一道微小的凹槽,喷涂后凹槽处的漆膜厚度不均,光线下仍能看出线。
如果外观要求高,正确顺序是先改结构把痕做浅,再考虑喷涂。指望喷涂兜底的项目,通常在首批货就会被客户挑出来,因为高光漆面会把凹槽放大。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫