 18576718657
本文作者:胡亚设 Asher(赫兹工业设计)| 专注产品设计10年
注塑成型是现代工业设计中应用最广泛的制造工艺,广泛应用于消费电子、家电、汽车零部件等领域。然而,许多你在产品设计阶段往往忽视注塑工艺的特殊要求,导致后期模具制造困难、成品质量问题频出。设计角度系统阐述注塑工艺优化的核心要 em;">点。
相关服务:CMF 设计 →
先停一下,注塑成型的核心是将熔融的塑料材料在高压下注入模具腔体,冷却固化后得到成品。这个过程中,塑料的流动性、冷却速度、应力分布都会影响最终产品的质量。
关键约束条件:

💡 真实案例:赫兹团队之前遇到一个消费电子客户,T0试模出来扣位对不上,整批报废。重新修模费花了3万多,工期还延了两周。这种教训,光看书是学不到的。
→ 相关文章:脱模斜度到底给多少度?做面八年,塑料件拔模角设计实战笔记
→ 相关文章:注塑件拔模角度怎么定?结构设计里最容易被打回的三个数
不吹不黑,不同的塑料材料具有不同的流动性、收缩率和冷却特性,这直接影响设计方案的可行性。
→ 相关文章:注塑模具顶出系统设计:顶针布局、顶白预防、顶出平衡——10年结构工程师实战笔记
常见材料的工艺特性:
设计师需要根据产品的功能需求、外观要求和成本预算来选择合适的材料,并相应调整壁厚、加强筋等设计参数。
浇口是塑料进入模具的入口,其位置和大小直接影响产品的充模效果和表面质量。
浇口设计的核心原则:
缩孔和气泡是注塑产品最常见的缺陷,严重影响产品的外观和性能。
预防方法:
注塑产品的表面质量不仅取决于模具精度,还与设计细节密切相关。
设计阶段的质量控制要点:
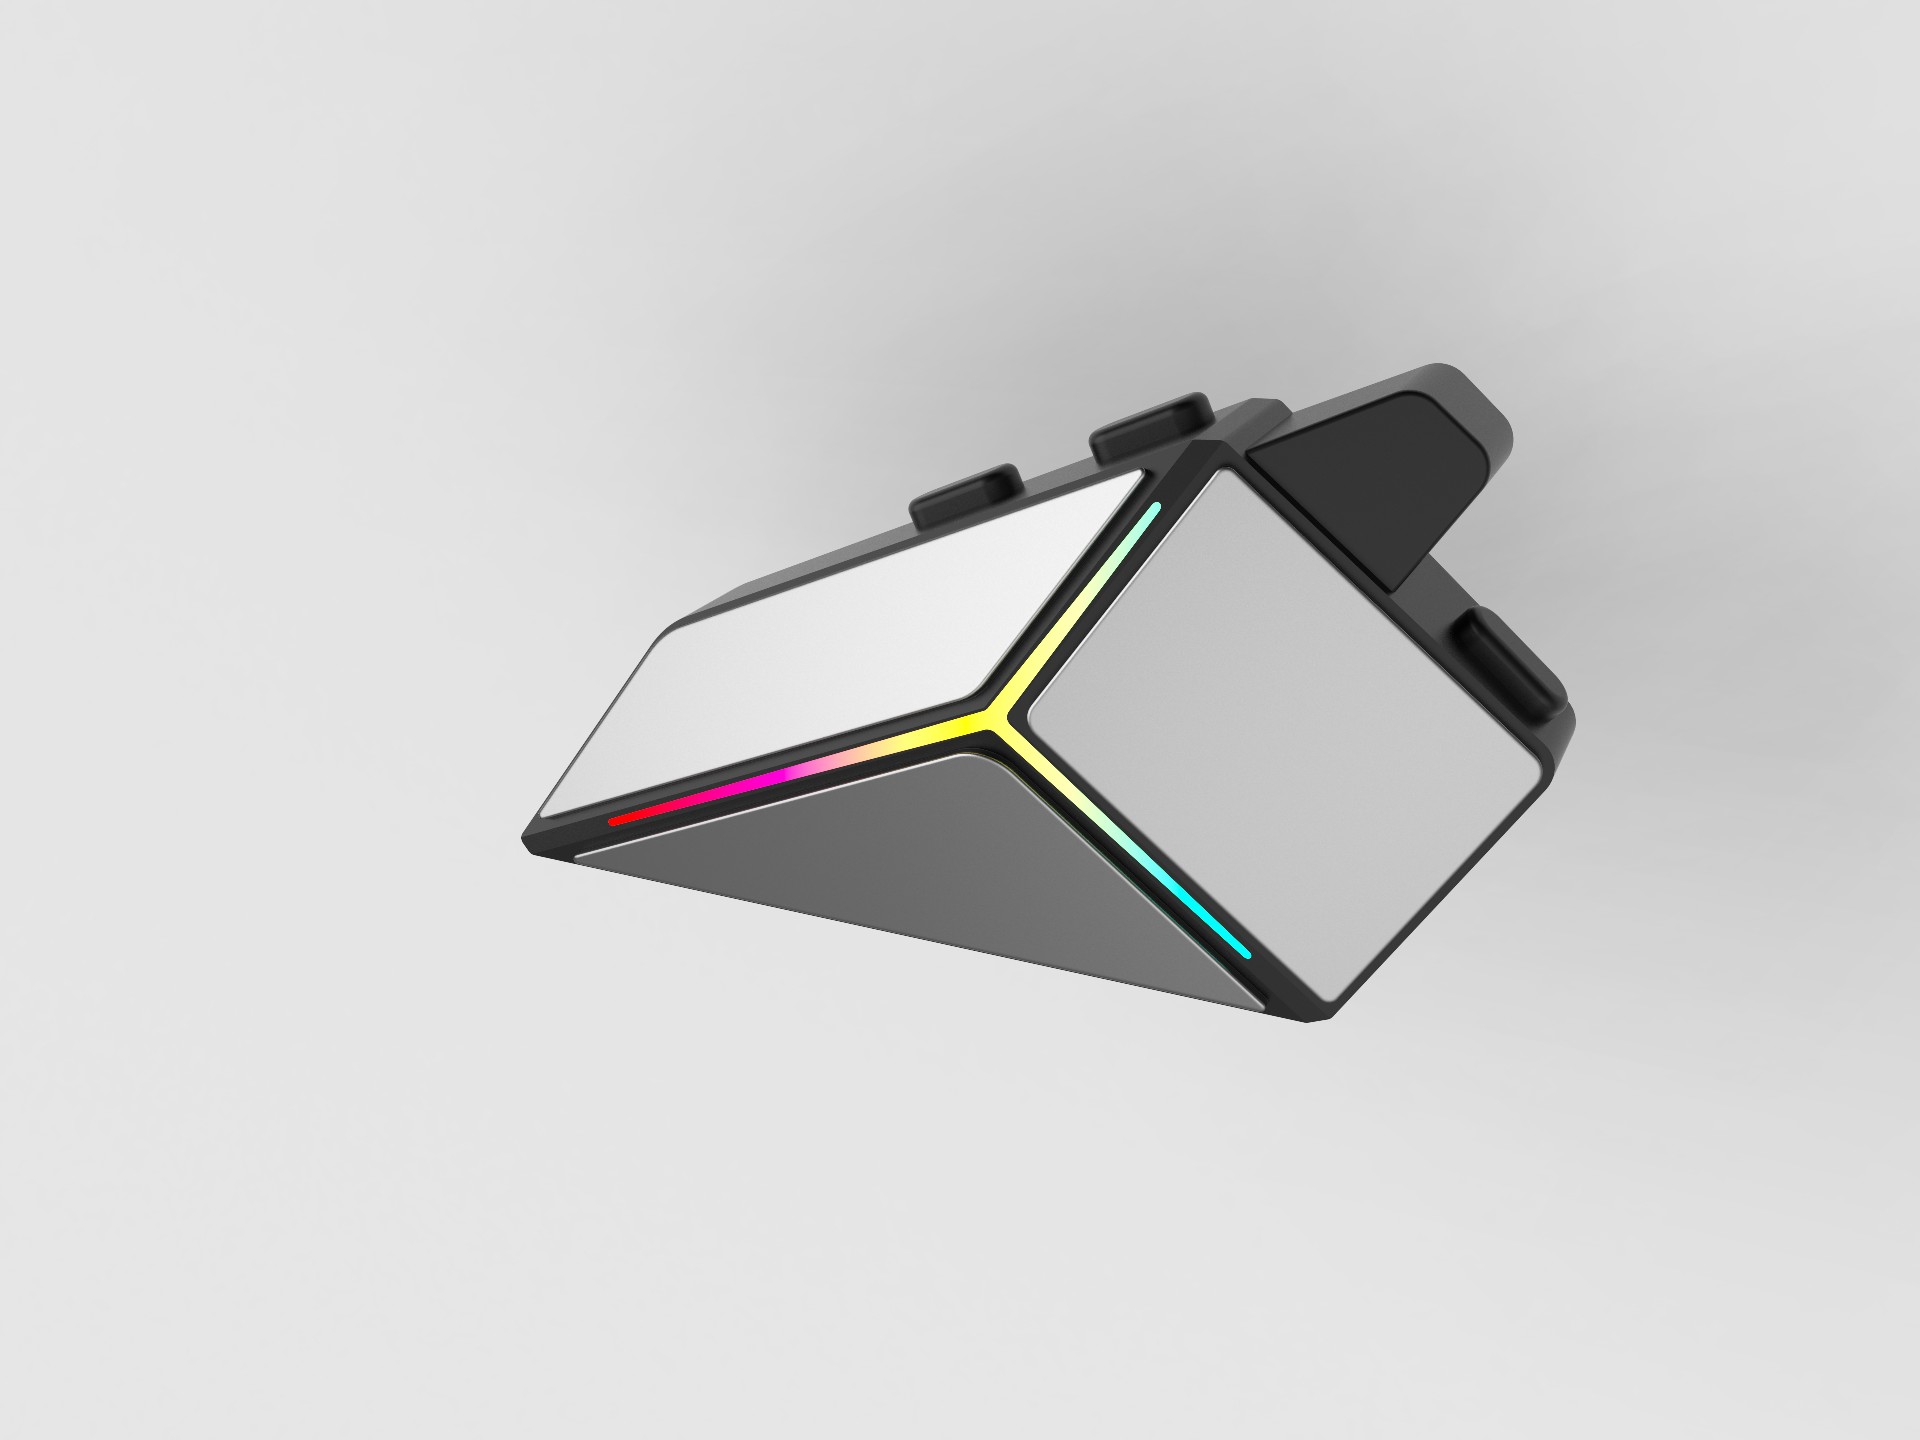
以智能家居设备外壳为例,该产品需要满足以下要求:外观精致、成本低廉、生产效率高。
→ 相关文章:产品表面LOGO工艺设计实战:丝印、移印、镭雕、IMD,四种LOGO方案怎么选
设计优化方案:
通过这些优化,该产品的一次成型合格率从85%提升至98%,生产周期缩短15%,成本降低8%。
首先检查该处的壁厚是否过厚(>4mm),其次检查是否存在厚度突变。如果壁厚正常,则可能是保压不足或冷却不均匀。
增加脱模斜度(从2°增加到3-4°),或在脱模方向的表面设计纹理以降低摩擦系数。
检查材料的收缩率是否与设计时的假设一致。不同批次的材料收缩率可能有差异,需要与供应商沟通并调整模具。
🔗 了解更多:赫兹工业设计官网 · 查看更多案例 · 📞 免费咨询
注塑工艺的优化是一个系统性的工作,需要设计师、模具工程师和生产工人的紧密协作。通过掌握上述核心要点,你可以在产品设计阶段就预见并规避大多数工艺问题,大幅提升产品质量和生产效率。
读到这你可能会想:道理我都懂,然后呢?
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫