 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品设计10年
在产品设计领域,表面处理工艺是连接材料本质与用户感知的关键桥梁。无论是消费类电子产品的光滑外壳,还是工业设备坚固的铝合金机箱,合理的表面处理不仅能提升产品的视觉吸引力,更能赋予材料耐磨、防腐、导电等功能属性,直接影响产品的使用寿命与用户口碑。
相关服务:CMF 设计 →
关键是——注塑成型表面处理、CNC加工后处理、阳极氧化三大工艺,为设计师提供实用的工艺选择方法论。
→ 相关文章:喷砂、拉丝、阳极氧化怎么选?金属件表面处理三种工艺,8年实战选型笔记

💡 实战经验:东莞一个做小家电的老板,刚开始找了几家厂报价,价格从8万到25万都有。后来他发现,那些便宜的报价往往忽略了模具结构和表面处理的细节。
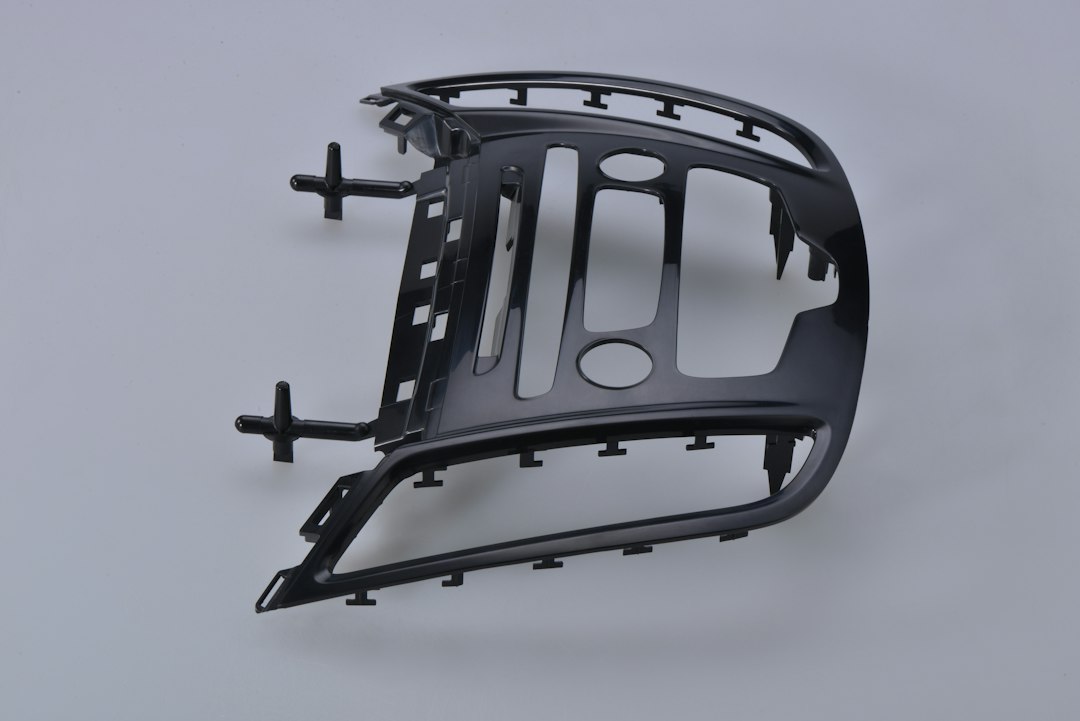
注塑成型表面处理遵循美国塑料工业协会(SPI)四级标准体系,每一级对应不同的粗糙度与工艺方法:
→ 相关文章:产品表面LOGO工艺设计实战:丝印、移印、镭雕、IMD,四种LOGO方案怎么选
最小粗糙度0.012μm,通过钻石抛光实现。适用于消费电子产品,需选用PC、亚克力等高光泽材料,模具温度80-120°C,注射速度需较高。
最小粗糙度0.05μm,采用砂纸打磨技术。适合日常日用品、办公器材,成本约为A级的60%。
最小粗糙度0.35μm,砂磨工艺去除加工痕迹。适合工业控制面板、医疗设备外壳等需要一致纹理的场合。
最小粗糙度0.80μm,喷砂技术产生纹理表面。用于提高防滑性能、增强油漆附着力。
CNC加工后需进行表面处理以达到最终使用要求:
在铝合金表面形成5-25μm厚的氧化铝膜,提升耐磨性与耐腐蚀性。氧化后硬度可达HV500,远超基材的HV150。黑色与哑黑需不同的底材预处理(喷砂或化学药剂)。
涂层厚度60-120μm,色彩选择丰富、适合复杂曲面,成本约3-8元/件(批量)。但附着力与硬度不如阳极氧化。
消除CNC加工后的刀具痕迹,将表面光洁度提升至Ra 0.4μm以下,是阳极氧化的常用前置工序。


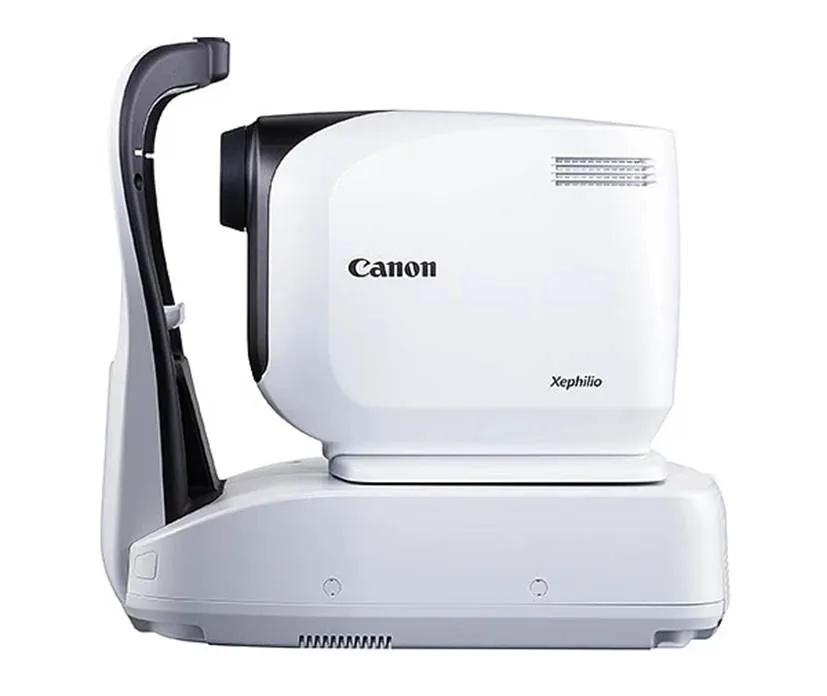
采用ABS材料注塑成型,UV喷涂涂层厚度约80μm,呈现哑光白色。通过优化浇口(环形浇口)和保压参数,收缩率控制在0.3%以内,外观良率≥95%。
6061铝合金经五轴CNC加工后,喷砂获得均匀磨砂效果,再进行硬质阳极氧化(膜厚25μm,硬度HV500),满足医疗级无菌、耐腐蚀、耐刮擦要求。

建议:在设计评审阶段(DFM)充分考虑工艺可制造性,避免模具开发后才发现成本超支。
优秀设计师应在概念设计阶段建立工艺意识:
掌握这些知识,帮助你在创意与可制造性之间找到最佳平衡点。
SEO优化:包含Open Graph、Schema.org结构化数据、语义化HTML与移动端响应式设计。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A级最小粗糙度0.012μm,靠钻石抛光模具实现,材料得选PC、亚克力这类高光泽料,模具温度80-120°C,注射速度要偏高。成本上,A级模具抛光费用比C级哑光面高30%-50%,所以不是所有外壳都值得上A级。如果产品定位是消费电子、要第一眼质感,这笔钱该花;工业控制面板、医疗设备外壳用C级0.35μm就够,纹理一致反而更耐看。
常规阳极氧化膜厚5-25μm,氧化后表面硬度能到HV500,基材铝合金本身只有HV150左右,耐磨耐腐蚀提升明显。医疗设备那种要求更高的,用6061铝合金做硬质阳极氧化,膜厚25μm、硬度HV500,配合喷砂预处理能得到均匀磨砂效果。黑色和哑黑不是换个染料就行,底材预处理不一样,一个走喷砂、一个走化学药剂,颜色和质感要提前跟加工厂对样。
不行,中间一般要加化学抛光。CNC加工会留下刀具痕迹,化学抛光能把表面光洁度提到Ra 0.4μm以下,这是阳极氧化的常用前置工序,不做的话氧化后刀纹会被放大。如果还要磨砂质感,就先喷砂再硬质阳极氧化。另外粉末喷涂也能用,涂层60-120μm、批量约3-8元/件,但附着力和硬度都不如阳极氧化,复杂曲面、色彩要求多的件才优先考虑它。
收缩凹痕多半是保压不足或冷却不够,延长保压时间、降低浇口温度能压下去。翘曲变形是壁厚不均导致收缩不一致,壁厚差要控制在≤30%,冷却水路走均匀。烧焦痕迹是排气不良,把排气槽扩到0.02-0.04mm深、降低注射速度。表面分层则是材料污染或脱模剂过量,清洁模具、控制脱模剂用量。智能音箱外壳案例里,环形浇口加保压参数优化,收缩率压到0.3%以内,外观良率≥95%。
复杂纹理工艺可能带来5%-15%的废品率,这是要提前算进报价里的。VDI 3400标准下,VDI 33约12μm、VDI 40约30μm,VDI值越高模具成本越高。阳极氧化单件成本约5-15元,批量越大越便宜。所以别等模具开发完才发现成本超支,在DFM设计评审阶段就把工艺可制造性过一遍,壁厚均匀性≤30%、拔模斜度≥1°、过渡圆角这些余量先留出来。
→ 0.03mm精度突破!3D打印技术如何重塑精密制造业格局
→ 可编程材料在产品设计中的应用:2026年智能材料与自适应结构前沿技术深度解析
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫