 18576718657
本文作者:胡亚设 Asher(赫兹工业设计)| 专注产品外观与结构设计10年
上下壳拼起来那道缝,靠装配工的手感补不回来。止口的作用是把两个件的位置定死,它的单边间隙常规给 0.05-0.1mm,配合面的深度取 1.5-3mm。给 0 会顶住装不进,给 0.2 以上会晃、会看到缝。这个数在图纸上定,不在产线上试。
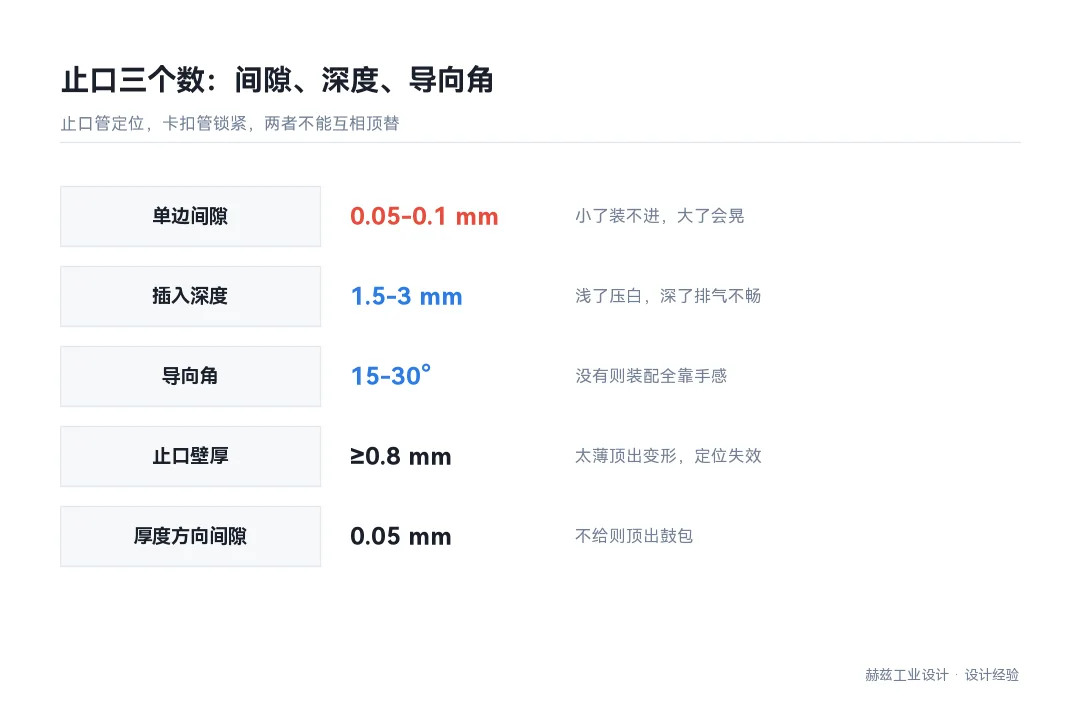
止口管定位,卡扣管锁紧,两者不能互相顶替。止口是配合结构:单边间隙 0.05-0.1mm,插入深度 1.5-3mm,导向角 15-30°。间隙给太小,注塑波动直接顶死;给太大,两个件能相对滑动,段差就不可控。厚度方向同样要留 0.05mm,否则止口会把外壳顶出鼓包。段差控制在 0.15mm 以内,靠的是止口加定位柱双定位,不是靠加大锁紧扣。
很多人把止口当密封用,觉得贴紧了就不进灰。实际上塑料件的止口贴不严:注塑收缩、翘曲、装配应力,任何一项都能让两个面出现 0.05mm 的间隙。指望它防水防尘,方向就错了。
止口的本职是定位:限制两个件在 X、Y 方向的相对移动,让段差可控。密封要靠密封圈或者胶,不靠止口。分清楚这一点,参数就好定了——定位要的是「不晃但装得进」,密封要的是「压紧」,两个目标的公差方向是相反的。

单边间隙 0.05-0.1mm 是主流区间。这个区间的来源是注塑的尺寸波动:小件 ±0.05,中大件 ±0.1。间隙小于波动,就有一批装不进;间隙大于波动两倍,就有一批会晃。
插入深度 1.5-3mm。太浅(<1mm)导向不够,装配时容易斜着卡进去,把止口边压白;太深(>5mm)对模具的滑块和脱模要求高,而且深处的气体排不出,装配时有「气垫」感,压不到底。
导向角 15-30°,做在止口的入口处。它的作用是让装配时两个件能自动找正,减少「怼」进去的概率。没有导向角的止口,装配全靠工人手感,节拍上不去,还容易压伤。
| 参数 | 常规值 | 给错的后果 |
|---|---|---|
| 单边间隙 | 0.05-0.1mm | 小了装不进,大了会晃 |
| 插入深度 | 1.5-3mm | 浅了压白,深了排气不畅 |
| 导向角 | 15-30° | 无导向则装配靠手感 |
| 止口壁厚 | ≥0.8mm(ABS/PC) | 太薄顶出变形,定位失效 |
| 厚度方向间隙 | 0.05mm | 不给则顶出鼓包 |

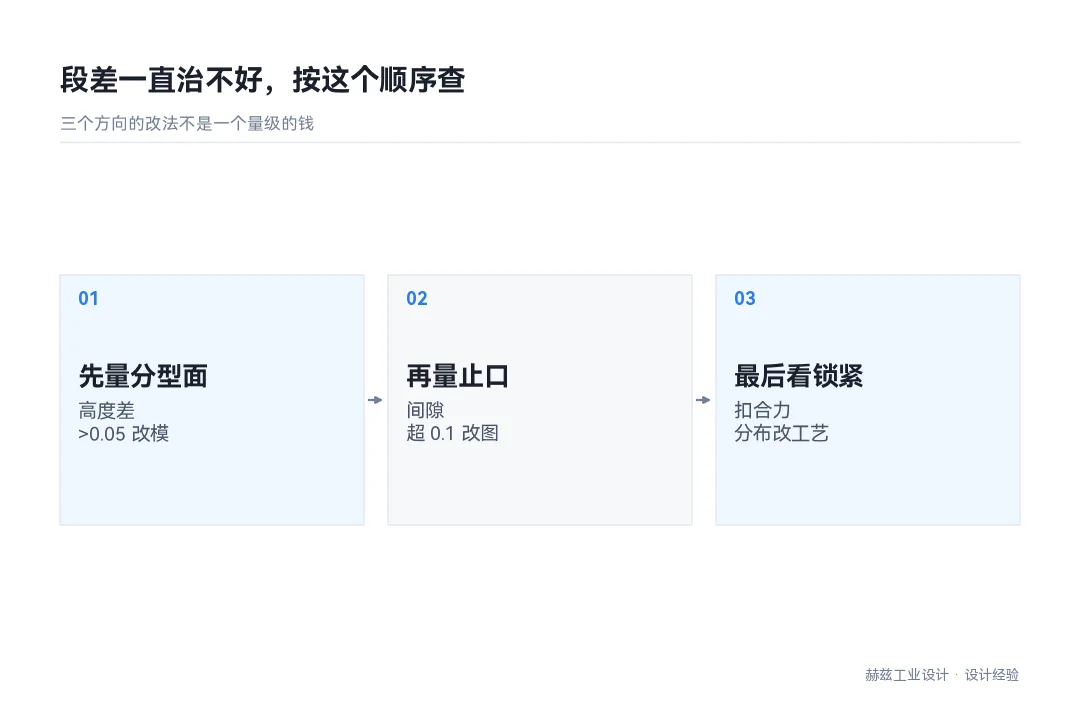
看到段差,很多人的第一反应是「止口给紧了」。实际上段差是三个公差的叠加:止口间隙、两个件的分型面高度差、以及装配后的锁紧力分布。只改止口,往往治不好。
我们处理过一款上下壳,段差一直在 0.2mm 上下跳。查下来根因是分型面:上壳的分型面在模具上留了 0.08mm 的段差(模具加工误差),下壳是平的。改止口没用,最后是把上壳分型面重新研配到 0.02mm 以内,段差立刻稳定。
所以判断顺序是:先量分型面高度差,再量止口间隙,最后看锁紧。分型面是模具问题,改模;止口是设计问题,改图;锁紧是装配问题,改工艺。三个方向的钱不是一个量级。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:不能。0 间隙意味着两个件在名义尺寸上刚好贴合,而注塑件没有「刚好」——公差带永远是双向的,总有一批会顶住。0 间隙的结果是良品率随模具磨损一路下滑。
如果外观要求「看不见缝」,正确的做法不是把间隙压到 0,而是把缝藏起来:做成阶梯错位、或者用一圈细槽把视线引开。这两种做法都不改变配合公差,视觉上却能过关。
A:先止口后卡扣。止口负责让两个件对齐,卡扣负责把它们锁在一起。顺序反了,卡扣先咬住,止口就歪着进去,把止口边压白甚至压裂。
结构上还有一个细节:卡扣的扣合方向要和止口的插入方向一致。如果卡扣是侧向扣的,装配时先侧推再下压,止口承受的是剪切力,容易崩边。这类问题在图纸上就能看出来,不用等试模。
A:消费电子外观件常规 0.15mm 以内,手机级别的产品要求 0.05-0.1mm。判据要写清测量方式和光照条件,否则「有段差」和「没段差」永远吵不清。
我们写验收条款时会加一句「在 300mm 视距、45° 侧光下目视无可见台阶」。这一句比单纯的数字管用,因为人对段差的感知和光照角度关系极大,数字合格但侧光下仍能看到的情况很常见。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫