 18576718657
本文作者:胡亚设 Asher(赫兹工业设计)| 专注产品外观与结构设计10年
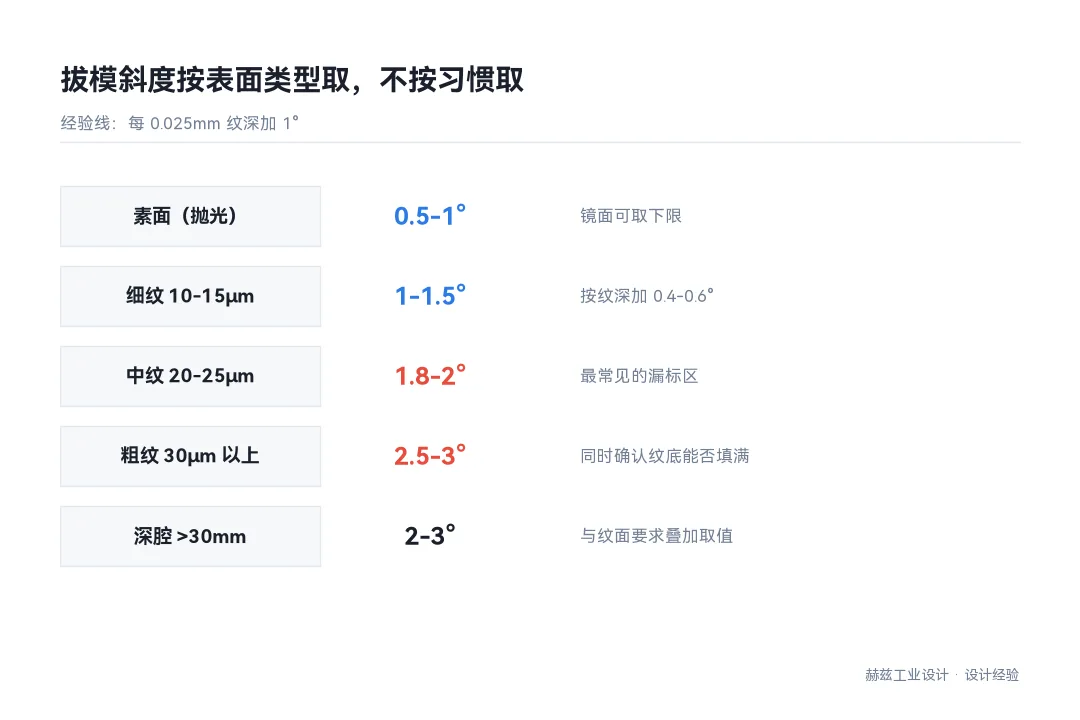
拔模斜度不该统一给 1°。素面侧壁 0.5-1° 够用;有纹理的面要按纹深加,常规每 0.025mm 纹深加 1°;深腔和薄壁件给到 2-3°。斜度不够的后果是顶出时侧壁被拉伤,表现为两道白痕或者一片雾状划痕,抛一次能修,第二批还会有。
够不够,看表面和深度,不看习惯。素面侧壁 0.5-1°,纹面按每 0.025mm 纹深加 1°,深腔(深度超过 30mm)取 2-3°。拔模不足时顶出力上升,脱模瞬间侧壁与型腔摩擦,把表层拉白。轻的抛光亮回来,重的要补漆,如果已经量产,返工成本按件算。
塑料冷却后会收缩抱紧型芯,脱模时必须克服这份抱紧力。拔模角就是把这部分力从摩擦转成滑移,角度越大,需要的顶出力越小。
1° 在浅腔上几乎感觉不到差别,在深腔上差别很明显。同样 40mm 深的侧壁,1° 和 2° 的脱模行程差 0.7mm,顶出力可能差一倍。顶出力不够时,产品被顶白或者顶穿;强行加大顶出力,侧壁就开始拉伤。

纹理是模具表面的微观凹凸,塑料要填进去才能复刻。纹越深,填得越费劲,脱模时纹底的塑料被模具咬住,等于每个纹点都在增加摩擦。
行业里的经验是每 0.025mm 纹深加 1°。20μm 的纹,加 0.8°,加上素面本来就要给的 1°,实际标 1.8-2°。这个数在图纸上常被写成 1°,因为模板里就写着 1°,没人去改。
| 表面类型 | 纹深 | 推荐拔模 | 备注 |
|---|---|---|---|
| 素面(抛光) | — | 0.5-1° | 镜面可取下限 |
| 细纹 | 10-15μm | 1-1.5° | 按纹深加 0.4-0.6° |
| 中纹 | 20-25μm | 1.8-2° | 最常见的漏标区 |
| 粗纹/皮纹 | 30μm 以上 | 2.5-3° | 同时要确认纹底能否填满 |
| 深腔(>30mm) | — | 2-3° | 与纹面要求叠加取值 |

深腔件的拔模要给得比常规大,原因是冷却收缩后抱紧力沿深度累积。我们做过的深筒形件,侧壁 45mm,2° 拔模仍有轻微拉伤,加到 2.5° 才稳定。
薄壁件的限制在另一边:壁厚 1.2mm 以下的件,拔模角太大反而会让壁厚在底部变薄,强度和流动性都受影响。这时候的解法是减小深度或者改分型,不是继续加角度。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
延伸阅读
A:外观上是的,角度小侧壁更垂直,视觉更利落。但小到脱模困难,代价是拉伤和顶白,反而破坏外观。
取舍点在有没有纹理和深度。素面浅腔可以给到 0.5°,视觉几乎无差;有纹或有深度,建议按表面类型给足,宁可外观上略微收一点,也不要让侧壁出现白痕,白痕一旦出现就是整批的外观问题。
A:外壁越往上越小,内孔越往上越大,两者都是朝着脱模方向收缩。给反了不是脱不出来,就是强行脱出时内孔被拉毛。
双色件和包胶件要额外注意:第二次注塑的型腔面同样要给拔模,而且要考虑第一次成型件的变形。这类件的拔模经常在试模阶段才暴露问题,图纸评审时容易被忽略。
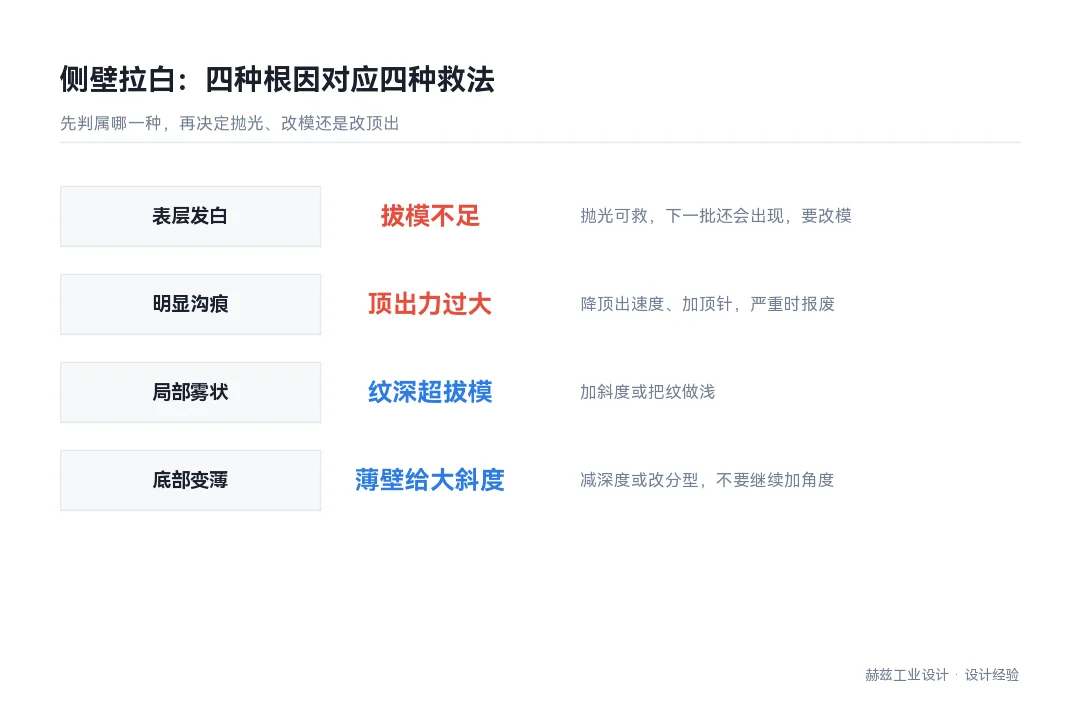
A:看深度。表层轻微发白,抛光可以恢复;拉出明显沟痕,只能补漆或者报废。救之前先确认根因是拔模不足还是顶出不平衡。
如果是拔模不足,抛光只是把这一批救回来,下一批还会出现,必须改模。改模的方式通常是减薄侧壁或者重做镶件加斜度,前者快,后者彻底。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫