 18576718657
本文作者:邓铮(赫兹工业设计)| 专注产品外观与结构设计10年
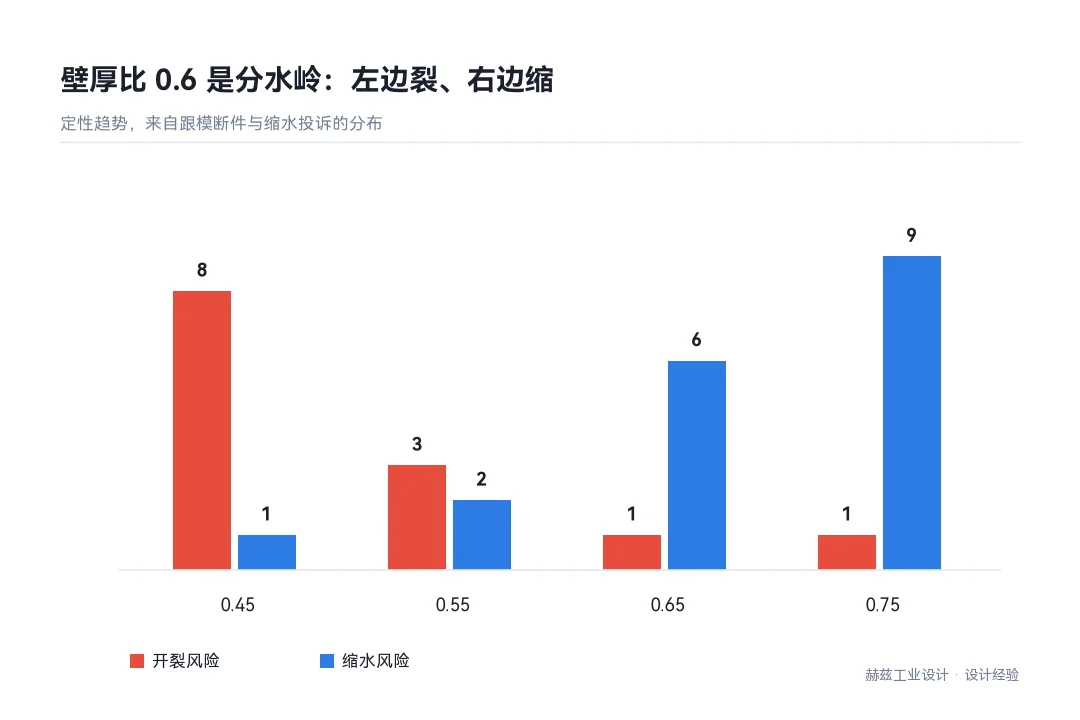
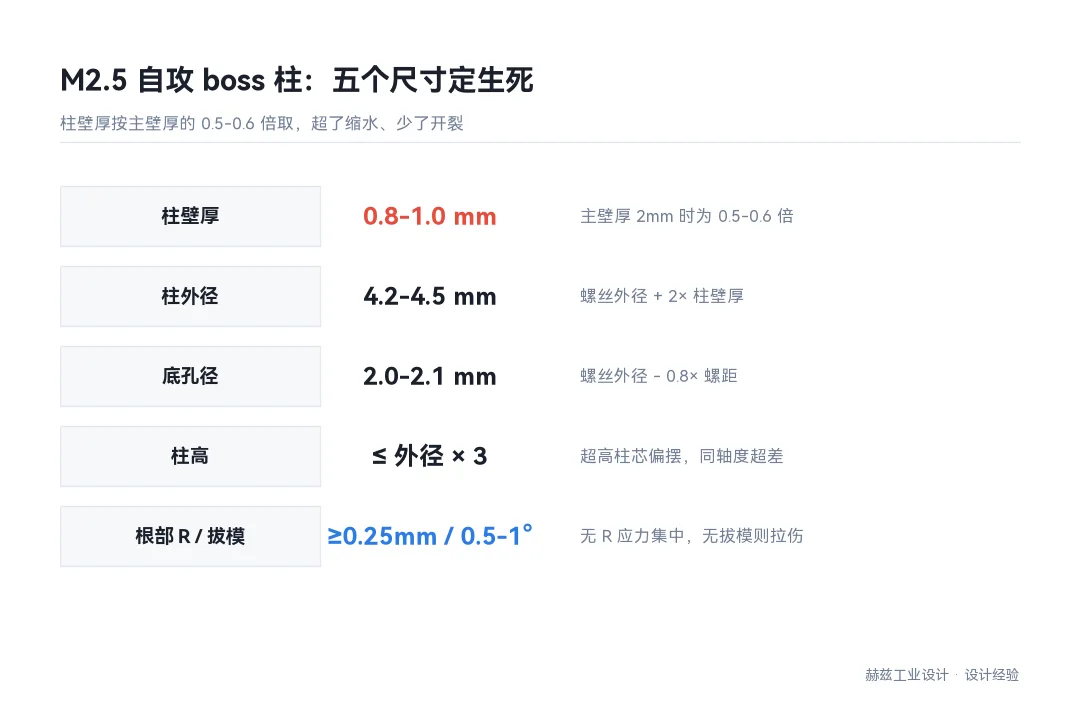
boss 柱(螺丝柱)开裂,多数是壁厚比失控。经验值:柱壁厚取主壁厚的 0.5-0.6 倍,柱外径等于螺丝外径加两倍柱壁厚,根部 R 不小于 0.25mm,拔模 0.5-1°。四条里只要壁厚比超标,锁第一颗螺丝时就能听见裂的那个声音。
柱裂和柱缩是同一件事的两面,改一头另一头会冒出来。以 M2.5 自攻螺丝为例:柱壁厚取 0.8-1.0mm,柱外径做到 4.2-4.5mm,底孔径按螺丝外径减 0.8 倍螺距算,通常 2.0-2.1mm。柱高不超过外径的 3 倍,超过就加筋或改双柱。主壁厚 2mm 的壳体,柱壁厚超过 1.2mm 就已经在缩水的边缘。
柱的根部是三面交汇的地方:柱壁、壳体、加强筋。这三个方向的料在这里堆着,冷却时内外收缩不一致,根部先产生拉应力。壁厚比越大,堆积越厚,应力越高。
我们处理过一款手持设备,M2 螺丝配 1.4mm 柱壁厚,主壁厚 1.8mm,比例接近 0.78。首批锁螺丝时有裂纹,比例调到 0.55 之后问题消失。改的是模具镶件,两天。这个数看着不起眼,落在图纸上就是一个数字,落在产线上就是一批报废。

自攻螺丝靠螺纹挤压塑料成型,底孔太小会把柱撑裂,太大又锁不住。经验公式是底孔等于螺丝外径减去 0.8 倍螺距;M2.5 的螺距 0.45mm,算下来 2.1mm 左右,实际取 2.0-2.1mm。
柱高受两个条件约束:不超过外径的 3 倍,且螺纹啮合长度不少于螺丝直径的 1.5 倍。两个条件冲突时,优先满足啮合长度,用加筋来补柱的稳定性。柱太高又细,注塑时柱芯偏摆,同轴度也会出问题。
| 参数 | 经验值(M2.5 为例) | 越界后果 |
|---|---|---|
| 柱壁厚 | 主壁厚 × 0.5-0.6,约 0.8-1.0mm | 偏大缩水、偏小开裂 |
| 柱外径 | 螺丝外径 + 2× 柱壁厚,约 4.2-4.5mm | 偏小壁薄易裂 |
| 底孔径 | 螺丝外径 - 0.8× 螺距,约 2.0-2.1mm | 偏小撑裂、偏大滑牙 |
| 柱高 | ≤ 外径 × 3 | 超高柱芯偏摆、同轴度超差 |
| 根部 R | ≥ 0.25mm,且拔模 0.5-1° | 无 R 应力集中、无拔模拉伤 |

把柱壁厚加厚能提高强度,但厚的地方冷却慢,表面会缩一个坑。缩坑出现在外观面上,比裂更显眼,而且没法修。
真正的解法不在柱本身,在壳体:用局部减薄加筋的方式把载荷分散到壳体上,让柱只承担定位和锁紧。我们做过的机器人外壳,柱位背面加了三条放射状短筋,柱壁厚反而从 1.0mm 降到 0.8mm,缩水和开裂同时解决。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:不超过外径的 3 倍。M2.5 的柱外径 4.3mm,柱高上限约 13mm,实际多数项目控制在 8-10mm。超过就要考虑双柱或者加筋。
高度受限的原因有两个:注塑时柱芯是细长悬臂,料流冲击会让它偏摆,同轴度变差;冷却时柱芯温度高,顶出时容易被顶白。加筋能改善偏摆,但会增加局部肉厚,缩水风险跟着上来。
A:不行。柱的内外壁都要给拔模,外侧 0.5-1°,内侧靠柱芯,同样要给。不给拔模,顶出时柱壁被拉伤,强度直接打折。
纹理柱更要注意。柱外侧如果有晒纹,拔模角要按纹理深度加,常规是每 0.025mm 纹深加 1°。这一点在图纸上最容易被漏,因为柱位常常被当成「反正看不见」而统一标 0.5°。
A:有用,但位置要对。筋要落在柱的外壁而不是内壁,且不能直接连到外观面,否则筋根部的缩痕会透到正面。
我们的做法是三条短筋均布,长度不超过柱高的 1/3,厚度取柱壁厚的 0.6 倍。这样既限制了柱的偏摆,又不会在壳体内表面堆出新的厚区。筋太长太厚,等于把柱变成了一块厚料,缩水又会回来。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫