 18576718657
本文作者:欧若兰(赫兹工业设计)| 专注产品外观与结构设计10年
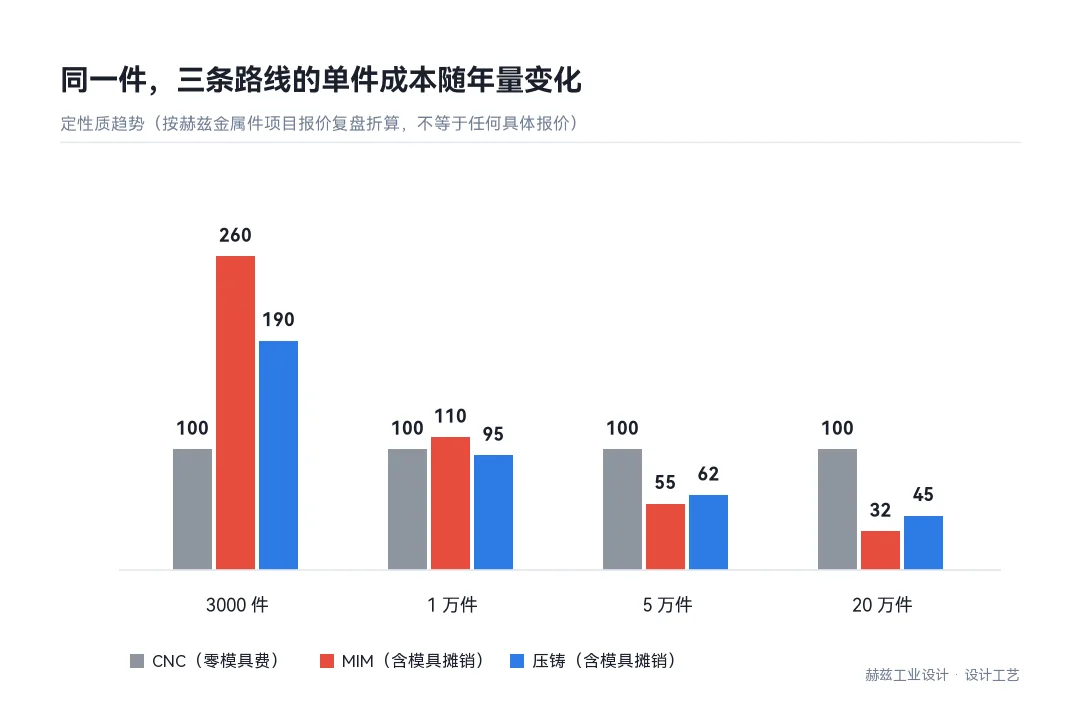
MIM 不是「便宜的 CNC」。它只在三个条件同时成立时便宜:件小、形复杂、量大。年用量过万件、单件重 20 克以内、带斜孔或曲面倒扣的件,MIM 的单件成本能压到 CNC 的一半;量不到几千件,模具费摊不平,怎么算都亏。
三条线:重量线、复杂度线、批量线。重量线,MIM 的甜区是单件 5-20 克,超过 50 克烧结变形和成本一起上来。复杂度线,带斜孔、内凹、曲面倒扣的件才吃得到 MIM 的便宜,纯方块件 CNC 更快。批量线,MIM 的模具费与烧结炉装炉量绑定,年量低于 5000 件基本摊不平。三条线里任一条不满足,就该回到 CNC 或压铸。
MIM 是把金属粉末和粘结剂混成喂料,注塑成型后脱脂、烧结。它继承的是注塑的成型自由度,付出的是烧结收缩带来的尺寸波动。所以它的能力边界很清楚:形状可以很复杂,尺寸精度要打折。
做不出来的东西也有共同点。壁厚低于 0.3mm 的件,喂料流动性撑不住;超过 50 克的件,脱脂时容易塌;需要镜面的外观面,烧结后至少要留 0.2mm 加工余量,那就退化成「MIM 做毛坯 + CNC 做面」,成本优势没了。判断一个件适不适合 MIM,先看它是不是「小、复杂、不吃镜面」。
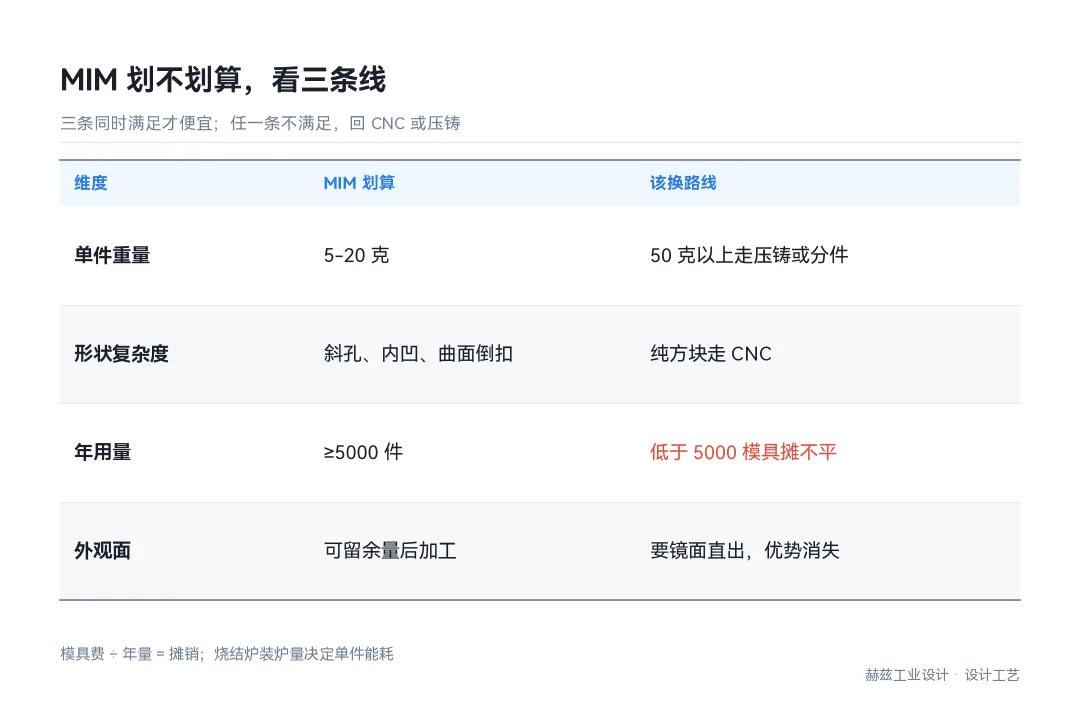

第一条是重量。5-20 克是甜区,这个区间里喂料填充和脱脂都比较稳。20-50 克开始难做,脱脂时间长、变形风险上升。50 克以上我们一般直接建议压铸或者「MIM 分件 + 焊接」,强行做一件的废品率会吃掉所有成本优势。
第二条是复杂度。MIM 的模具费和注塑模具一个量级,但它能一次成型斜孔、内凹、曲面倒扣这些 CNC 要分几道工序才做得出来的特征。件越复杂,MIM 相对 CNC 的单件成本优势越大;件越简单,CNC 的「零模具费」优势越明显。纯方块、纯圆柱的件用 MIM 是给模具厂送钱。
第三条是批量。模具费除以年量就是摊销,烧结炉的装炉量又决定了单件能耗。年量 5000 件是一条实线:低于它,摊销和能耗两头都压不下来。这条线和前两条不同,它是纯算术,不用猜。
| 维度 | MIM 划算 | 该换路线 |
|---|---|---|
| 单件重量 | 5-20 克 | 50 克以上走压铸或分件 |
| 形状复杂度 | 斜孔、内凹、曲面倒扣 | 纯方块走 CNC |
| 年用量 | ≥ 5000 件 | 低于 5000 件模具摊不平 |
| 外观面 | 可留余量后加工 | 要镜面直出,成本优势消失 |

MIM 的报价结构是「模具费 + 单件价 × 年量 + 后处理」。模具费和注塑模接近,但后处理这一项经常被漏算:烧结后的整形、去毛刺、如果要做表面处理(电镀、PVD、喷砂),都按件收费。
我们做过一件不锈钢小件,单件报价从 3.8 元压到 2.9 元,靠的不是换供应商,是把一处斜孔的脱模方向改掉,减少了整形工序。MIM 的成本大头在「形状能不能一次成型」,不在粉末价格。谈价之前先把图纸上的斜孔方向数一遍,比砍价有效。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:常规 ±0.3% 到 ±0.5%,按尺寸线性放大;关键配合尺寸留 0.2mm 加工余量后 CNC 修。烧结收缩的一致性比绝对精度更值得关注,同一批内波动通常小于批间波动。
我们判断一个件能不能免加工,看的是「这个尺寸是不是配合面」。非配合面按 ±0.5% 标就够;配合面如果要求 ±0.05mm 以内,直接标「烧结后加工」,别指望模具精度硬扛,那样废品率会反过来吃掉成本。
A:看材料和壁厚。MIM 用不锈钢、铁基、钨合金这类高熔点材料,壁厚可以做到 0.3mm 级;压铸主要是铝、锌、镁,壁厚下限高一些,但单件可以做很大。
分界线通常在「尺寸」和「材料」两头:件大到手掌以上,压铸的设备和模具更宽裕;材料必须是不锈钢或高硬度合金,压铸做不了,只能 MIM 或 CNC。两头都不占的时候,比的就是批量,谁量大谁便宜。
A:不能直出。烧结件表面是微粗糙的,做镜面要留余量后抛光,等于多一道工序。要求镜面的件,通常改用 CNC 或者「MIM 毛坯 + 精加工」。
能直出的表面是喷砂、拉丝、PVD 这类对基材粗糙度不敏感的工艺。如果外观要求是「哑光金属感」,MIM 喷砂后直接 PVD 完全够用;一旦要求「镜面反射」,就要在图纸阶段把加工余量算进去,否则打样才发现做不出来。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫