 18576718657
本文作者:刘也(赫兹工业设计)| 专注产品外观与结构设计10年
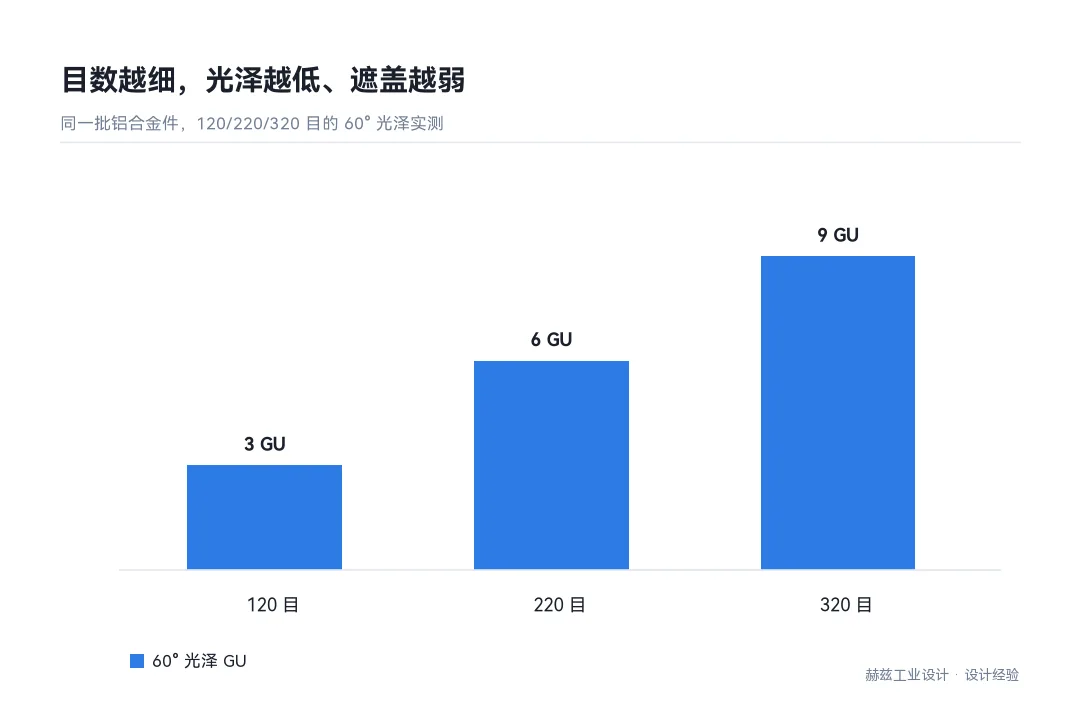
喷砂的手感由目数定:120 目偏哑、有颗粒感;220 目细腻均匀;320 目接近丝绸,反光很低。同一批出现两种手感,通常不是目数选错,是气压、喷距、砂料回收三个参数在批次之间漂了。目数定基准,参数定一致性。
目数管基准,气压和砂料管批次一致。常用目数 120 / 220 / 320,对应表面 Ra 约 1.6-3.2μm,60° 光泽落在 2-10 GU 区间。气压 0.4-0.6MPa,喷距 100-150mm。砂料循环使用次数多了会破碎变细,等于目数在往上走,手感随之变滑,这是批次差异最常见的来源。
细砂手感细腻,但反光低、遮盖力弱。铝合金压铸件表面有气孔和流痕,120-220 目的粗中砂能把这些缺陷盖住,320 目反而让它们显出来。
反过来,外观件要的是均匀的哑光,320 目更合适,代价是表面更容易留指纹,通常还要加一层透明涂层或者做阳极氧化封孔。选目数其实是选「遮盖缺陷」还是「细腻触感」,两者很少兼得。
喷砂是手工或半自动工位,参数漂移很常见。气压表读数差 0.1MPa,砂流速度就变了,冲击力不同,凹坑深度跟着不同。喷距也一样,手持喷枪前后差 30mm,手感的差别上手就能摸出来。
砂料是更容易被忽略的一项。砂料循环使用后会破碎,粒径分布变宽,细粉比例上升,同样的目数喷出来更滑。我们处理过一批铝件,首件和尾件的手感差异明显,查下来是砂料用了三天没换。规范做法是按使用时长或批次更换,并留样对比。
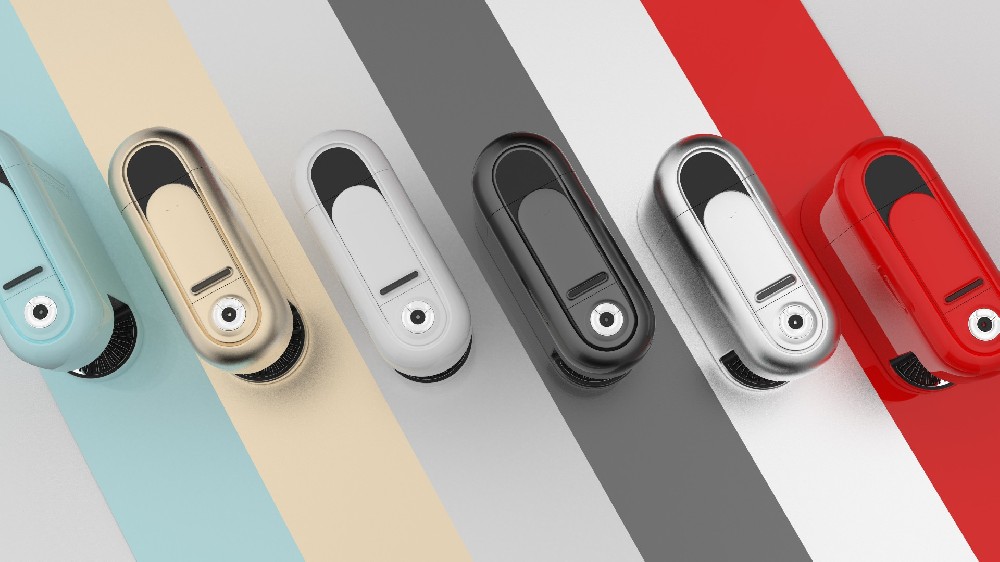
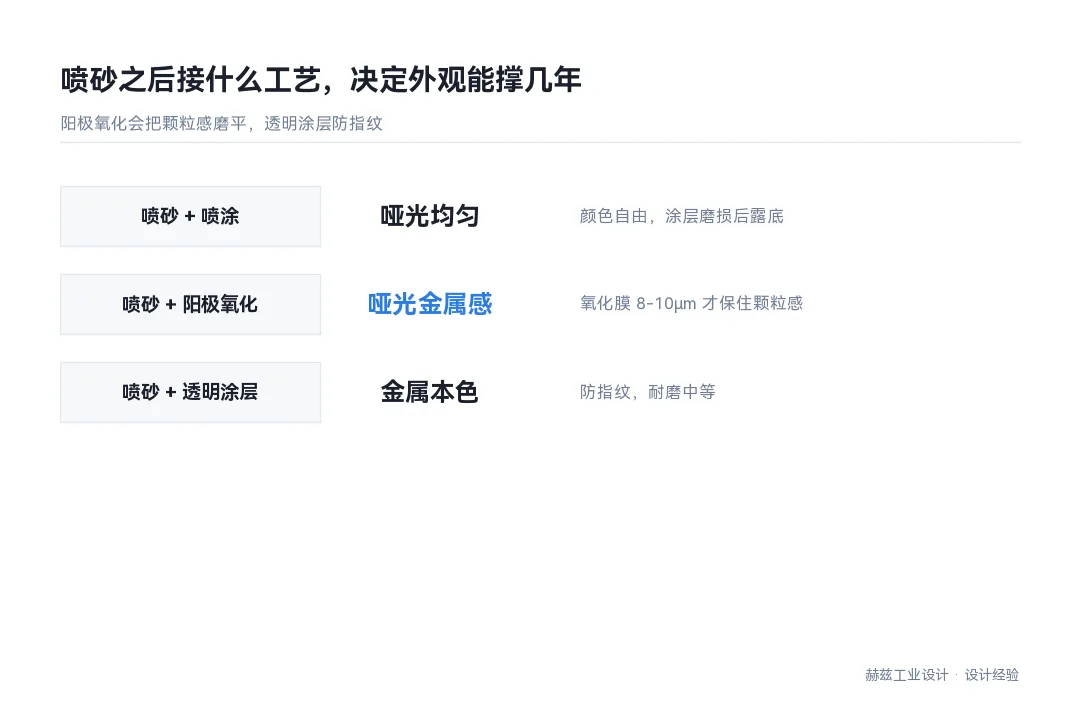
铝合金喷砂后常见两种处理:直接喷涂,或者做阳极氧化。喷砂加阳极氧化的组合,外观是哑光金属质感,耐磨性和耐候性都更好,但工序多一道,成本和周期都要加。
要注意的是阳极氧化会吃掉一部分表面细节。氧化膜在 10μm 以上时,喷砂的颗粒感会被磨平一些,手感变滑。如果目标是明显的砂面颗粒感,氧化膜要控制在 8-10μm,或者喷砂时用更粗的目数补偿。
| 工艺组合 | 外观表现 | 耐候与耐磨 | 适用场景 |
|---|---|---|---|
| 喷砂 + 喷涂 | 哑光均匀,颜色自由 | 中等,涂层磨损后露底 | 消费电子外壳,颜色要求高 |
| 喷砂 + 阳极氧化 | 哑光金属感,颜色偏金属色系 | 好,氧化膜与基体一体 | 户外设备、结构件 |
| 喷砂 + 透明涂层 | 保留金属本色,防指纹 | 中等 | 展示件、面板 |
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:喷砂用不规则磨料,作用是清理和做哑光表面;喷丸用球形丸粒,作用是引入压应力提高疲劳强度。外观目的选喷砂,力学目的选喷丸。
两者的设备可以共用,但磨料不能混。混用会导致表面出现不均匀的凹坑,尤其是喷丸后的件再做喷砂,凹坑叠加,外观会有花斑。
A:能,但只适合硬质塑料,且参数要降低。ABS、PC 这类料喷砂的效果接近细哑光,气压过高会把表面打毛、发白。
塑胶件喷砂更多用在去毛刺和增加涂层附着力,外观目的不常见,因为一致性难控。要做哑光塑料件,常规路线是模具晒纹,比自己喷砂稳定得多。
A:靠光泽仪加标准样。光泽仪测 60° 角,标准样是双方签样确认的实物,每批对比。手感本身没法量化,但光泽和 Ra 可以。
我们的做法是签样时留三块:标准样、上限样、下限样。品检拿被测件和这三块对比,落在上下限之间就判合格。只签一块标准样,批次之间会越做越偏,因为没人知道边界在哪。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫