 18576718657
本文作者:胡亚设 Asher(赫兹工业设计)| 专注产品外观与结构设计10年
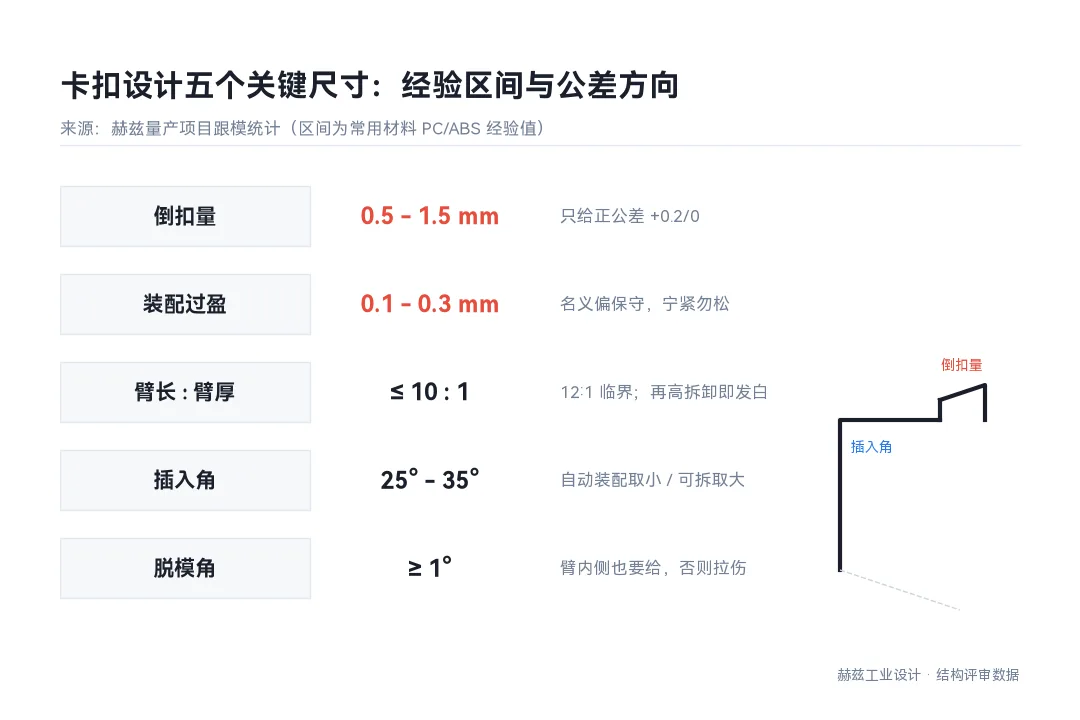
卡扣装配后松旷或根本扣不上,多数不是设计错了,而是公差没给对方向。倒扣量、臂厚、插入角三个参数各自都有 ±0.5mm 级别的有效区间,公差带怎么分配,决定量产时是「咔哒一声」还是「反复返工」。经验值:倒扣量常规取 0.5-1.5mm,装配后保留 0.1-0.3mm 过盈,卡扣臂根部到受力点的距离与臂厚比控制在 10:1 以内,超了臂就会永久变形。
五个数同时达标,卡扣才算设计完。倒扣量常规取 0.5-1.5mm,装配后保留 0.1-0.3mm 过盈,卡扣臂根部到受力点的距离与臂厚比控制在 10:1 以内,超了臂就会永久变形。公差分配上,模具成型波动留给臂厚(±0.05mm),倒扣量本身不给负公差,否则过盈归零直接松旷。
卡扣和螺钉不一样:螺钉松了可以拧半圈找补,卡扣的过盈量一旦公差往负方向偏,扣上那一刻就是松的,没有任何后工序能救。我们做过多款外壳的对比统计,臂厚由注塑保压波动控制,实际波动通常能压到 ±0.05mm;倒扣量由模具钢片决定,成型收缩一叠加,波动区间反而更大。所以合理的分配是:波动小的尺寸给窄公差,波动大的尺寸靠结构设计本身消化。
具体做法是把倒扣量做成「名义值偏保守 + 只给正公差」:名义 1.0mm 就标 +0.2/0,宁可装配时紧一点(紧可以抛模修),也不要松(松等于报废)。这条在图纸评审时经常被结构同事挑战「太紧了装不上」,我们的答复通常是:先做手板验证插入力,插入力超过 80N 再谈放宽。
| 尺寸 | 经验区间 | 公差方向 | 越界后果 |
|---|---|---|---|
| 倒扣量 | 0.5-1.5mm | 只给正公差 +0.2/0 | 负偏=过盈归零,直接松旷 |
| 装配过盈 | 0.1-0.3mm | 名义偏保守 | 过 0.4mm 装配力超 80N,产线压不进 |
| 臂长:臂厚 | ≤10:1 | 比值上限,非公差 | 12:1 起拆卸两次应力发白 |
| 插入角 | 25°-35° | 按装配场景取值 | <20°>40° 装配力飙升 |
| 脱模角 | ≥1° | 臂内侧也要给 | 不给则顶白拉伤,强度打折 |

卡扣臂是一次性弹性变形件,材料允许的最大应变量程有限。PC、ABS 这类常用料的许用应变大约 4-6%,臂越长、越薄,同样倒扣量下产生的根部应变越大。工程上我们直接用臂根部到受力点距离与臂厚的比值来控制:10:1 以内安全,12:1 临界,再往上第一次装配没问题,第二次拆卸就开始应力发白,三次直接断裂。
有个反面教训可以说明「为什么拆卸次数要写进设计输入」:一款带售后换电池需求的产品,最初按一次性装配设计卡扣,拆检时第三次断裂。改法不是加粗卡扣(加粗则过盈翻倍装不进去),而是把单卡扣改成两段式——长臂负责行程、短厚臂负责锁紧,各自回到 10:1 以内。这个改动模具只动了两个镶件。

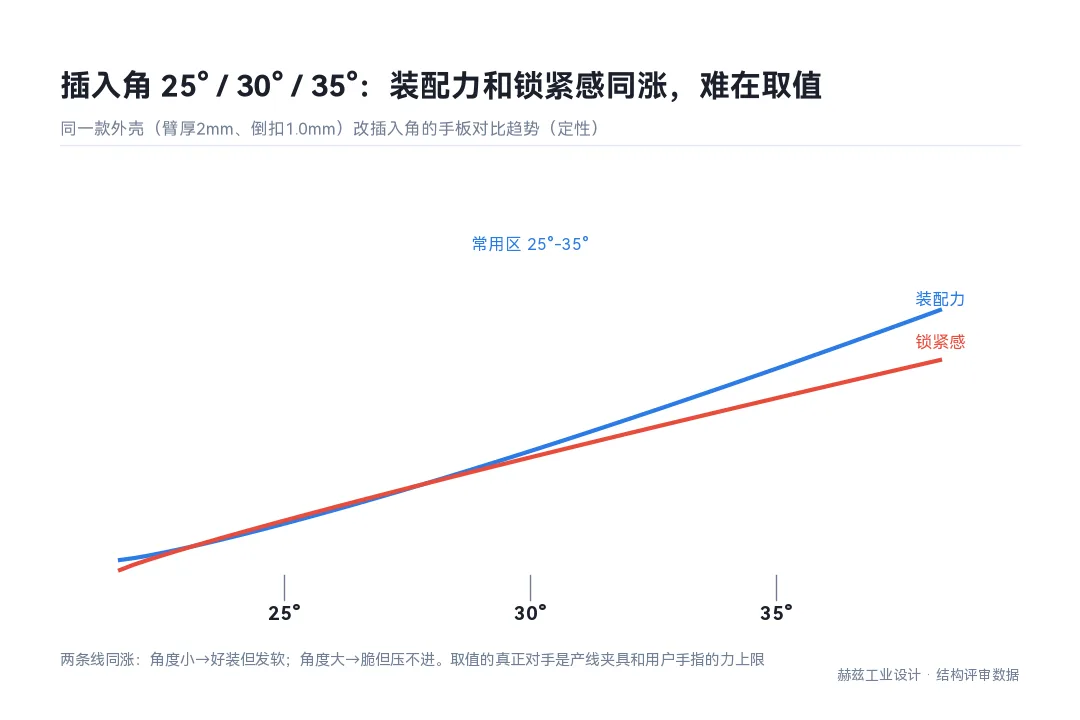
插入角越小,装配越省力,但倒扣的「锁紧感」越弱,用户按压外壳时会觉得软;角度越大手感越脆,但装配力飙升,产线工人上夹具都压不进去。25-35° 是我们反复验证过的舒适区,同区间内再调:面向产线自动装配的取小值,面向用户可拆卸的取大值。
另一个影响手感的参数是「咔哒声」的来源——声音本质是卡扣滑过倒扣瞬间的弹性回弹激励,回弹行程不足 0.2mm 时声音发闷,用户会怀疑没扣到位。想要清脆声,倒扣端面做 0.5°-1° 的过中心角,让回弹有一个明确的冲击点。这个角度在模具上是镶件碰穿位,加工成本几乎不变,但需要在出图时明确标出。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
📖 想了解更多设计实战经验?
下载《赫兹工业设计案例画册 2026》,14 组量产案例拆解设计全过程
延伸阅读
塑料件卡扣设计:R角、壁厚、扣合量怎么定?10年结构设计实战笔记
A:先分清责任再谈修:量实际倒扣量和臂厚两个尺寸,如果都在图纸公差带内还松,是设计公差分配问题;超差了才是模具或成型问题。
我们处理过的外壳返工里,约七成松旷的根因是图纸把倒扣量标成了对称公差(±0.2),模具往负偏完全合规,但过盈被吃光。修法是把名义值上调并改成只给正公差,比修模便宜得多。
A:不一定。加强筋能提高臂的刚度,但同时增大应变集中,断裂位置往往正好转移到筋的根部。先判断失效模式:装配力过大导致的断裂,减倒扣量比加筋有效;长期使用蠕变松脱,才考虑加筋提刚度。
经验做法是筋不直接落在卡扣臂根部的 R 角上,至少留 2 倍臂厚的距离,筋高不超过臂厚的 0.6 倍。这几个数字来自我们跟模时的断件统计,比通用手册更贴近实际。
A:可以可靠,前提是把拆卸次数当成设计输入。一次性装配(如电源适配器)和需要售后开盖(如换电池产品)的卡扣参数完全是两套,混用就出事。
我们的做法是在设计输入表里强制确认预期装配/拆卸次数,超过 5 次的直接改用螺钉+装饰盖或两段式卡扣,不跟材料弹性赌寿命。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫