 18576718657
本文作者:王然(赫兹工业设计)| 专注产品外观与结构设计10年
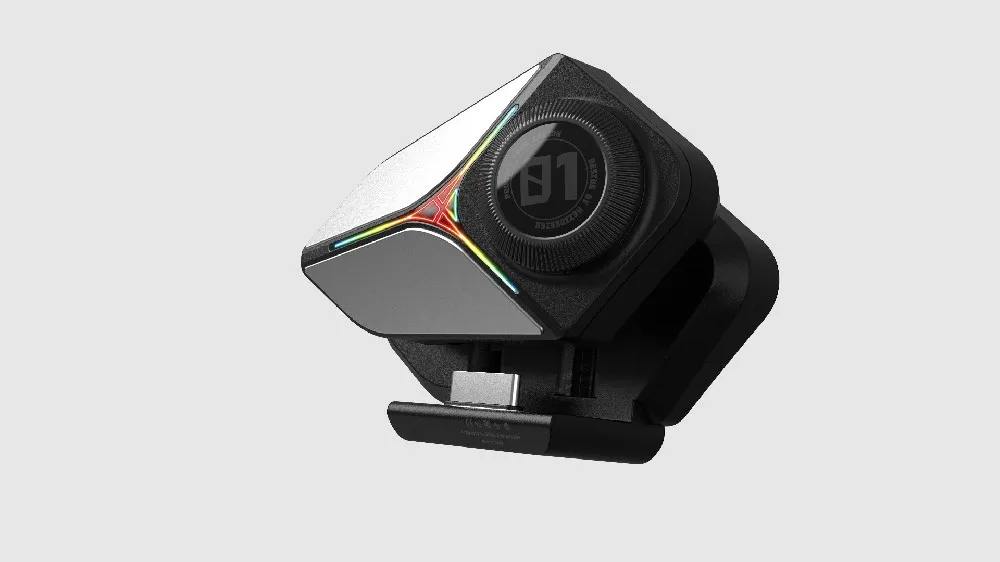
外观设计能不能落地,判断标准其实很朴素:你画的那条线,工厂能不能做出来、做出来好不好看、用户拿在手上顺不顺。这三件事只要有一件提前没想清楚,后面就是改模、返工、重新画。我们做过一个手持检测仪,效果图上侧面有一道很漂亮的渐变收边,客户当场拍板,开模后第一批货出来,那道边在灯光下变成了一条忽明忽暗的脏线,因为收边半径只有 0.3mm,模具抛光根本达不到效果图的光洁度。这一改,外观方案重画,模具修了两轮。
外观设计怎样才算能落地:造型上每个曲面都要有可加工的过渡半径(一般不小于 R0.5mm,可见外观面建议 R1 以上);分型线、进胶点、拔模方向要在效果图阶段就标出来;CMF 选色要按实际工艺的色差范围和纹理深度反推,而不是在屏幕上调;人机尺寸要按真实握持和视野验证过。四项边界只要有一项在图纸阶段没确认,后面就要用改模费来补。
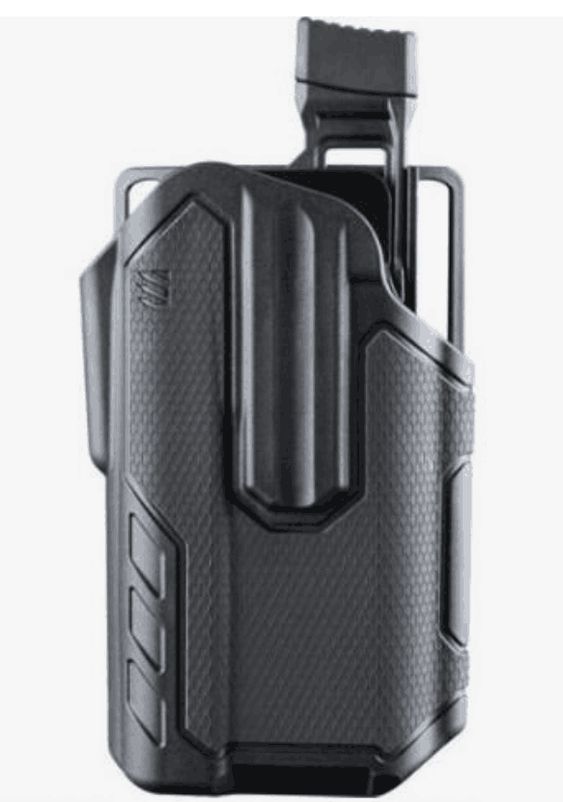
外观设计最常翻车的地方,是效果图里的曲面过渡。渲染器不会告诉你这道 R 角做不出来,它只会把它渲得很好看。
我给团队定的自查线是:可见外观面的过渡半径不低于 R1,非可见的结构过渡不低于 R0.5。低于这个数不是做不出来,是做出来不好看:抛光难度陡增,模具表面纹理会在这里出现接刀痕,注塑时这一段的流动也容易不稳定。上面那台检测仪就是栽在 0.3mm 上。
还有个更隐蔽的问题:曲率变化太急。有些造型为了做出"刀锋感",在十几毫米的行程内让曲率从接近平面突然收到很小的圆角,渲染图上层次分明,实物上会看到一条明显的亮带偏移,光线一动就闪。我们现在的做法是,把关键曲面的曲率变化率控制在肉眼不敏感的范围,用连续过渡替代突变。刀锋感靠分色和倒角切线去表达,不靠曲率突变硬做。
效果图阶段的三条曲面自查
① 每个可见过渡标注最小半径,低于 R1 的要写清理由
② 检查曲率梳,突变处要么改过渡,要么改成明确的分件
③ 把模型放到单侧强光下转一圈,模拟实物在射灯下的表现
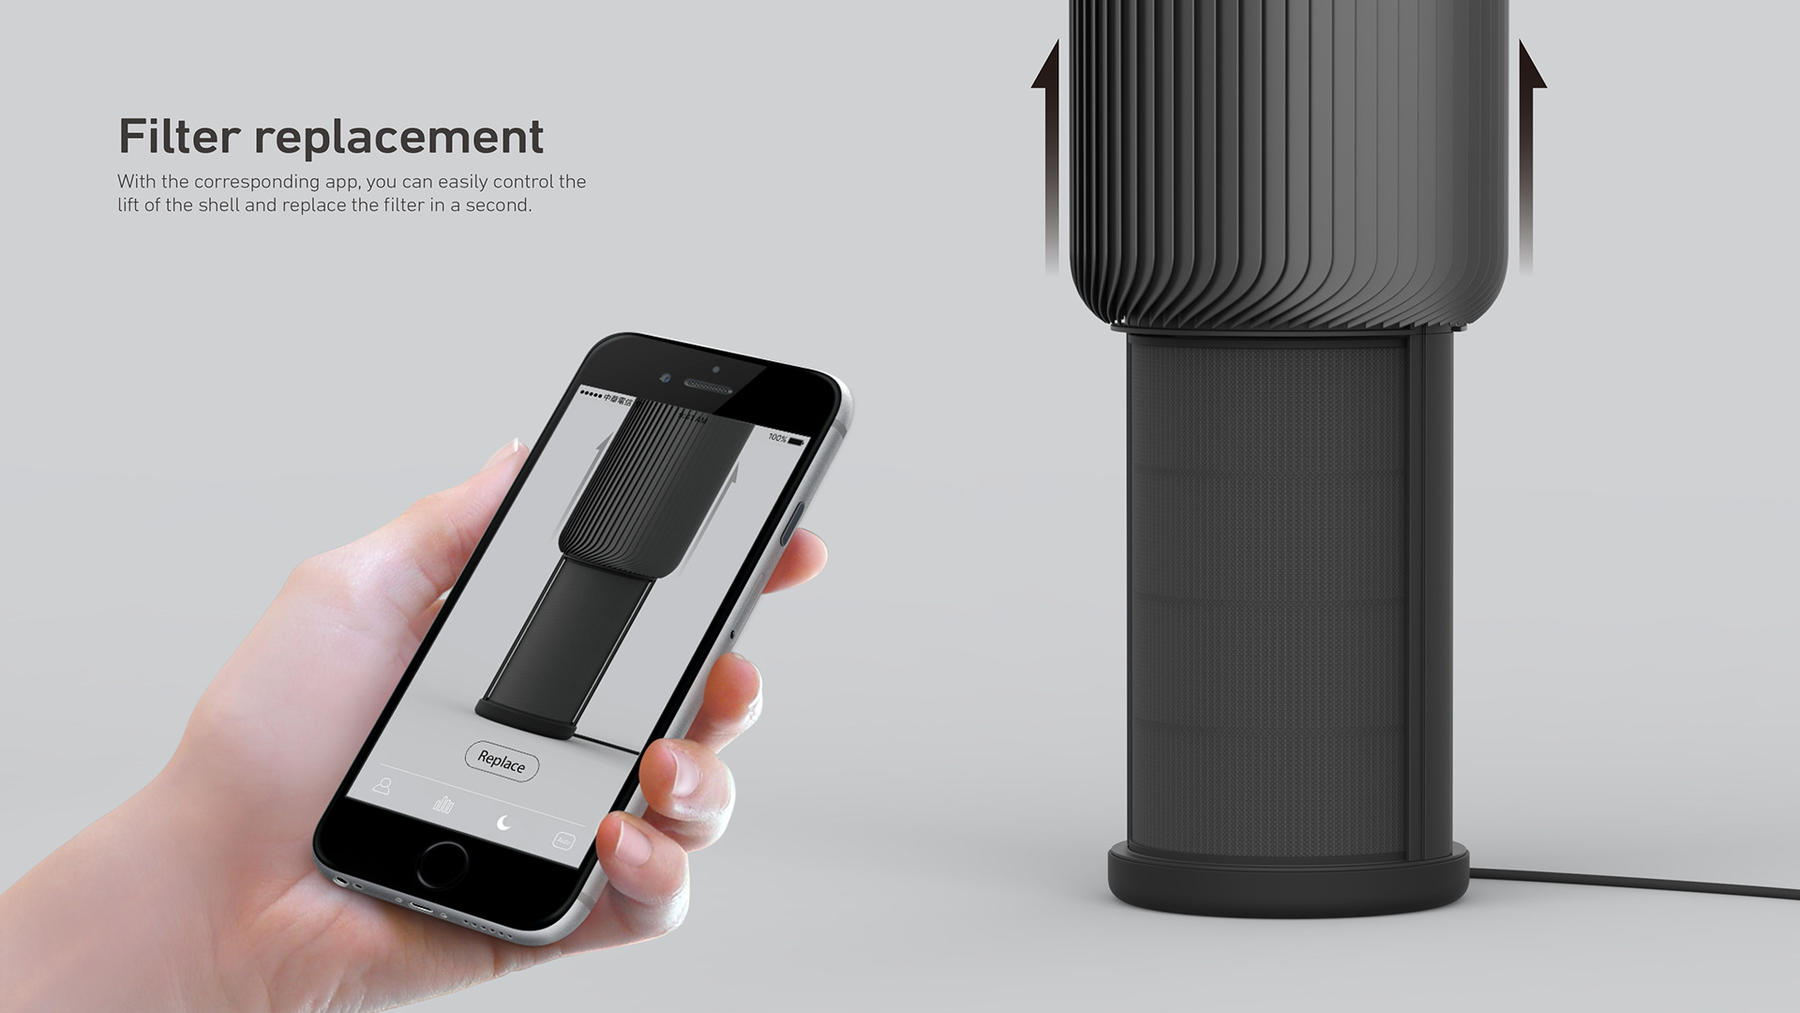
我们被这个问题坑过不止一次。有一批外壳,同一个色号打出来,一半偏黄一半偏冷,客户以为是设计改了色。查下去是不同机台、不同批次的料,加上纹理深度差了一点,漫反射的结果就不一样。
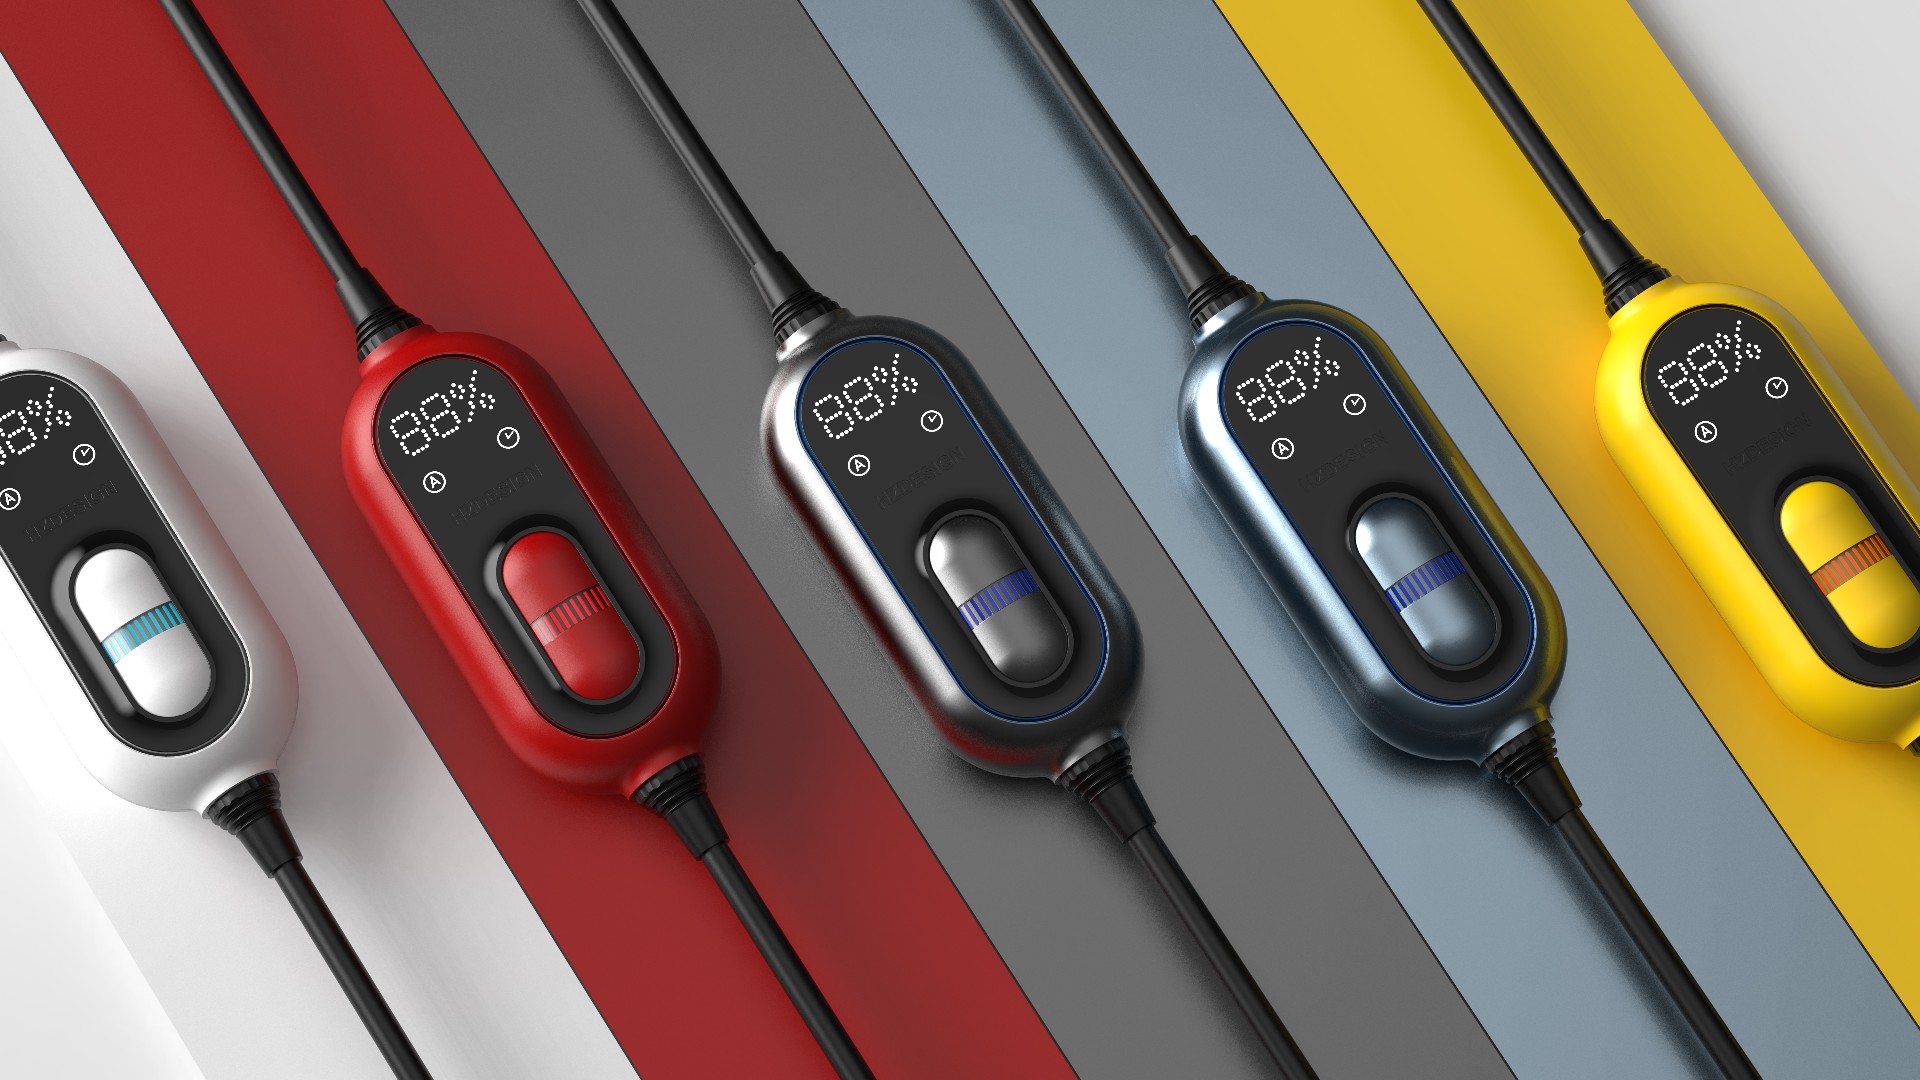
CMF 能不能落地,核心是三件事要提前定死:色板要打实物板,纹理要标深度和脱模方向,光泽度要按工艺给区间。屏幕上的 RGB 值和实物的塑料色板之间没有换算公式,只能靠打板对。
| 外观要素 | 只在屏幕上确认的风险 | 提前定死的做法 |
|---|---|---|
| 颜色 | 批次色差、材质不同色相偏移 | 打实物色板,与料号绑定 |
| 纹理 | 深度不够显廉价,过深易积灰 | 标注纹理号与深度,注明脱模方向 |
| 光泽 | 高光面在实物上放大瑕疵 | 按工艺给光泽区间,预留调模余地 |
| 分色 | 分色线偏移,视觉重心跑位 | 分色线落到分型面或明确的分件上 |
最后一行尤其容易忽略。我见过一个方案,靠一条极细的分色线在视觉上把机身"切"成上下两段,效果图上很利落。但那条线落在了两个零件拼合的面上,装配公差一叠加,线就不直了,整机的精致感全没了。分色线要么落在同一个零件上(靠喷涂或双色注塑),要么就承认它是装配缝,给它留出足够的视觉容忍度。
外观设计里最容易被牺牲的一环,是人机。因为它在效果图上看不出来。
手持类产品,我们现在的习惯是先量手再画形。成年人手宽大致在 75-90mm 这个范围,握持直径做到 30-40mm 之间,多数人握着是自然的;超过 45mm 以上,手掌的张开会明显变大,长时间握会有胀感。这类数据不需要多精确,但要有个范围先框住造型,别等曲面画完了才发现握不住。
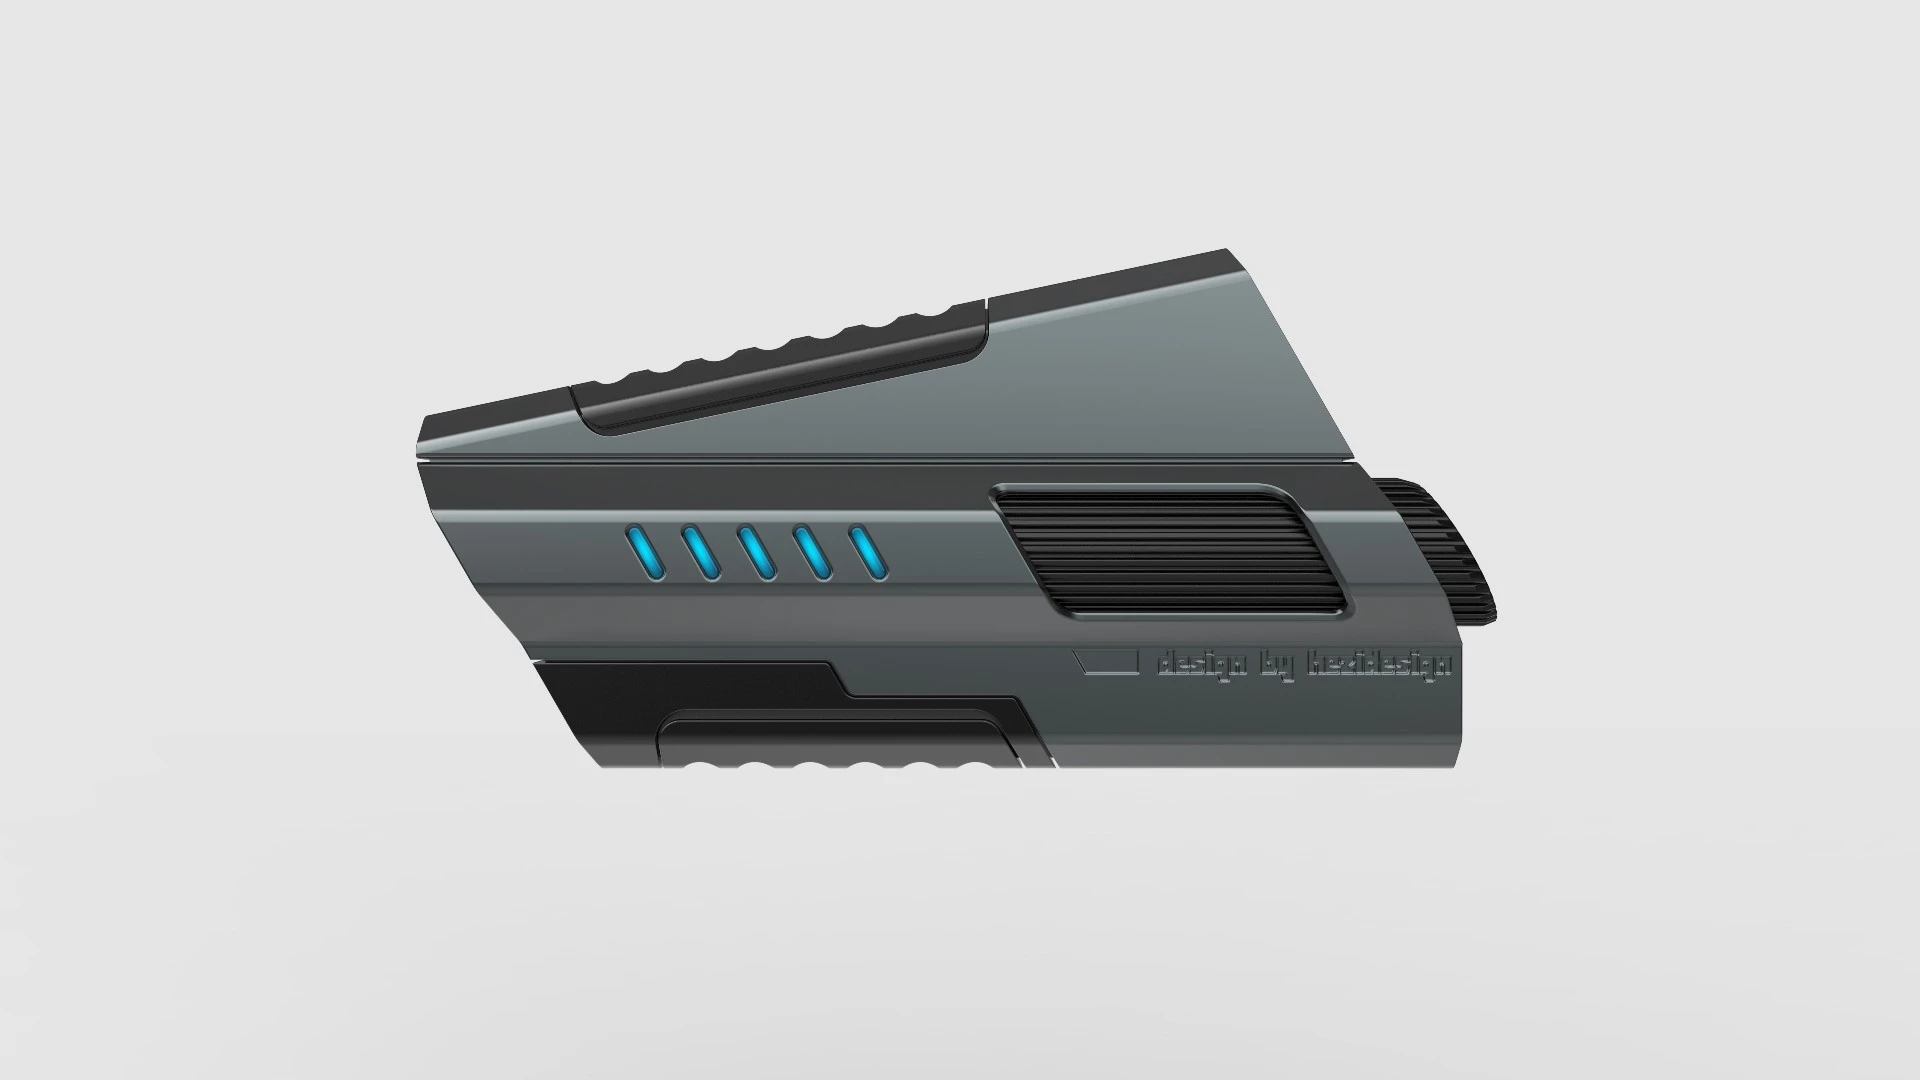
还有一处常被忽略:视觉重量和实际重量的错位。同一个产品,把下半部做宽、上半部收窄,人会觉得它更稳;把重心视觉上抬,会觉得更轻巧。这属于造型语言能解决的问题,但前提是你知道握持的支点在哪。我们做手持设备时会在侧视图上标出虎口位置和四指按压区域,所有按键、指示灯、装饰线都避开这块,不跟手抢地方。
按键的视觉表达也一样。两个相邻按键的间距,如果小于一个指腹的宽度,用户不用看就会按错。这类问题在效果图上完全看不到,在实物上很要命。
外观设计怎么判断人机边界有没有过:打一个 1:1 的泡沫或 3D 打印白模,让不参与设计的同事闭眼握一次、睁眼按一次。握上去别扭、按键要低头找,就说明造型还要回去改。这一步花一两天,比开模后改省太多。
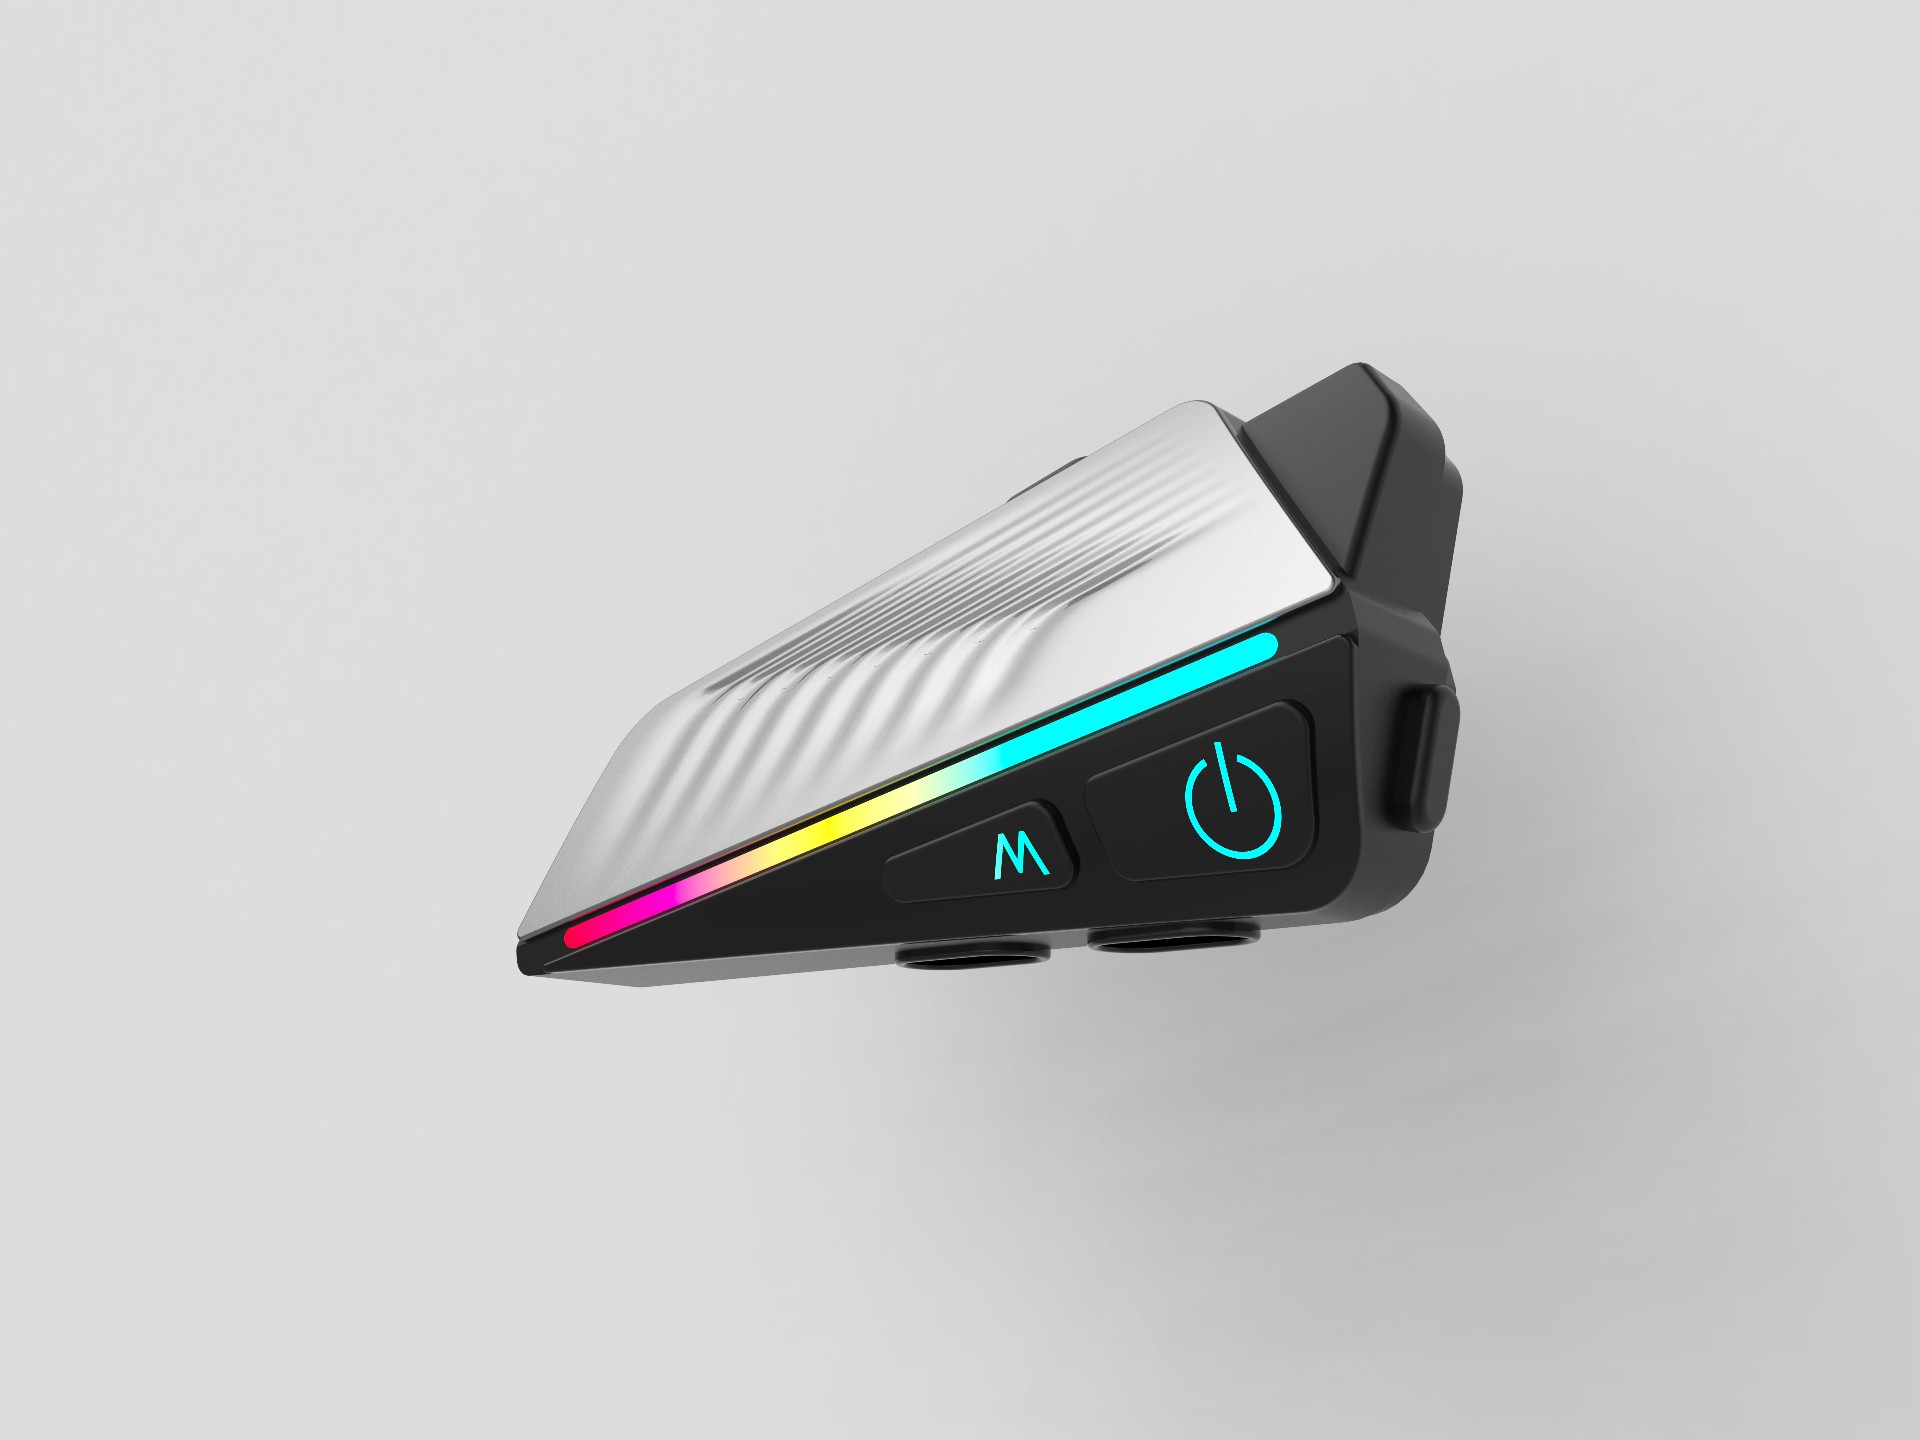
外观设计师想要一整块连续的形体,模具要求必须拆成几件。这中间的度,要在画图时就有意识地去分配。
我们判断的优先级是这样:正对用户的主视面尽量保持完整,分件缝往侧面、底面、隐蔽角上赶。分型线如果一定要露出来,就把它做成设计语言的一部分,给它明确的宽度和一致的走向,让人以为你本来就想这么做。最怕的是它长在曲面中间的任意位置,既不对称也不成线,看着像失误。
还有拔模。造型上任何一处竖直面,实际都要给脱模斜度。曲面越接近垂直,这个斜度对视觉比例的影响越明显。我们的经验是把拔模方向在效果图阶段就用截面图标出来,尤其是那种大平面加窄侧墙的造型,斜度一加,窄侧墙视觉上会变厚,比例就变了。
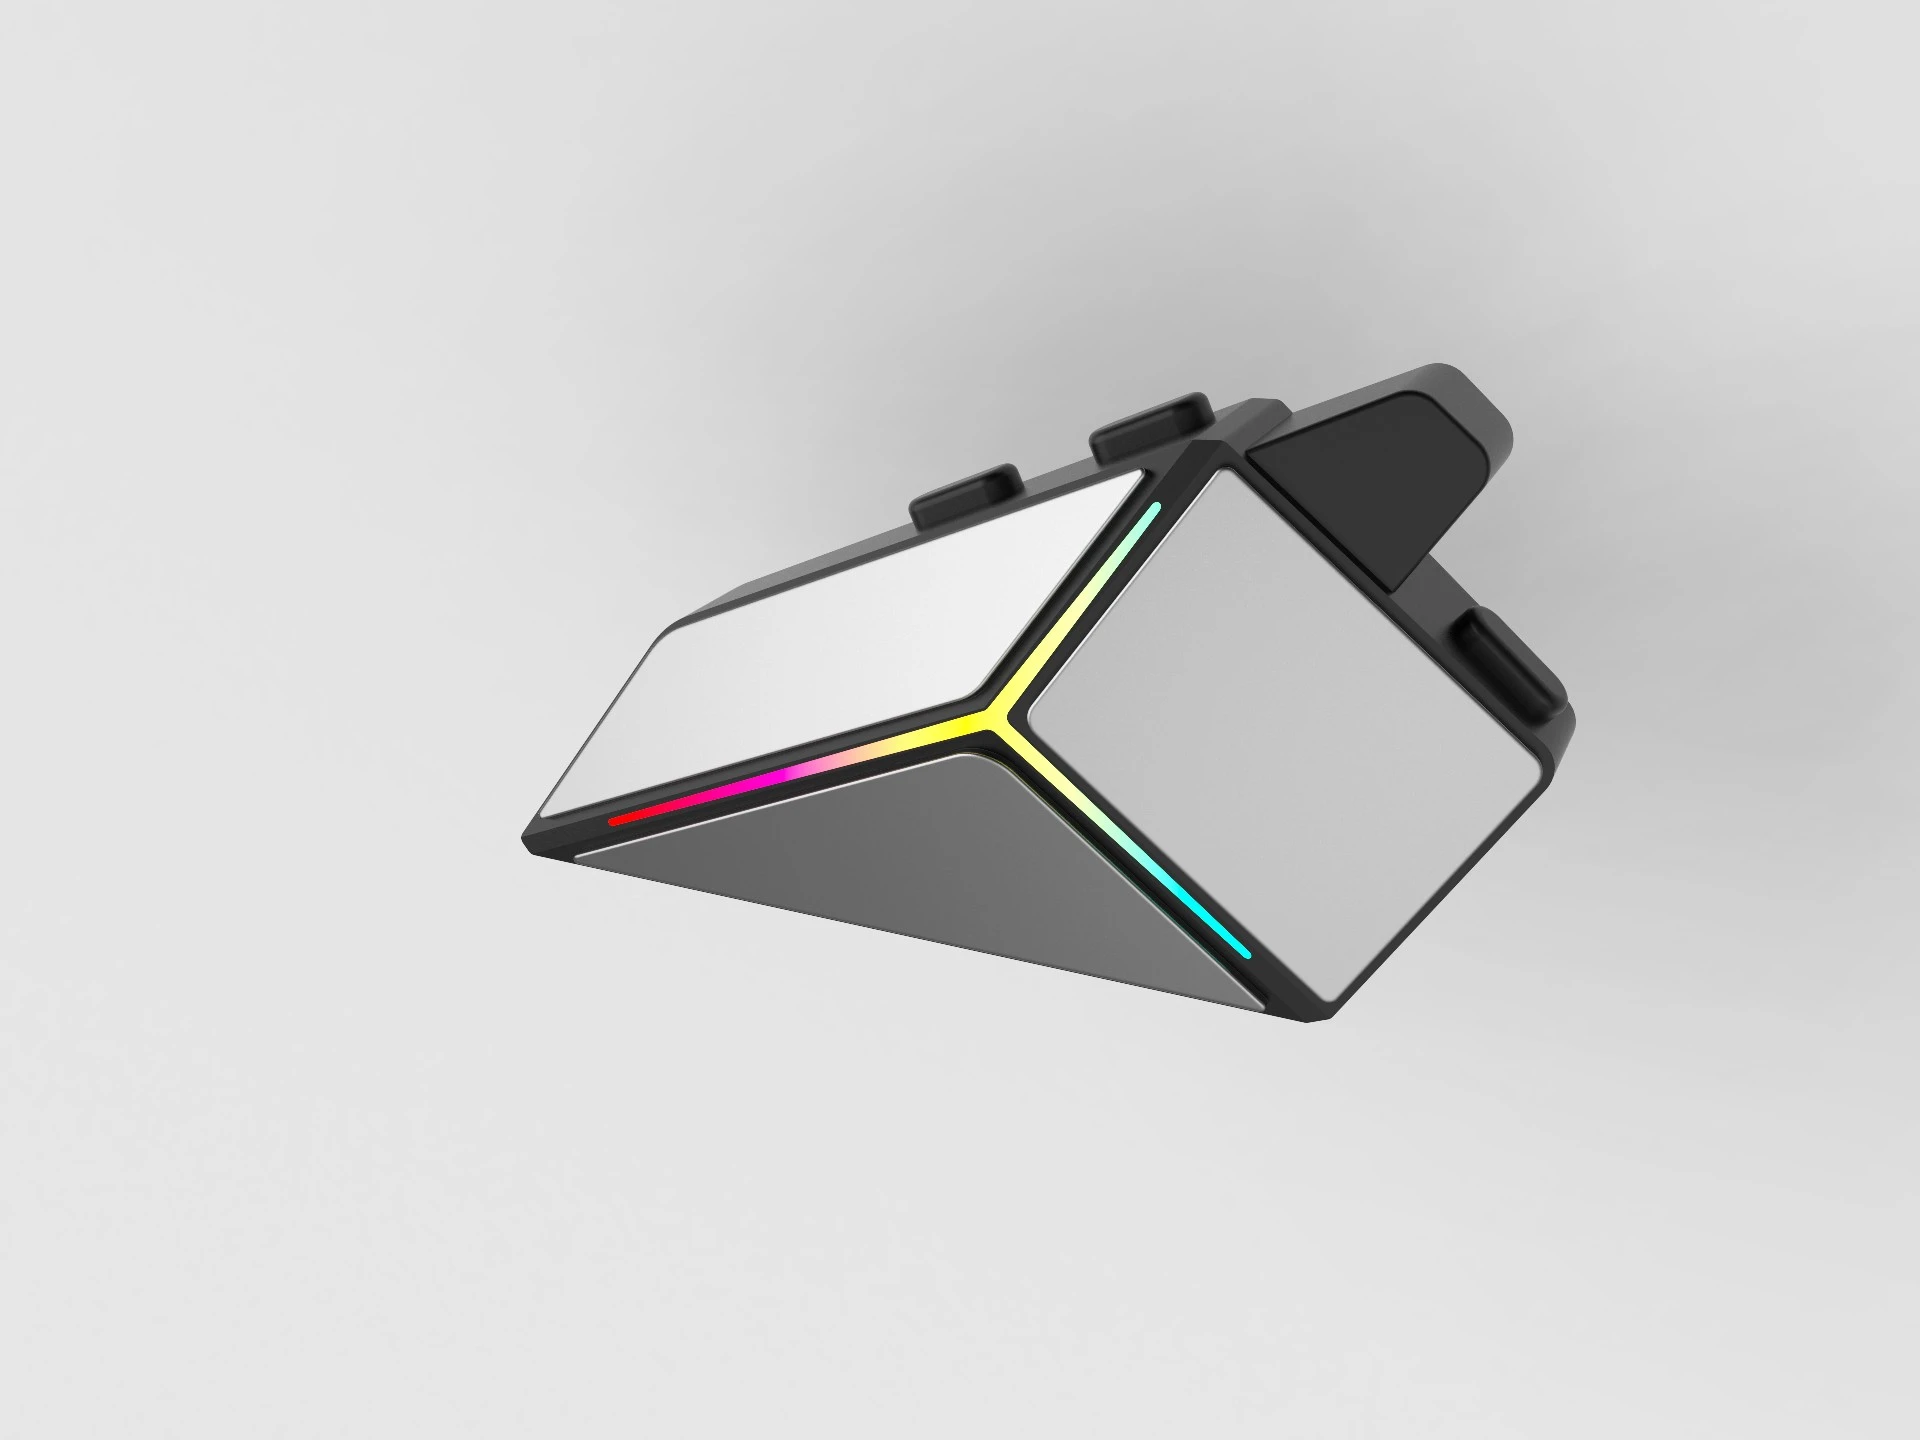
说个失败的:早几年做一个台面小电器,外形是一整块前倾的斜面,我当时觉得特别干净。开模后才发现前脸和侧面的交界处,因为要出模,做成了一条带角度的过渡带,在正面光线下形成一道阴影,把原本一体的斜面切成了两块。这不是工艺做错了,是我在效果图里根本没把它画出来。后来改了过渡方式,让阴影落在转角内侧,视觉上才重新接上。
外观设计的落地检查清单:① 所有可见过渡有无最小半径标注 ② 分型线位置是否避开主视面 ③ 拔模方向是否在截面上标出 ④ 色板、纹理、光泽是否打实物对过 ⑤ 是否打过 1:1 白模握过。这五项在图纸阶段走完,量产后的外观返工能压到很低。
这四条边界听起来是在给造型设限,实际做久了会发现,边界清楚之后画图反而更快。知道哪里不能碰,剩下的空间里就敢放开做。
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
延伸阅读
A:可见外观面建议不低于 R1,非可见的结构过渡不低于 R0.5,低于这个值不是做不出来,而是抛光和纹理会出现明显瑕疵。
我们踩过最直接的坑是一条 0.3mm 的收边,效果图上是很细腻的一条高光线,开模后因为模具抛光达不到,在灯光下变成忽明忽暗的脏线,最后外观方案重画、模具修了两轮。所以现在的做法是,每个可见过渡都在模型上标出最小半径,低于 R1 的要写清为什么必须这么小,再确认工艺上能不能兜住。
A:必须打实物色板并和具体料号绑定,屏幕上的 RGB 值与塑料实物之间没有换算公式,只能靠对板确认。
我们遇到过同一色号打出来一半偏黄一半偏冷,查下去是不同机台、不同批次加上纹理深度差异导致的。除了色板,纹理要标深度和脱模方向,光泽度按工艺给区间而不是给单个数值,高光面要格外注意它会放大表面瑕疵,这些都要在图纸阶段定下来。
A:成年人手宽大致在 75-90mm,握持直径做到 30-40mm 之间多数人握着自然,超过 45mm 长时间握容易有胀感。
这类数值不需要多精确,但要在画曲面之前就把范围框住,否则形画完了才发现握不住。另外相邻按键的间距如果小于一个指腹宽度,用户不用看就会按错,所以我们会先在侧视图上标出虎口位置和四指按压区域,按键、指示灯、装饰线都避开这块。
A:优先把分件缝赶到侧面、底面和隐蔽角,主视面保持完整;确实要露出来,就把它做成设计语言的一部分,给明确的宽度和一致走向。
最怕的是分型线长在曲面中间的任意位置,既不对称也不成线,看着像失误。还有一条经验:靠一条极细分色线把机身视觉上切成两段的方案要谨慎,如果那条线落在两个零件的拼合面上,装配公差一叠加线就歪了,整机的精致感会被抵消。
A:打一个 1:1 白模让人闭眼握一次、睁眼按一次,握上去别扭或按键要低头找,就说明造型还得回去改。
这一步花一两天,比开模后改省太多。配合模型自查清单一起用:可见过渡有无半径标注、分型线是否避开主视面、拔模方向是否在截面上标出、色板纹理光泽是否对过板、是否握过白模。五项走完,量产后的外观返工大概率能控制住。
本文由赫兹工业设计团队整理,经验来自我们在东莞的工业设计项目实践。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫