 18576718657
本文作者:邓铮(赫兹工业设计)| 专注产品外观与结构设计10年
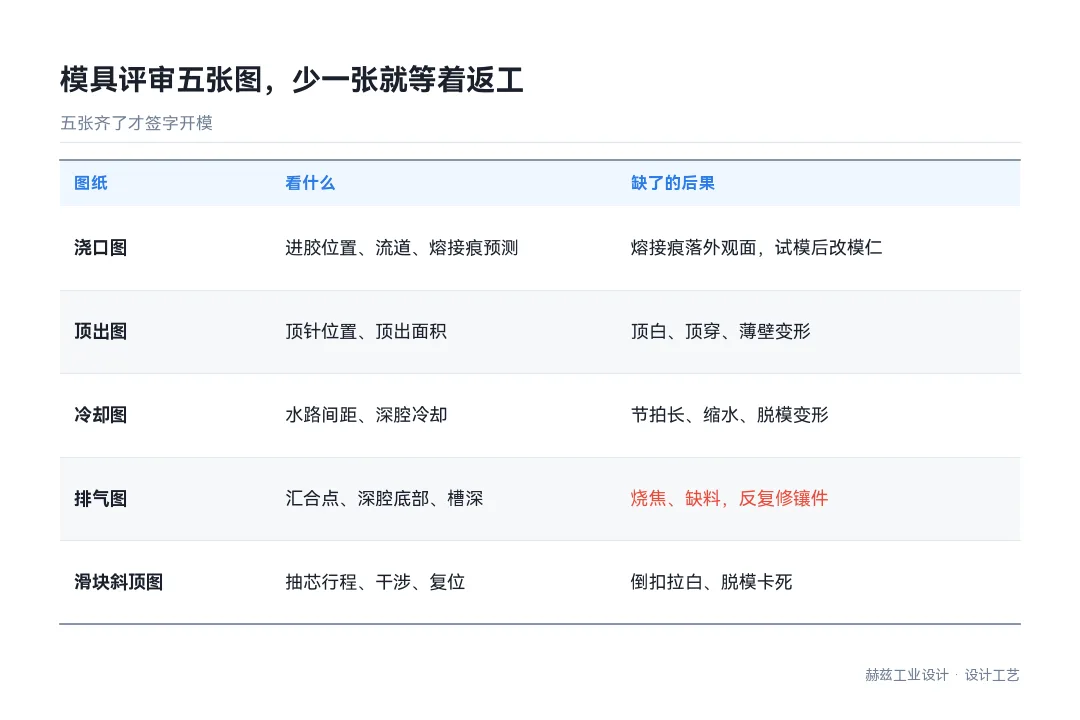
模具评审不是看三维模型好不好看,是看五张图:浇口位置、顶出方案、冷却水路、排气、滑块斜顶。这五张图里任何一张缺失,问题就会留到 T0 试模才暴露,那时候改的是钢料,不是图纸。我们要求五张图齐了才签字开模。
五张图里,排气最容易被跳过,代价也最大。浇口定熔接痕位置和变形方向;顶出定产品有没有顶白;冷却定节拍和缩水;排气定烧焦和缺料;滑块斜顶定能不能脱模。排气在评审时最常被一句「按常规做」带过,但排气位置错了,试模时会表现为某个角落反复烧焦,改一次模要重新加工镶件。
浇口位置不是「找个地方进料」。它同时决定熔接痕落在哪、变形朝哪个方向、以及保压能不能传到远端。一张合格的浇口图要标出:进胶点位置与形式(侧浇口/点浇口/扇形浇口)、流道尺寸、以及熔接痕的预测位置。
我们评审时会拿浇口图对着外观图看:熔接痕有没有落在高光面或者透光面上。落上了就得改浇口,改浇口最便宜的时机就是现在——图纸上挪个点,开模后改的是模仁。

顶出方案看两件事:顶针位置有没有落在受力弱的面上,以及顶出面积够不够。顶针落在薄壁或者筋上,顶出时就是白印甚至顶穿。我们的经验是顶针尽量贴着加强筋和柱位,那里刚性最好。
冷却水路看的是均匀性,不是「有没有」。水路离型腔面太远,冷却慢、节拍长;太近,局部过冷会拉出应力痕。常规水路中心到型腔面的距离取孔径的 1.5-2 倍,这个数在评审时要核对一遍。
冷却还有一种常见问题:深腔部位的冷却跟不上,脱模时那一片还是软的,顶出就变形。所以冷却图要专门看深腔和厚壁区,那些地方该加隔水片或者铍铜镶件。

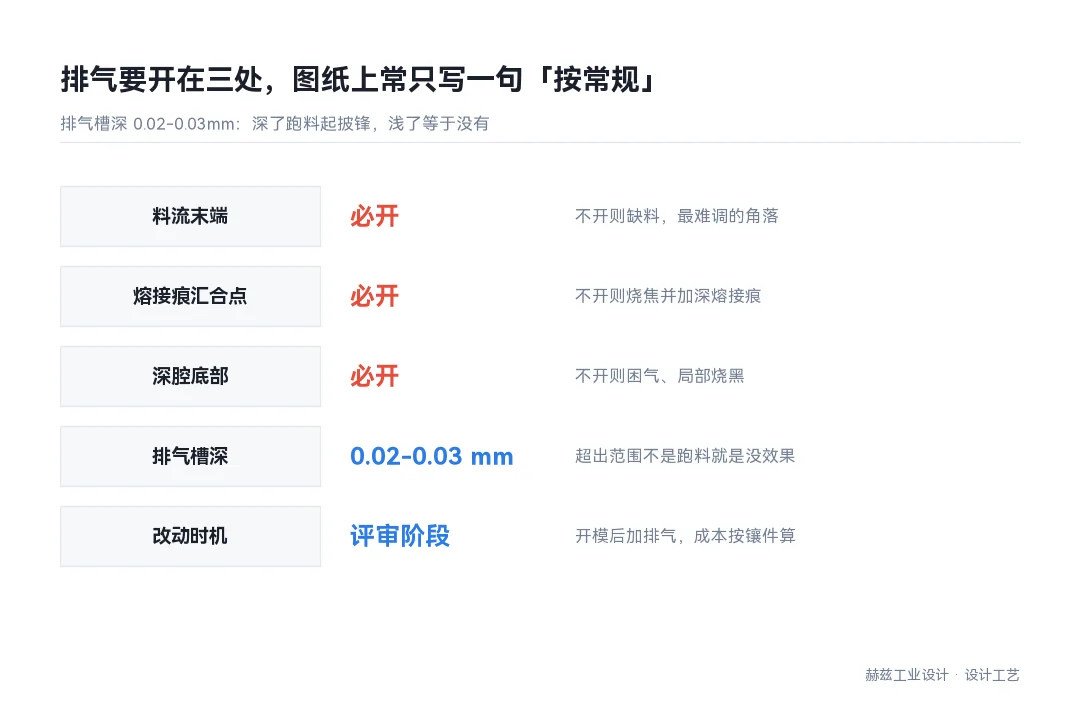
排气在图纸上往往只有一句「按常规布置」。但排气位置是要算的:料流最后到达的地方、熔接痕汇合点、以及深腔的底部,这三处必须开排气。排气槽深 0.02-0.03mm,太深会跑料出现披锋,太浅等于没有。
滑块和斜顶图看的是运动关系:抽芯行程够不够、有没有干涉、复位弹簧和限位块怎么布置。这几项在三维模型里看不出问题,必须单独出图核对行程。我们见过滑块行程差 2mm 导致倒扣被拉白的案例,图纸上量一下就能发现。
| 图纸 | 看什么 | 缺了的后果 |
|---|---|---|
| 浇口图 | 进胶位置、流道、熔接痕预测 | 熔接痕落外观面,试模后改模仁 |
| 顶出图 | 顶针位置、顶出面积 | 顶白、顶穿、薄壁变形 |
| 冷却图 | 水路间距、深腔冷却 | 节拍长、缩水、脱模变形 |
| 排气图 | 汇合点、深腔底部、槽深 | 烧焦、缺料,反复修镶件 |
| 滑块斜顶图 | 抽芯行程、干涉、复位 | 倒扣拉白、脱模卡死 |
🏭 关于赫兹工业设计
东莞市赫兹工业设计有限公司 — 专业产品外观设计、结构设计、CMF设计一站式服务。创始人胡亚设10年实战经验,320+款成功上市产品。
📞 咨询热线:18576718657 | 🌐 www.hezidesign.com | 📍 东莞市万江区葡萄庄园左岸3栋2010室
📌 相关阅读
A:五张图齐的话,两到三小时。时间主要花在浇口和顶出的位置上,这两项最影响外观。如果评审只开了半小时就签字,多半是图纸没看全。
我们的做法是评审前把五张图打印出来,会上逐张过,每张图旁边写结论。这样会议记录本身就是一份可追溯的评审档,试模出问题能回头查是哪一项没看。
A:「常规」对模具厂意味着他做过的最多的那一种,不是最适合你这个件的那一种。排气、顶出、水路这三项尤其不能一句话带过,因为它们直接关联外观和节拍。
折中办法是要求模具厂在报价时就附一份工艺说明:浇口形式、顶出方式、水路布置、排气位置。这份说明在报价阶段不额外收费,但能筛掉没认真看的厂。
A:改钢料之前能改的是工艺参数和镶件。浇口位置、排气槽、顶针位置如果有问题,T0 之后改一次通常还来得及;但如果是分型面、型腔布局这种结构性问题,改起来等于重做。
所以评审的重点应该放在「改起来贵」的那几项:分型面、浇口位置、滑块行程。顶针和水路这类,试模后再调的成本相对可控。
本文由赫兹工业设计团队整理,来源为我们在东莞的工业设计项目实践记录。了解更多:工业设计服务
延伸阅读 / READ MORE
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫