 18576718657
内容 / ARTICLES
18576718657
内容 / ARTICLES

纹号定花纹,深度定光泽。蚀刻深度常规 10-25μm,同纹号不同深度 60° 光泽能差 5 GU 以上;同纹号换料,ABS 3.5 GU、PC+ABS 5.2 GU、PC 6.8 GU。图纸要写三行:纹号、蚀刻深度、光泽范围。
丝印露白三个变量:网版张力 18-22 N/cm、刮刀角度 60-75°、套位基准。基准取外形轮廓会随注塑收缩漂移,偏 0.2mm 就露白;改取定位柱,逐件偏差可从 0.10-0.26mm 降到 0.04-0.08mm。
亚克力即 PMMA,做外壳先看三个数:透光率 92%、吸水率 0.3%、缺口冲击 1.5-2 kJ/m²(约为 PC 的十分之一)。注塑前 80℃ 烘 4 小时,壁厚不低于 2mm,转角 R 不小于壁厚。黄变分紫外老化与成型应力两类,看剖面就能分清。

同一桶肤感漆,A 线下来摸着像丝绸,B 线下来像细砂纸。两台光泽度仪打 60° 角,读数都是 4-5GU,放进灯箱看色差也看不出来。客户把两批样品摆到我们桌上,问是不是换了漆。批号是同一个,桶也是同一桶,运到车间分了两个调漆桶。这种事我们碰过两次,两次的根都不在漆上。 光泽度读数接近,说明这两批的表

看设计公司别只看渲染图有多炫,翻三个细节:曲面在转折处的过渡逻辑(斑马纹或高光条连续不连续)、CMF 文档有没有写工艺而不只是色号、量产图里分模线和外观缺陷怎么处理。这三处是「画得好看」和「做得出来」的分界线,造假成本高,装不出来。 渲染图会骗人,这三处不会。具体看法。一是曲面,放大看圆角与侧壁的交

卡扣装配后松旷或扣不上,多数是公差方向没给对。赫兹工业设计结合10年结构设计经验,拆解倒扣量、臂厚、插入角、臂厚比与插入角的有效区间,讲清为何倒扣量只给正公差、臂长臂厚比为何要控制在10:1以内,并给出量产可落地的公差分配与手感优化做法。

产品配色不能只靠一张色卡定生死,要拆成三次对色:色卡对色、手板对色、量产首件对色。三次对色的对象不同,判断标准也不同。跳过任何一次,最后大概率是「样品很高级,大货像地摊货」。我们做过的项目里,配色返工基本都出在这三次里被省略的那一次上。 三次对色各自要盯的参数不一样。第一次对色看的是色相方向和明度区
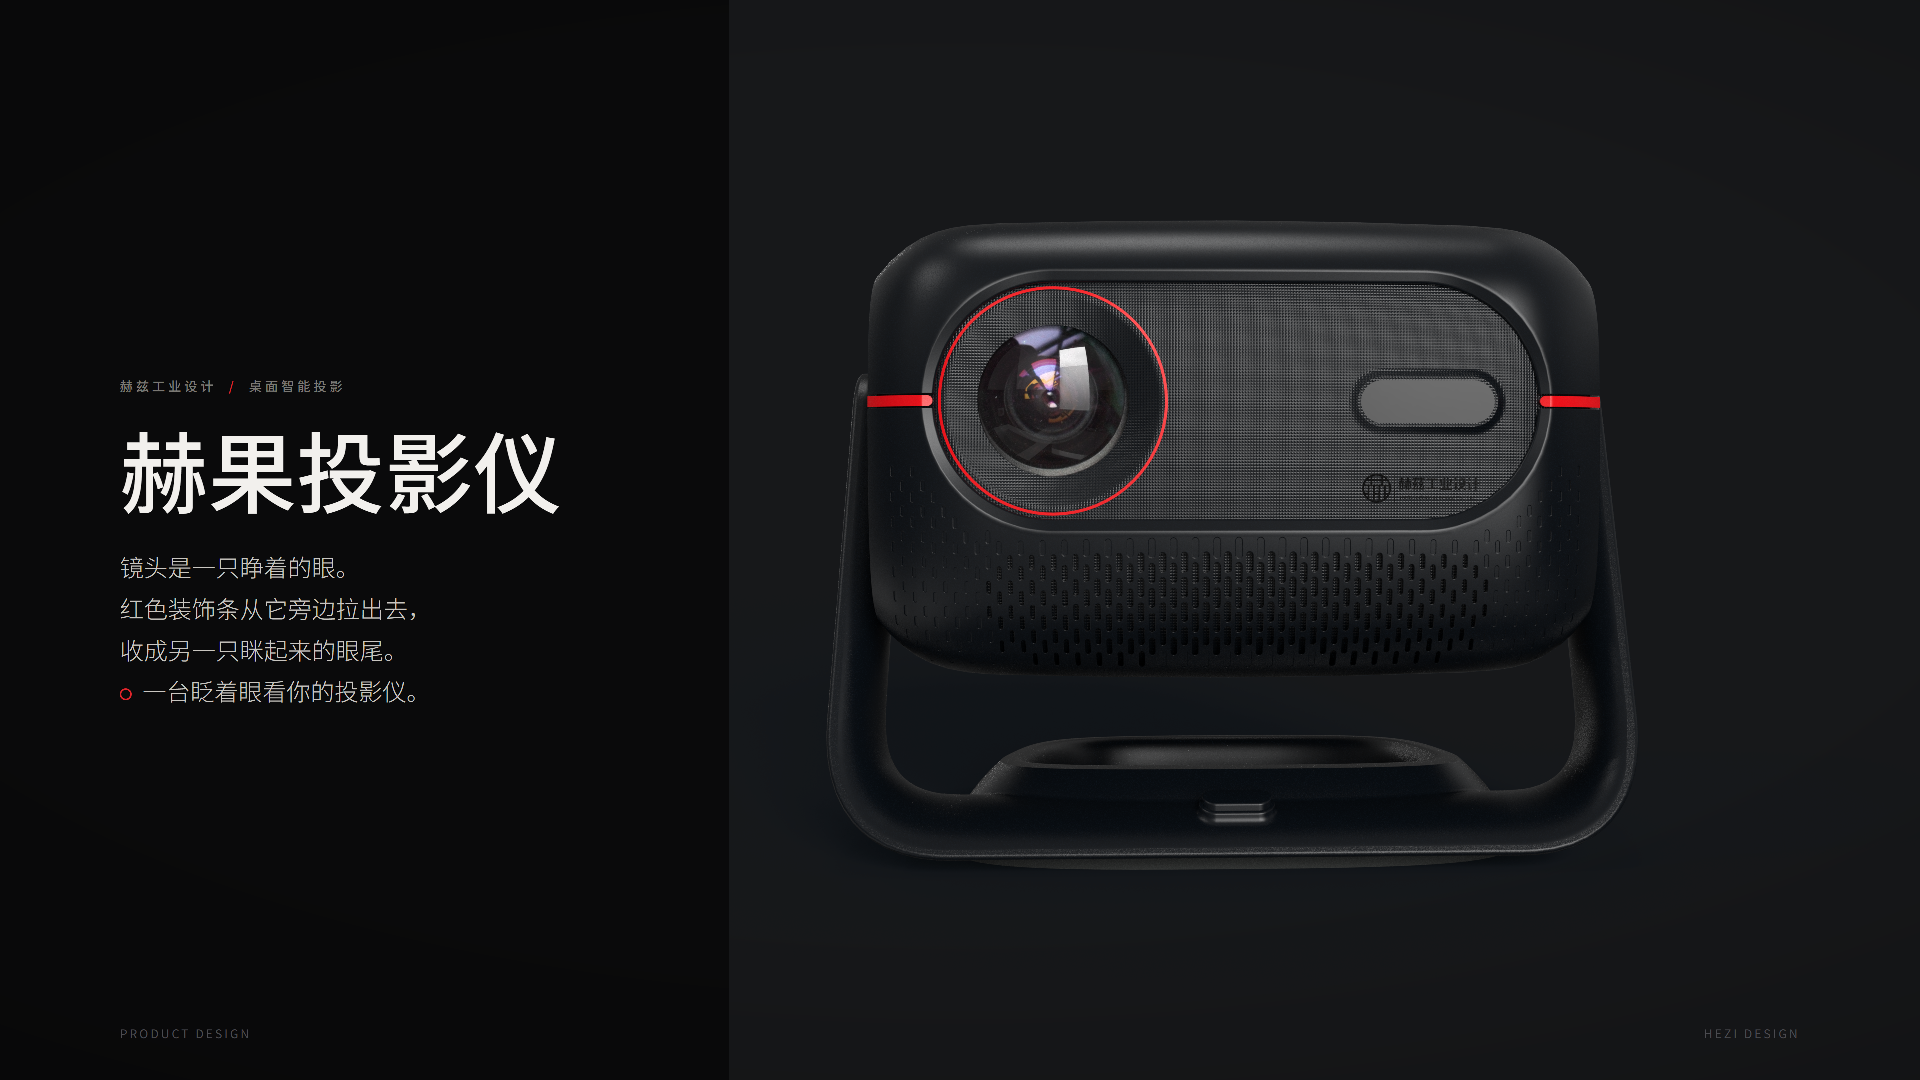
产品做出来"感觉不对",九成不是造型细节的问题,是比例先塌了。我们的排查顺序是:先量三组比例,再谈曲面和倒角。手板摆在桌上觉得笨、觉得廉价、觉得不像渲染图,量完往往是主体长宽比偏了 0.3、头部占比多了 5%,或者腰线位置不在视觉重心上。造型再怎么改,比例没归位,改十版还是那个味道。 三组必须量的比
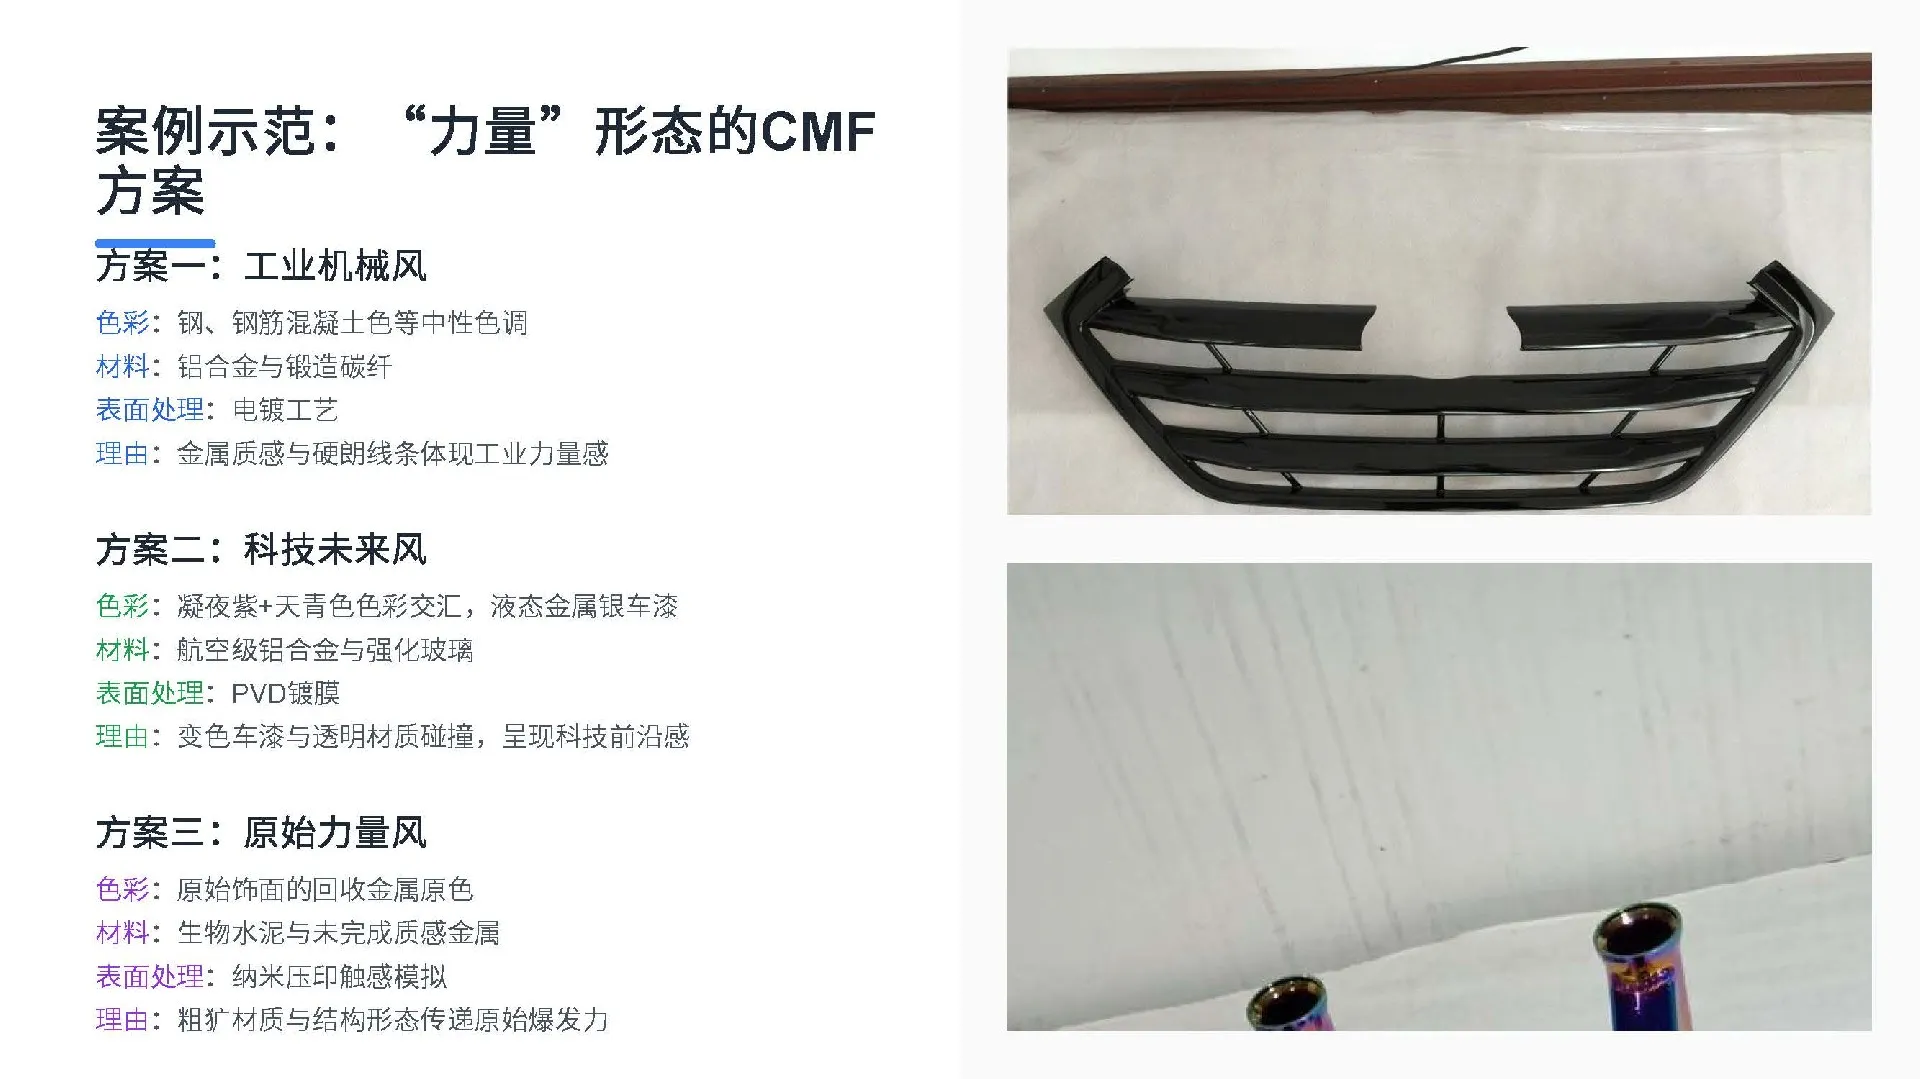
外观设计里最贵的一次返工,几乎都发生在效果图评审全票通过之后。真正把整机推倒重来的原因,我们复盘下来集中在三处:曲面高光走线在实物上接不住、分型线位置跟造型打架、握持尺寸拖到手板才验证。这三件事在渲染图里全是隐形的,所以评审会上没有人会反对,客户点头点得很爽快。 同一处曲面,在效果图阶段改,是当天的
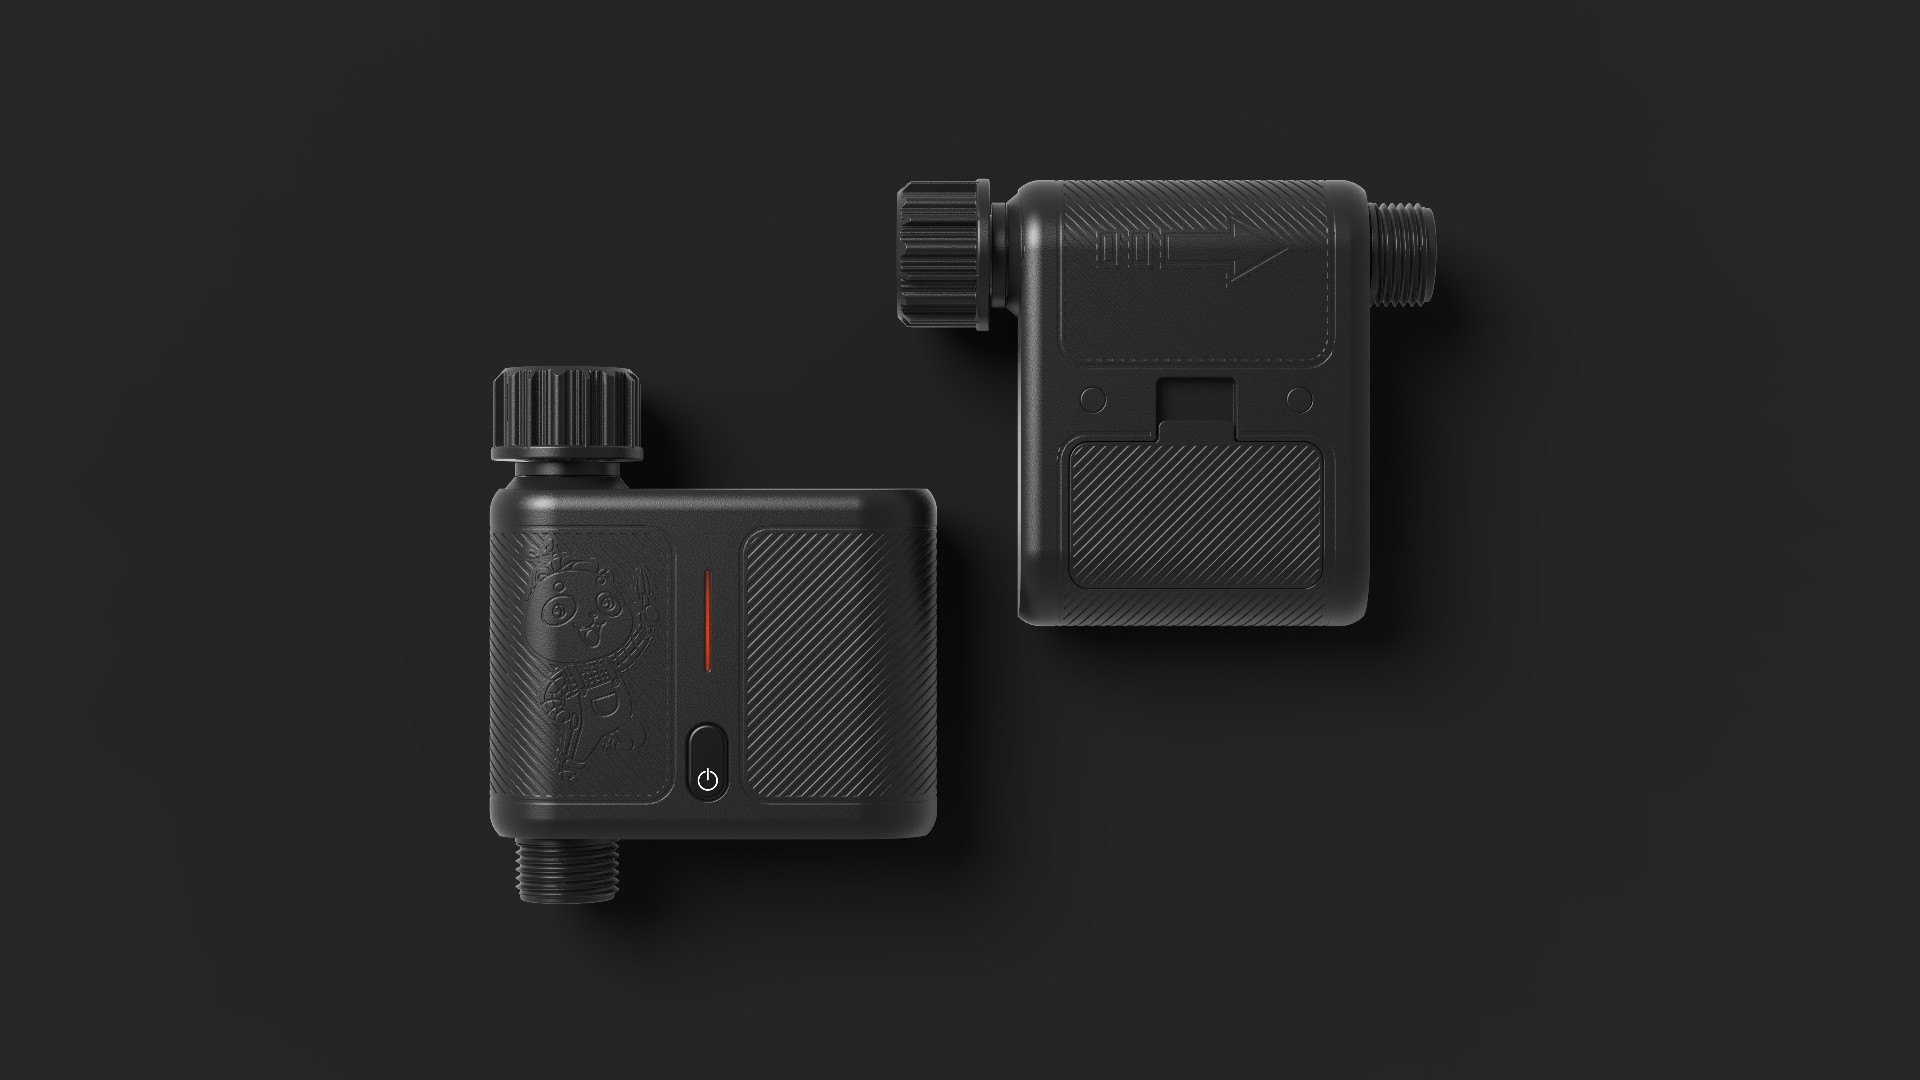
判断一家外观设计公司能不能做你的项目,看的不是报价单,是四份东西:曲面推演稿、CMF 板、手板实物、以及他们自己产品的渲染图和实拍图的差距。这四样齐了,价格才有比较的意义;缺任何一样,报价高低都是猜的。
外观设计管的是这个产品第一眼值多少钱、拿在手里硌不硌手;结构设计管的是它能不能被稳定做出来、装得上、摔不散。这两件事的分界线不在图纸上,在一句话上:这个形状能不能以合理成本复制出来。客户问「外观设计和结构设计有什么区别」,真正想问的往往是后半句:我能不能先把外观定下来,结构以后再说?可以,但外观定稿

同一款小家电,两份外观设计报价摆在桌上,一份 5000,一份 5 万。这种事在东莞一年能碰上好几回。差别不在画图快慢,也不在谁的设计师更会渲染。差别在交付边界:5000 买的是几张能拿去汇报的效果图加一套大致造型
联系人:胡亚设
手机:18576718657
邮箱:Asher@hezidesign.com
地址:东莞市万江区葡萄庄园左岸3栋2010室
 微信扫一扫


